
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dve nákupné konverzácie sa môžu uskutočniť v tom istom mesiaci a znejú takmer rovnako. Výrobca podláh chce linku, ktorá premení PVC zmes a minerálne plnivo na 4 mm SPC jadrovú dosku, kilometer po kilometri, s rovnakým prierezom na konci zmeny ako na začiatku. Tristo kilometrov vzdialený dodávateľ spotrebičov potrebuje denne štyridsaťtisíc pántových krytov, každé s rebrami, zaklapnutím a dvomi zalisovanými vložkami. Obaja kupujúci opisujú nákup ako nákup stroja na spracovanie plastov, ale potrebujú úplne odlišné platformy.
Záver je na prvom mieste: extrúzia a vstrekovanie nie sú dve verzie tej istej práce. Extrúzia je kontinuálna. Tavenina sa pretláča cez matricu a produkt si zachováva prierez tejto matrice tak dlho, kým linka beží. Vstrekovanie je cyklické. Tavenina vypĺňa uzavretú dutinu a každý cyklus dodáva pevný počet oddelených trojrozmerných častí. Dlhé a jednotné body k vytláčaniu. Tvarované a počítané v kusoch ukazuje na vstrekovanie. Z tohto jediného rozdielu vyplývajú náklady na nástroje, tolerancia, miera odpadu a zručnosti operátora.
Ako funguje extrúzia, krok za krokom
V extrúznej linke sa granule alebo prášok privádzajú z násypky do vyhrievaného suda, dopravujú sa a tavia pomocou rotujúcej závitovky, potom sa pretláčajú cez matricu, ktorej otvor definuje profil. Horúci tvar je ochladený a kalibrovaný, ťahaný odťahovacou jednotkou a rezaný na dĺžku. Skrutka sa nezastaví medzi časťami, pretože tam nie sú žiadne časti, iba metre. Výkon sa meria v kilogramoch za hodinu na matrici a v metroch za minútu na konci linky.
- Prierez zostáva v smere stroja konštantný a dĺžka je obmedzená iba manipuláciou a balením.
- Matrica stojí zlomok vstrekovacej formy a matricu je možné upraviť, vyleštiť alebo prepracovať, keď sa profil mierne zmení.
- Viacvrstvové štruktúry sú takmer voľné prostredníctvom koextrúzie s dvomi alebo tromi extrudérmi napájajúcimi jeden blok matrice.
- Nadväzujúce zariadenia, kalibrácia, chladenie, odvoz a rezačka, ovplyvňujú výslednú rozmerovú kvalitu rovnako ako samotný extrudér.
- Typické produkty: SPC jadrové dosky, PVC základná fólia na kožu, súvislá termoplastická páska vystužená vláknami, rúrkové, okenné profily a izolácia káblov.
Ako funguje vstrekovanie, krok za krokom
Vstrekovanie roztaví podobný polymér, ale potom vstrekne odmeranú dávku do uzavretej a upnutej formy pri vysokom tlaku. Dutina je zabalená a držaná, aby sa kompenzovalo zmrštenie, ochladená, otvorená a vyhadzovacie kolíky vytlačia časť von predtým, ako sa forma opäť zatvorí. Každý cyklus produkuje pevný počet hotových kusov, nie súvislú dĺžku a čas cyklu je hnacím motorom jednotkových nákladov.
- Voľnosť geometrie je hlavnou výhodou: rebrá, výstupky, závity, živé pánty a kovové vložky môžu byť vytvorené jedným záberom.
- Tolerancie sú prísne a opakovateľné, často plus alebo mínus jedna desatina milimetra na kritických rozmeroch.
- Forma je špecifická pre časť. Zmena dizajnu na komponente zvyčajne znamená novú formu, nie úpravu formy.
- Vtokové kanály, vtoky a nábehové odpady tvoria väčšinu odpadu a prebrúsenie sa často primiešava späť v kontrolovanom pomere.
- Typické produkty: kryty, kryty, konektory, interiérové časti automobilov a zdravotnícke pomôcky na jedno použitie.
Porovnanie extrúzie a vstrekovania
| Aspekt | Extrúzia | Vstrekovanie |
|---|---|---|
| Výstupný formulár | Priebežná dĺžka s konštantným prierezom | Samostatné trojrozmerné časti |
| Nástroje | Die plus kalibračné a následné jednotky | Presná oceľová forma s chladením a vyhadzovaním |
| Nástroje cost | Nižšie a ľahšie upraviteľné | Vyššie a viazané na dizajn jednej časti |
| Rytmus | Nepretržitý, žiadny cyklus | Sekundy až minúta na výstrel |
| Geometria | Jednoduchý profil, bez podrezania | Komplexné tvary, rebrá, výstupky a vložky |
| Tolerancia | Nastavenie kalibráciou, chladením a stabilitou odťahu | Veľmi tesné a opakovateľné od dielu k dielu |
| šrot | Štartovacia a prepínacia výbava | Bežci, sprue a odmieta |
| Ekonomický objem | Dlhé jazdy jedného profilu | Vysoký počet kusov jedného komponentu |
| Vláknité zlúčeniny | Vlákna sú zarovnané v smere stroja | Dĺžku vlákna je možné zmenšiť pomocou skrutky a ventilu |
Nástroje a nákladová štruktúra: Kam peniaze skutočne idú
Rozdelenie nákladov je miesto, kde je väčšina kupujúcich prvýkrát prekvapená. Projekt vstrekovania vkladá peniaze do formy, presne opracovaného bloku, ktorý musí vydržať silu zovretia, prenášať teplo cez starostlivo umiestnené kanály a vysunúť diel bez toho, aby ho poznačil. Táto investícia sa vráti počas stoviek tisíc cyklov, a preto sa vstrekovanie borí pod určitý ročný objem.
Projekt extrúzie nakladá peniaze inak. Forma je pomerne skromná, ale linka je reťazou strojov: extrudér, menič sita, kalibračný stôl, chladiaca nádrž, odvoz, rezačka a stohovanie. Slabý článok nastavuje strop pre celú linku. Ak sa odťah ťahá nerovnomerne alebo je chladiaca nádrž krátka, dokonale vyvážená matrica stále vytvára profil, ktorý sa posúva v hrúbke a kupujúci platí za materiál na každom metri, a nie raz pri nástroji.
Správanie materiálu a tepelná história
Oba procesy roztavia polymér, ale tepelná a strihová história sa výrazne líšia. Pri extrúzii je materiál vystavený relatívne jemnému, dobre rozloženému šmyku pozdĺž závitovky a krátkemu zotrvaniu na matrici. Pri vstrekovaní prechádza tavenina úzkou bránou pri veľmi vysokom strihu a potom sa balí pod tlakom, takže molekulárna orientácia a vnútorné napätie sa zablokujú v diele. To je dôvod, prečo sa rovnaký druh polyméru môže správať odlišne v týchto dvoch procesoch a prečo je deformácia bežnou sťažnosťou pri lisovaných dieloch, ale zriedkavým problémom pri extrudovaných profiloch.
V prípade zlúčenín vystužených vláknami na rozdiele záleží ešte viac. Extrúzia má tendenciu vyrovnávať vlákna v smere stroja, čo podporuje tuhosť v tomto smere. Vstrekovanie vytvára zložitejšiu orientáciu kože a jadra a dĺžka vlákna môže klesať, keď tavenina prechádza skrutkami, ventilmi a vrátkami. Ak sa hotový diel pri náraze spolieha na dĺžku vlákna, toto je bod špecifikácie, nie detail.
Výber medzi dvoma procesmi
Prejdite si nasledujúce body v poradí a odpoveď je zvyčajne zrejmá pred druhou otázkou.
- Je výrobok definovaný prierezom alebo tvarom? Prierez znamená extrúziu.
- Je dĺžka stanovená funkciou alebo manipuláciou? Neobmedzená dĺžka výrazne podporuje vytláčanie.
- Potrebuje dielec podrezanie, bočné zásahy, závity alebo vložky? Potom je vstrekovanie reálnou cestou.
- Aký ročný objem platí pre jeden dizajn? Veľmi vysoký počet kusov odôvodňuje investíciu do formy, dlhé profily oprávňujú investíciu do linky.
- Aká tesná je kritická tolerancia? Lisované diely ľahšie držia tesné rozmery, extrudované profily potrebujú dobrú kalibráciu a kontrolu ťahu.
- Koľko odpadu je možné prepracovať v domácnosti? Extrudovaný lem je často priamo znovu použiteľný, lisované bežce môžu potrebovať prebrúsenie a vysušenie.
Kde sa vo výrobe panelov a kompozitov hodia kontinuálne vytláčacie linky
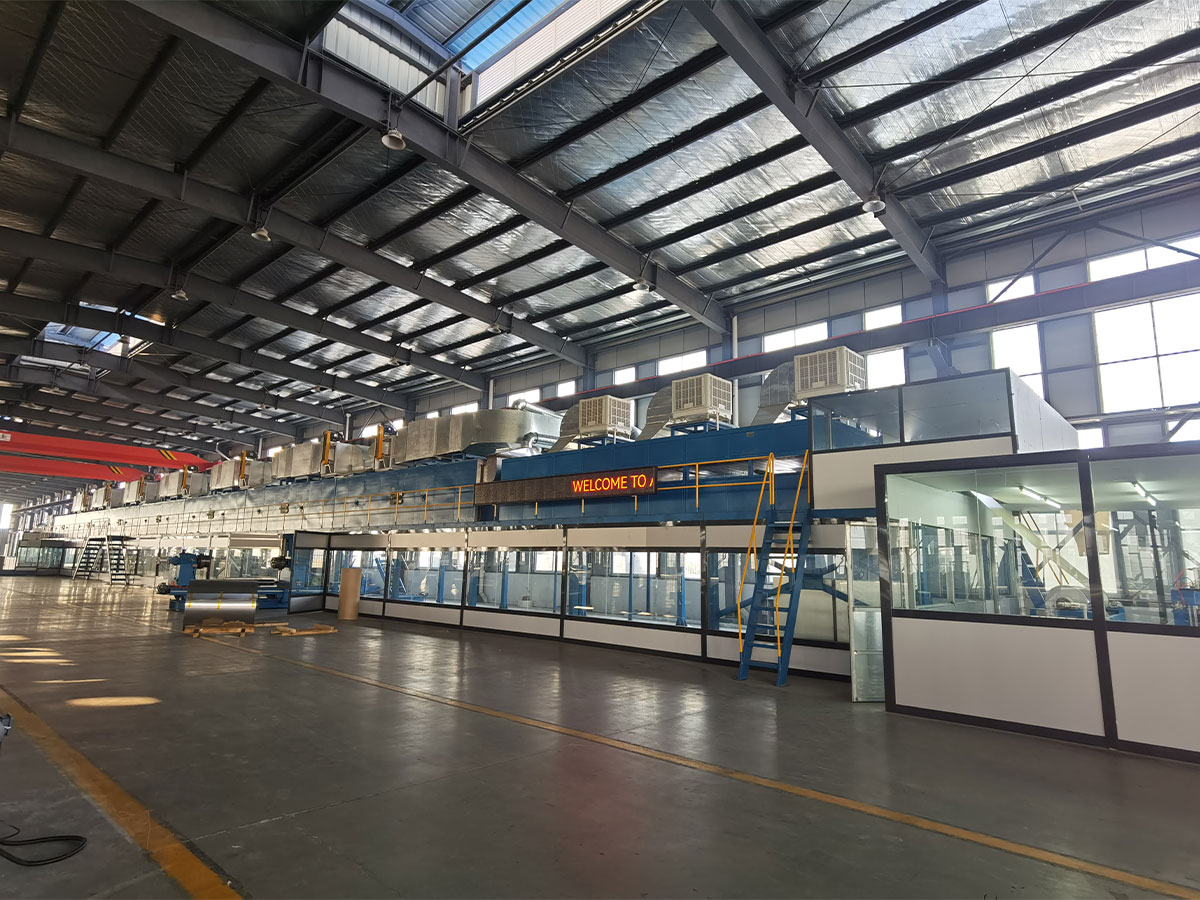
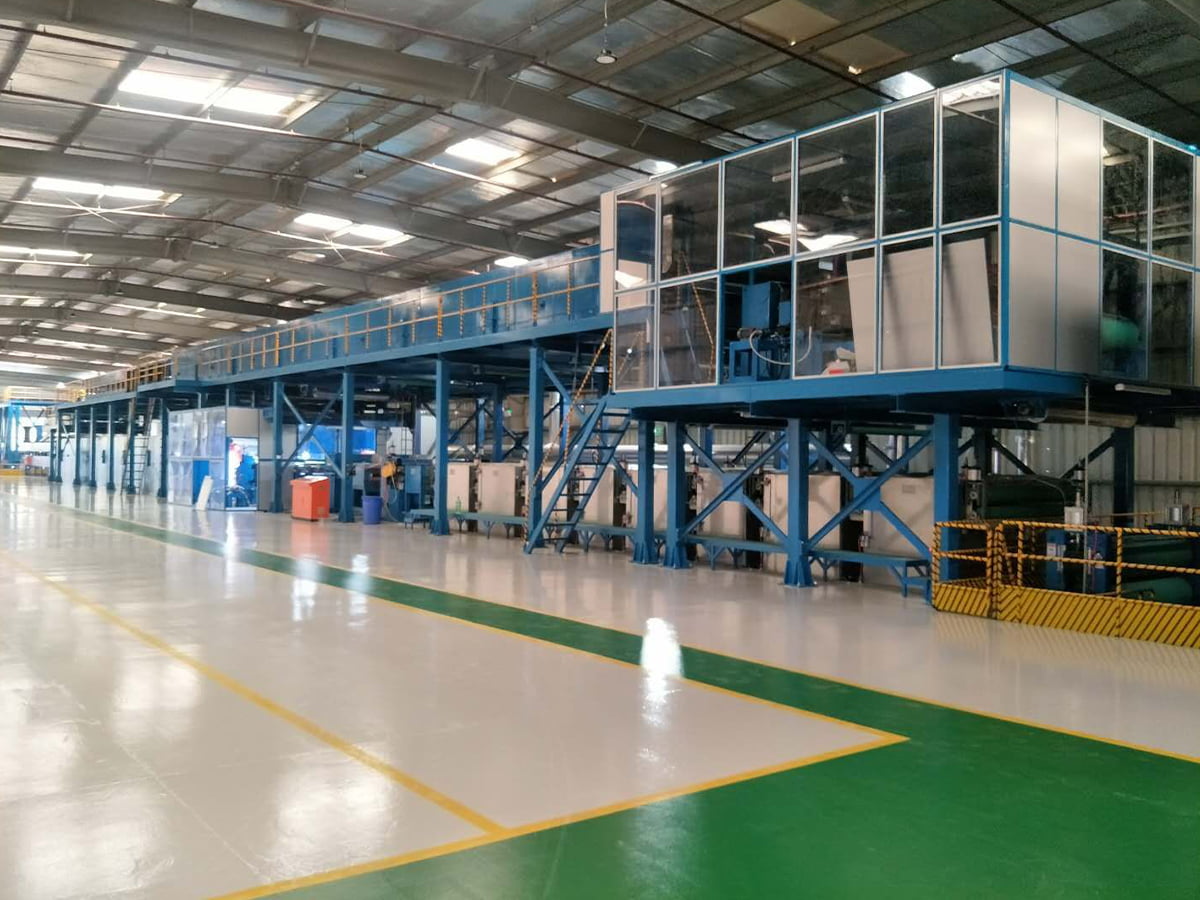
Mnohé stavebné a interiérové materiály, ktoré vyzerajú ako lisované výrobky, sú v skutočnosti extrudované alebo potiahnuté na súvislej linke. Podlaha SPC je najjasnejším príkladom. Pevné jadro je extrudované, potom laminované dekoratívnou fóliou a nášľapnou vrstvou, takže extrudér určuje rovinnosť, hustotu a konzistenciu hrúbky po celej doske.
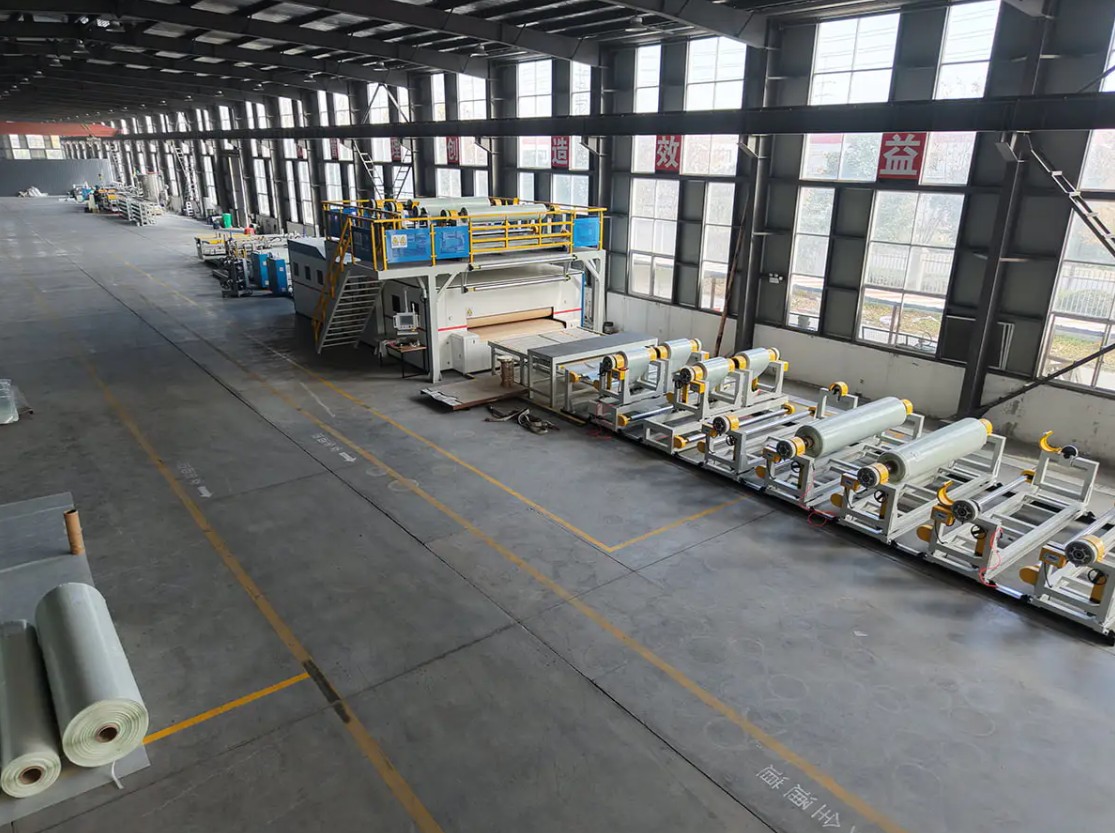
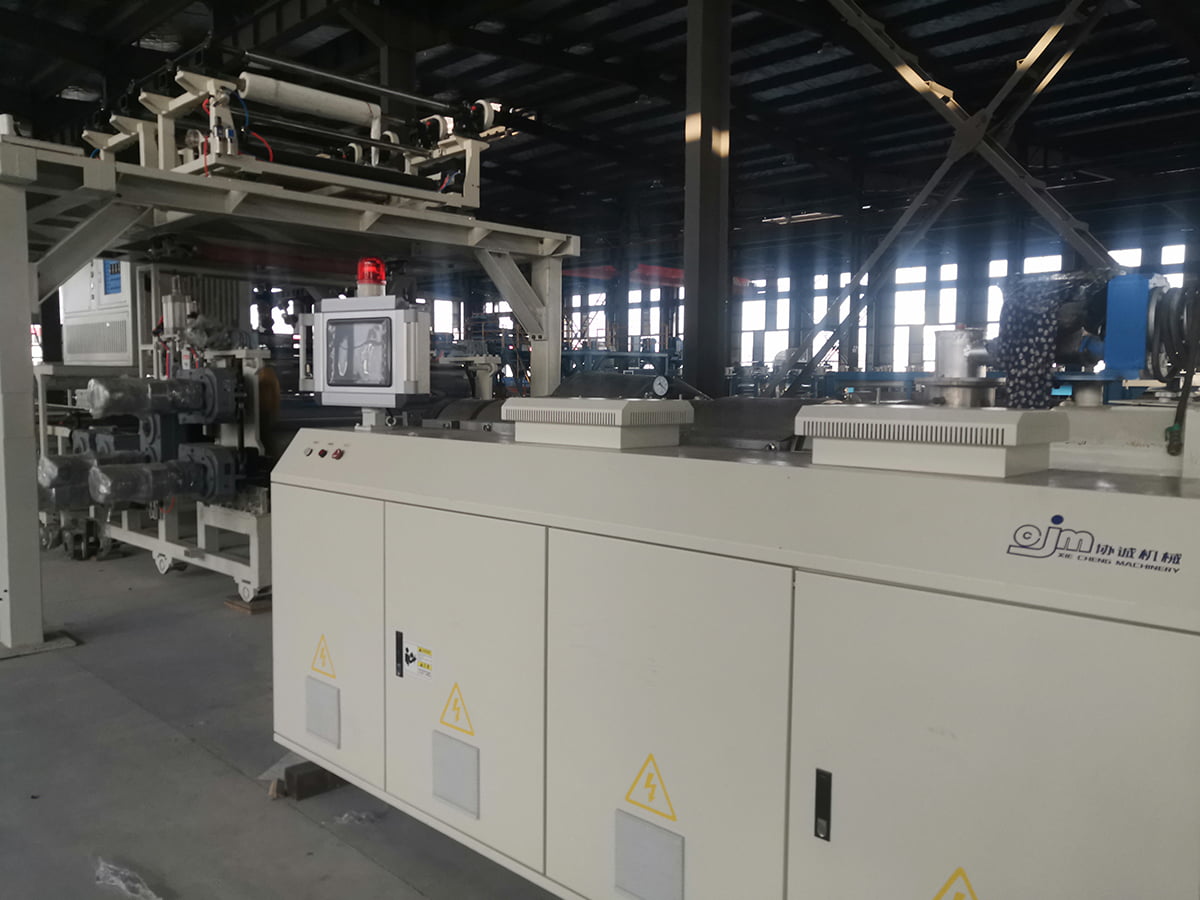 Výrobná linka PVC/WPC/SPC podláh na kamenné plastové podlahy Pozrite si tento riadok, aby ste videli, ako sa extrúzia, laminácia filmu, UV náter, razenie a online kontrola kombinujú pre automatizovaný výstup podláh SPC. Zobraziť produkt →
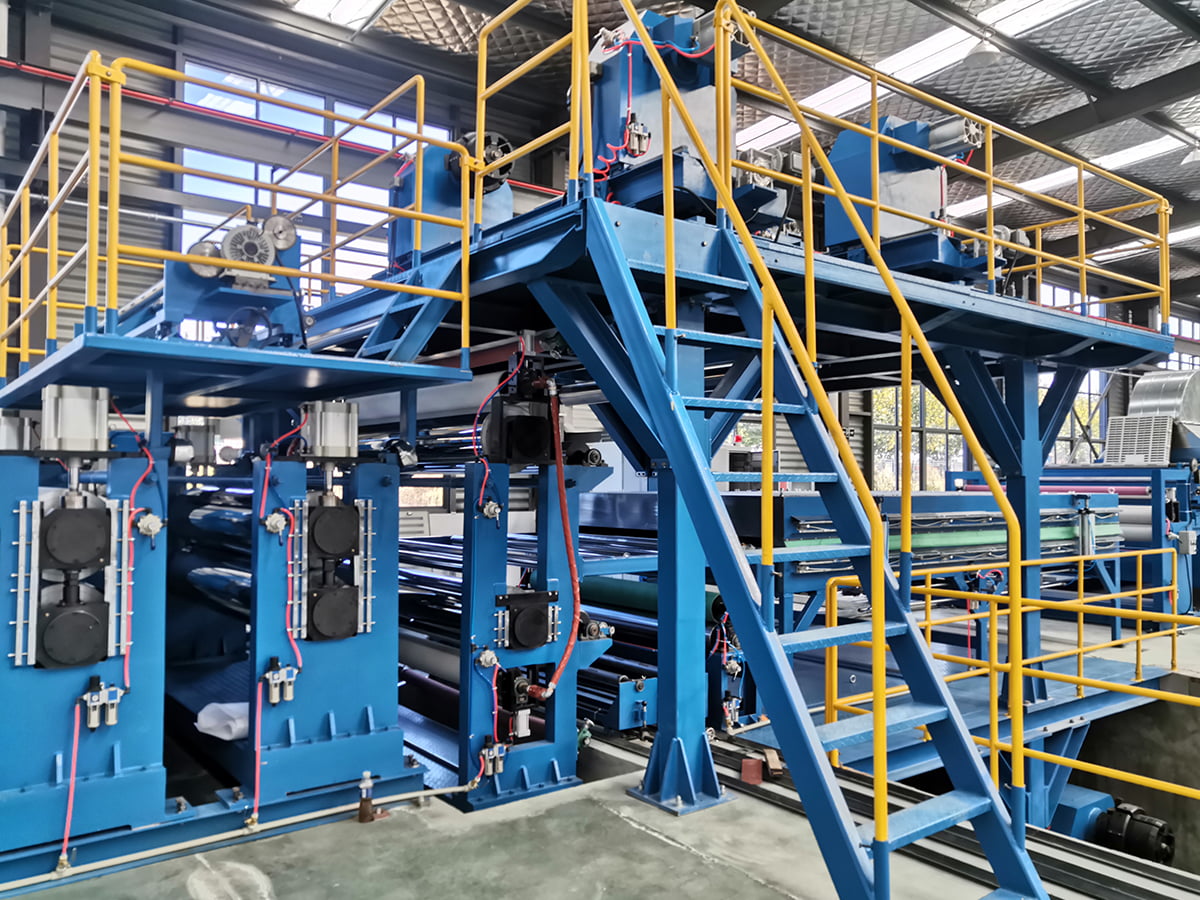
Rovnaká logika platí pre termoplastické kompozity vystužené nekonečnými vláknami. Linka PET alebo PP CFRT spája polymérnu taveninu s výstužným vláknom alebo tkaninou v kontinuálnom procese a hotový list alebo páska sa neskôr lisuje alebo tvaruje za tepla do trojrozmerného tvaru. O zmáčaní vlákien a rovnomernosti hrúbky rozhoduje fáza vytláčania, nie formovací lis. Kupujúci sa často pýtajú, čo obsahuje celý rad PVC laminátových panelov pred porovnaním dodávateľov, a úprimná odpoveď je, že extrudér je iba jednou stanicou z niekoľkých, ktoré sa musia navzájom zhodovať.
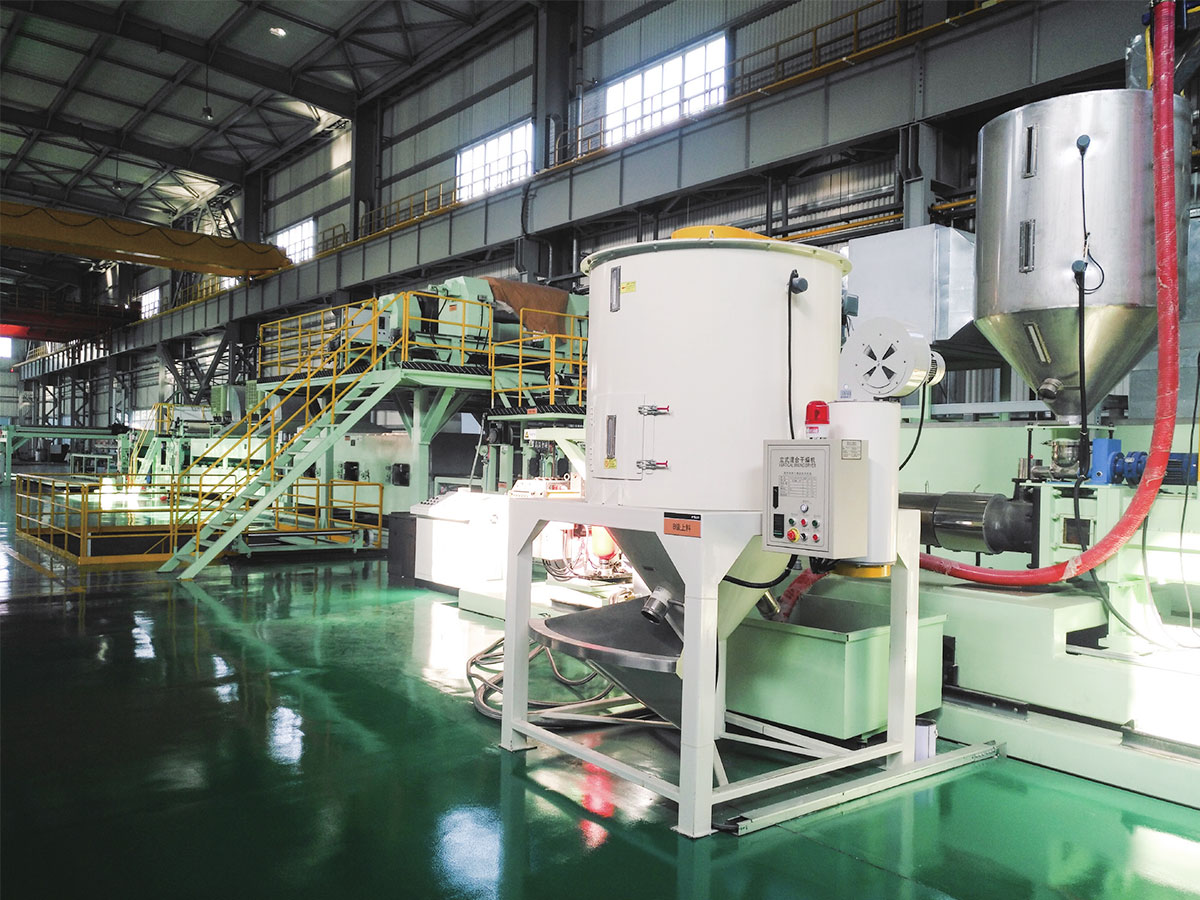 Linka na výrobu kompozitných materiálov PET/PP CFRT Preskúmajte tento rad OEM CFRT na kontinuálnu výrobu termoplastických kompozitov vystužených vláknami s dostupnými možnosťami servisu a cenovej ponuky. Zobraziť produkt →
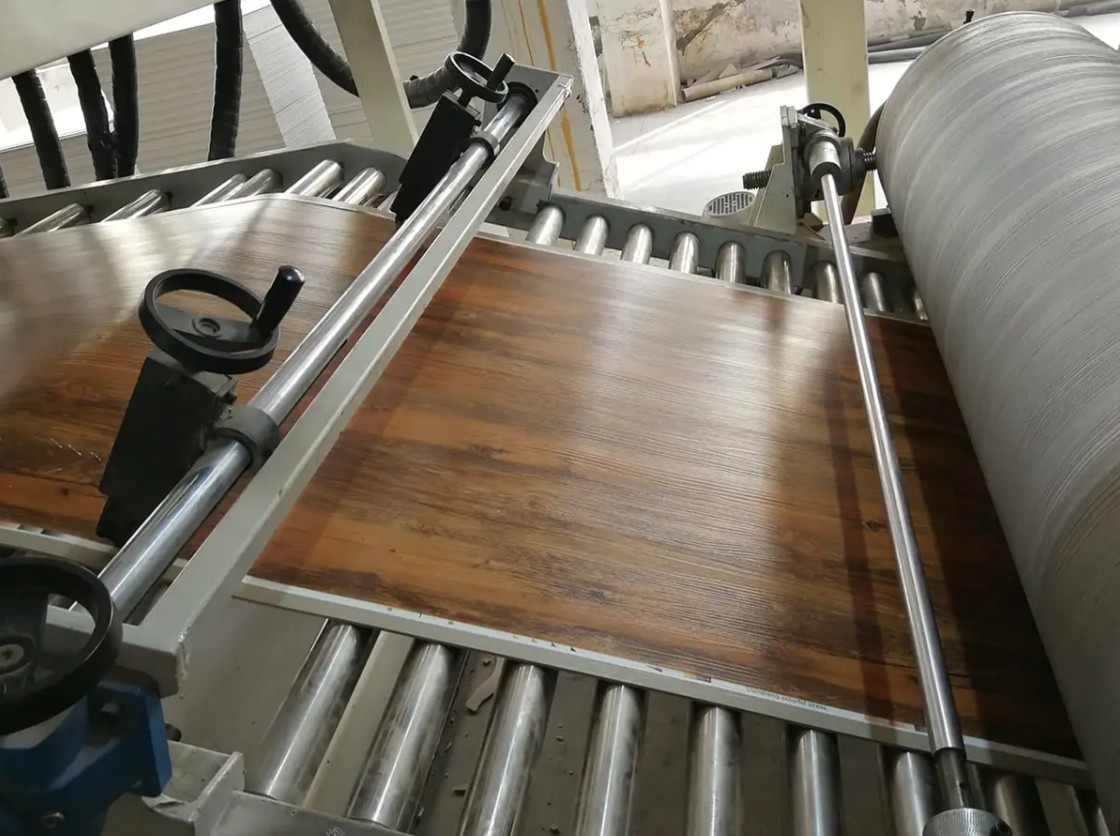
PVC a PU koža sleduje tretí vzor, kde sa základná vrstva vyrába kontinuálne a potom sa poťahuje, razí a chladí v rade. Štruktúra povrchu pochádza z raziaceho valca, nie z dutiny, čo je presne dôvod, prečo sa proces zväčšuje na dlhé série bez špeciálnej formy.
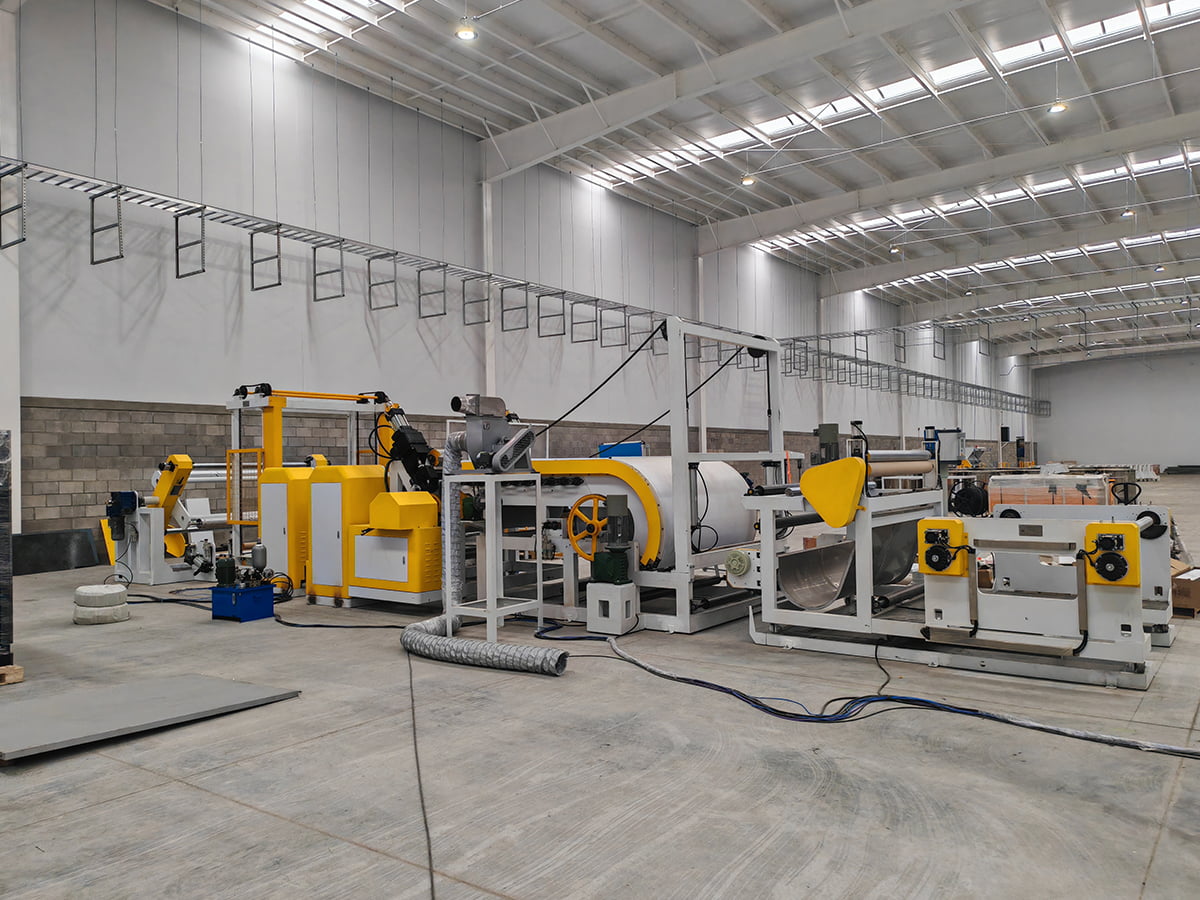 Kompozit PVC/PU kože, linka na razenie a poťahovanie Prezrite si túto linku pre nepretržitú výrobu PVC/PU koženej základne, inline náter, embosovanie a chladenie s prispôsobiteľnými možnosťami služieb OEM. Zobraziť produkt →
Čo skontrolovať pred kúpou linky na vytláčanie
- Priemer skrutky a pomer dĺžky k priemeru, prispôsobené obsahu polyméru a plniva, ktoré skutočne chcete použiť.
- Výkon v porovnaní s rýchlosťou linky, takže dĺžka odťahu a chladenia nie sú prekážkou.
- Tolerancia hrúbky a šírky zapísaná do zmluvy s metódou merania, nie len prísľubom.
- Chladiaci výkon a kalibračný dizajn pre najťažší profil vo vašom produktovom pláne.
- Nadväzujúce zariadenia zahrnuté v rovnakom rozsahu, pretože rozdelenie zodpovednosti medzi dodávateľov komplikuje uvedenie do prevádzky.
- Servisný model: vzdialená podpora, inštalácia na mieste, dostupnosť náhradných dielov a školenie obsluhy.
Ak je váš produktový plán niekde medzi profilom a tvarovaným dielom, praktickou cestou je často vytláčanie alebo laminovanie polotovaru plechu a jeho následné tvarovanie. Pochopenie celého procesného reťazca pred podpisom zabráni nákupu kapacity, ktorú nemôžete využiť. Môžete skontrolovať čo zahŕňa výrobná linka PVC laminátových panelov za spracovaný príklad toho, ako stanice do seba zapadajú.
Krátka verzia
Extrúzia vytvára kontinuálne produkty s konštantným prierezom a zarába na dlhých sériách, nízkych nákladoch na nástroje a jednoduchej geometrii. Vstrekovanie vyrába diskrétne trojrozmerné diely a zarába peniaze na opakovateľnosti, zložitých funkciách a veľkom počte kusov. Ani jedno nie je vyspelejšie ako druhé. Sú jednoducho vytvorené pre rôzne otázky a najrýchlejší spôsob, ako znížiť riziko, je opísať váš produkt, ročný objem a kritickú toleranciu technikovi zariadenia predtým, ako porovnáte ceny. Ak chceš ten rozhovor, pošlite tímu špecifikáciu produktu a cieľovú kapacitu a potvrďte, ktorá platforma vyhovuje vášmu prípadu.