
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dve kompozitné linky PET/PP CFRT môžu mať rovnakú cenu, rovnakú pracovnú šírku a rovnaký prísľub až 1 200 kg/h a napriek tomu sa v dielni správajú veľmi odlišne. Rozdiel zvyčajne spočíva v systéme vytláčania: priemer skrutky a pomer dĺžky k priemeru, či čerpadlo taveniny stabilizuje tlak, ako sú nastavené okraje lisovnice a ako súprava valcov odvádza teplo. Každý stupeň po prúde, od zmáčania vlákna až po napätie navíjania, môže len zachovať kvalitu, ktorú extrudér poskytuje.
Praktické pravidlo je preto jednoduché: najskôr definujte systém vytláčania a upravte veľkosť zvyšku línie okolo neho. Stupeň poťahovania, laminovania alebo razenia, ktorý je ohodnotený rýchlejšie, ako ho extrudér dokáže naplniť, je kapacita, za ktorú platíte a nikdy ju nevyužijete. Extrudér dimenzovaný na výstup, ale nie na materiál, ktorý skutočne používate, vám poskytne posun meradla, gélové škvrny a predčasné opotrebovanie skrutky počas životnosti stroja. Tento článok obsahuje informácie o tom, čo zahŕňa vytláčací systém na kompozitnej linke, ako ho priradiť k PET, PP, PVC a plneným zmesiam, ktoré tolerancie majú komerčnú váhu a čo treba otestovať pred konečnou platbou.
Čo sa počíta ako vytláčací systém na kompozitnej linke
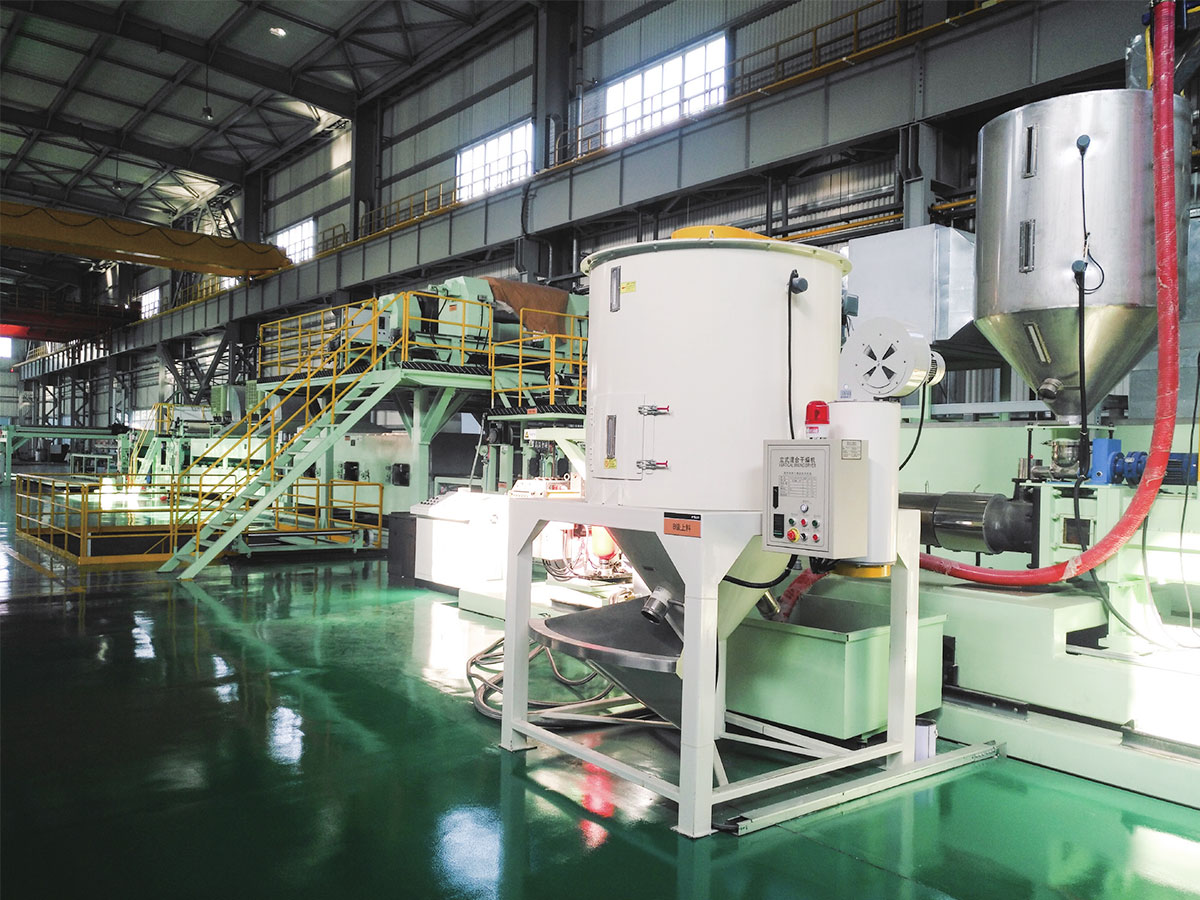
Na kompozitnej výrobnej linke nie je vytláčací systém jeden stroj, ale reťaz jednotiek, ktoré musia držať rovnakú nastavenú hodnotu pohromade: manipulácia s materiálom a sušenie, závitovka a valec, čerpadlo taveniny alebo regulačná slučka tlaku, matrica, stoh valcov alebo chladiaca sekcia a odťah, ktorý nastavuje rýchlosť linky. Hrúbka sa vytvára na matrici, zmrazuje sa v štádiu chladenia a potom sa laminuje, razí alebo poťahuje.
Clo sa mení s produktom. Linka CFRT vytláča tenkú, horúcu taveninu, ktorá musí zmáčať súvislé vlákno, zatiaľ čo linka na podlahy vytláča silne vyplnenú dosku, ktorá sa neskôr kalandruje na konečný rozmer. Nižšie uvedená tabuľka ukazuje, ako sa rovnaká kategória hardvéru mení v priorite z produktu na produkt.
| Typ linky | Povinnosť vytláčania | Typický polymér | Najprv overte |
|---|---|---|---|
| PET/PP CFRT kompozitná linka | Impregnácia nekonečného vlákna taveninou, potom tvarovanie fólie a laminácia | PET, PP, niekedy PA | Rovnomernosť teploty taveniny po celej šírke matrice a zmáčanie vlákna pri cieľovej rýchlosti linky |
| Linka na výrobu podláh SPC | Extrúzia, kalandrovanie a laminovanie PVC fólie na nášľapnú vrstvu | PVC s výplňou z uhličitanu vápenatého | Odolnosť proti opotrebovaniu skrutiek a valcov, výstup na šírku matrice, kontrola meradla po kalandrovaní |
| Raziaca a poťahovacia linka z PVC/PU kože | Zmäkčovanie zmesi a nanášanie na uvoľňovací papier alebo tkaninu | PVC zmes, PU | Opakovateľnosť hrúbky povlaku, teplotná stabilita valca, miera povrchových defektov |
| Kovové kompozitné a cievkové lakovacie linky | Lepiace a poťahové vrstvy namiesto hromadného vytláčania | PE, PUR, filmové lepidlá | Či sa jadrová doska kupuje alebo vyrába vo vlastnej réžii a ako sa overuje priľnavosť |
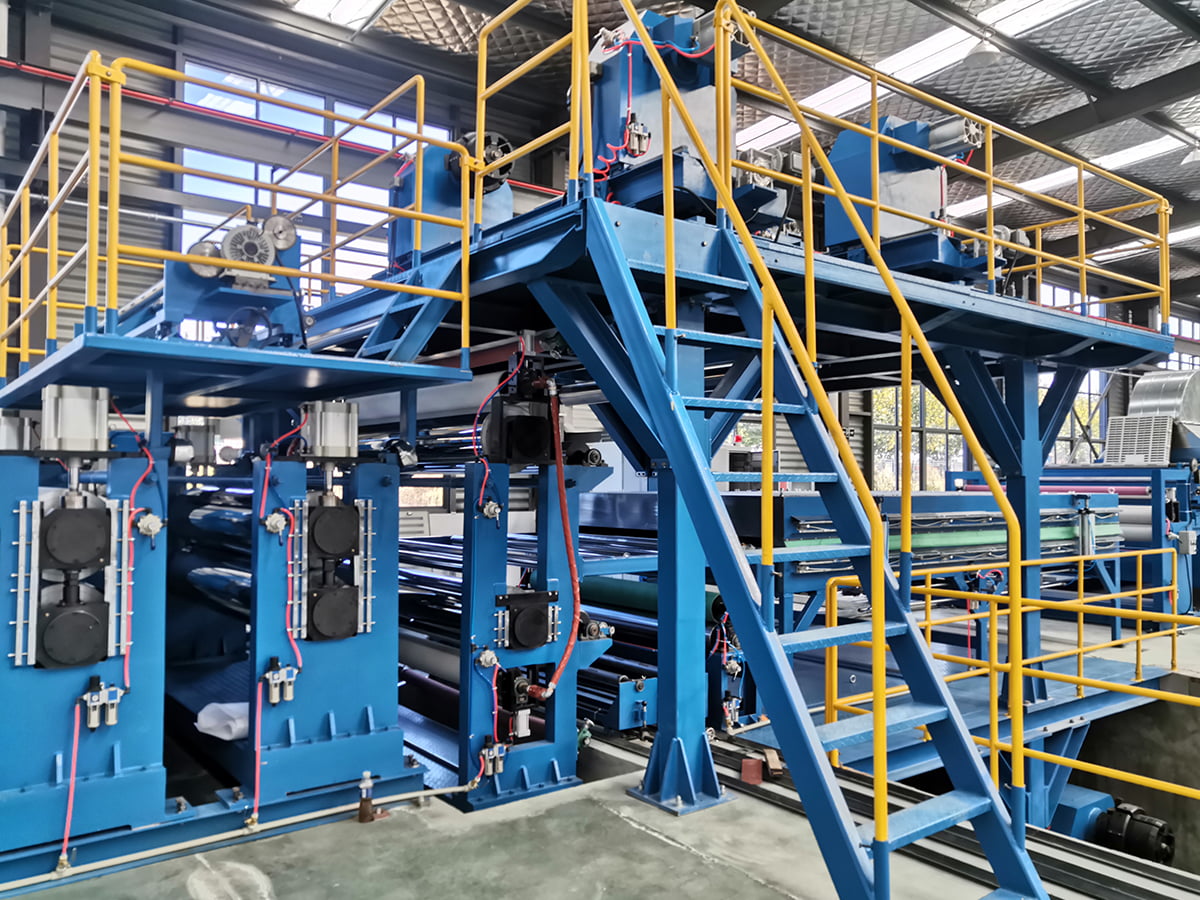
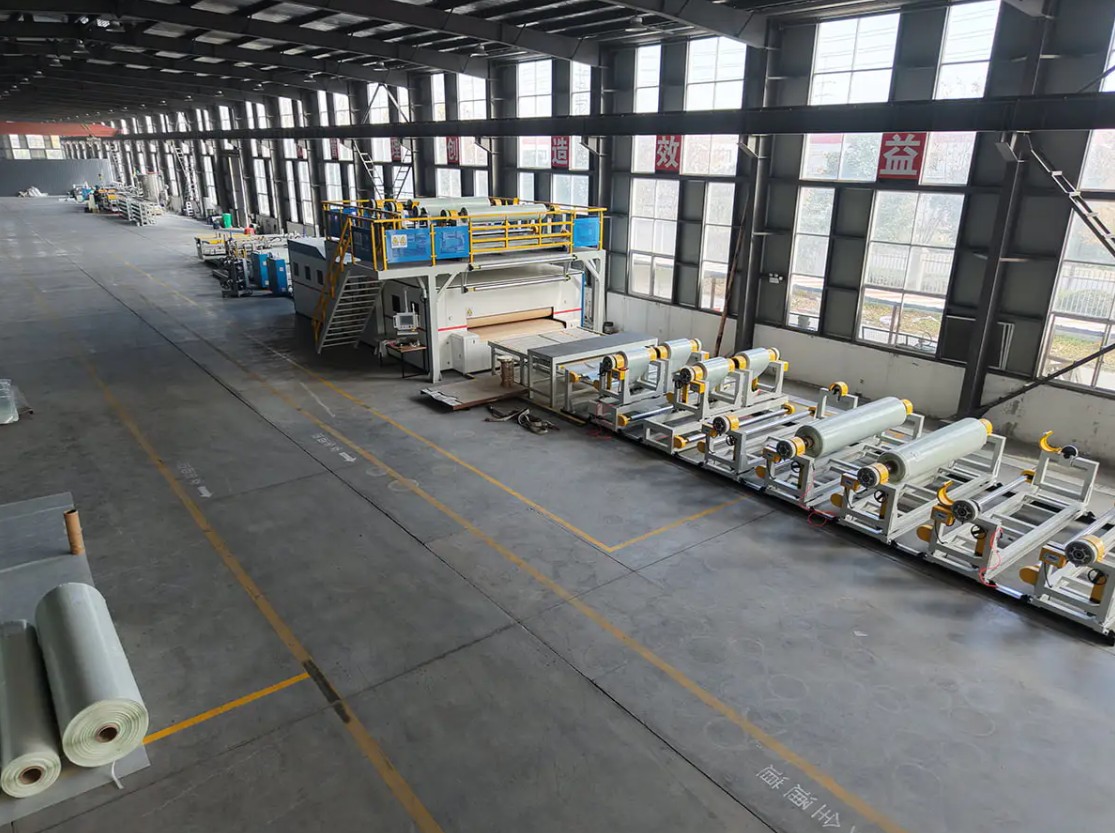
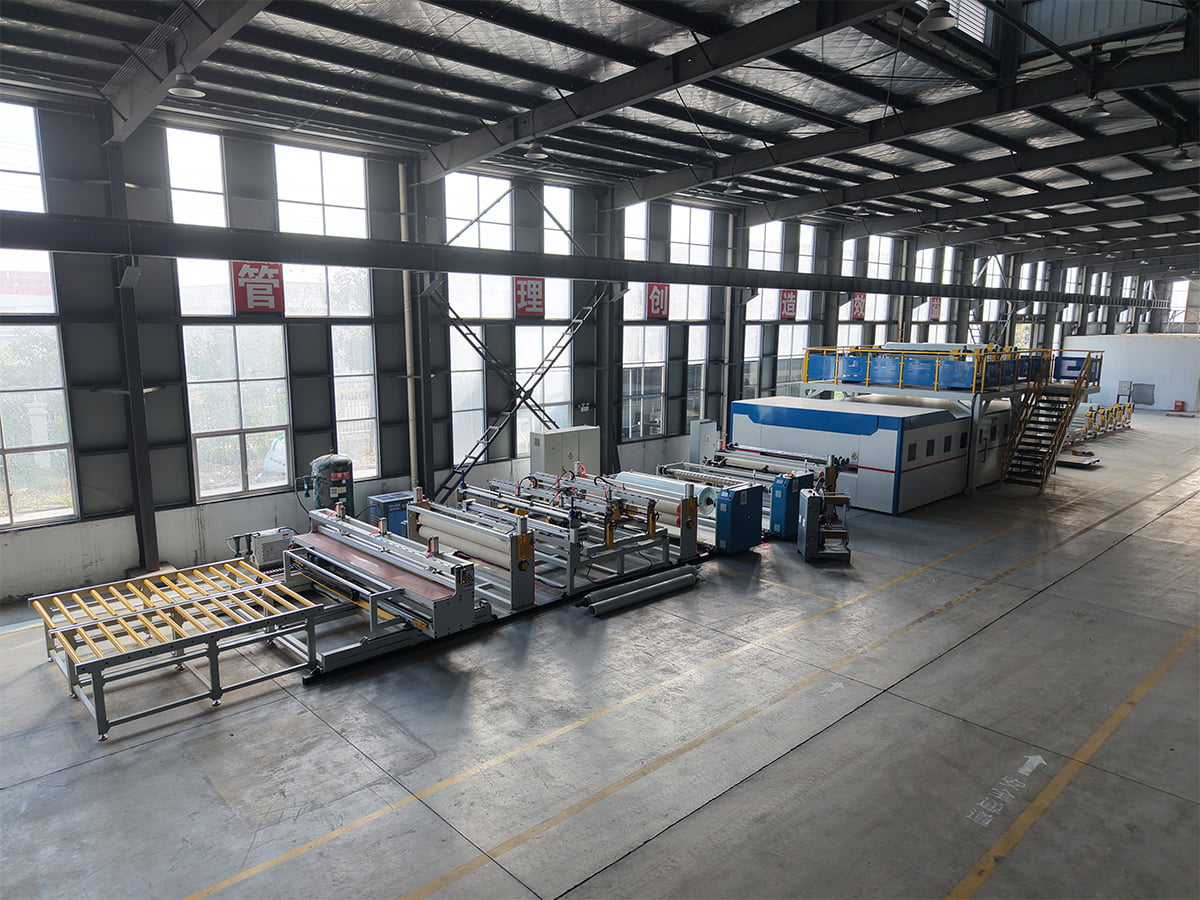 Linka na výrobu kompozitných materiálov PET/PP CFRT Kompozitná linka CFRT pre PET/PP, relevantná, keď extrúzia musí zmáčať kontinuálne vlákno, a nie nanášať naplnenú podlahovú dosku. Zobraziť produkt →
Prispôsobte extrudér správaniu materiálu, nielen výstupu
Ceny sa zvyčajne porovnávajú v kilogramoch za hodinu. Toto číslo má význam iba vtedy, keď je uvedené pre konkrétny polymér, špecifickú geometriu skrutky a špecifickú hrúbku produktu. Skrutka, ktorá pohodlne beží PET, môže hladovať na plnenej zmesi PVC a skrutka optimalizovaná pre plnené zmesi môže prestrihnúť taveninu citlivú na teplo.
Body, ktoré rozhodujú o výkone extrudéra
- Krmivo a sušenie: PET absorbuje vlhkosť a musí sa sušiť na kontrolovaný rosný bod, inak sa hydrolýza prejaví stratou pevnosti a bublinkami. PP potrebuje oveľa menej schnutia, ale je citlivejší na výkyvy teploty taveniny.
- Geometria skrutky: kompresný pomer, bariérové časti a miešacie prvky sledujú viskozitu taveniny a zaťaženie plniva. Požiadajte o výkres skrutky, nielen o priemer.
- Ochrana proti opotrebeniu: uhličitan vápenatý, sklenené vlákna a minerálne plnivá sú abrazívne. Bimetalové sudy a tvrdené skrutky predlžujú životnosť a rozdiel sa prejaví v konzistencii kalibru po dvoch až troch rokoch.
- Stabilita tlaku: čerpadlo taveniny medzi extrudérom a matricou zužuje variácie hrúbky a oddeľuje tlak v matrici od kolísania rýchlosti závitovky. Na tenkých listoch vysokej hodnoty sa to zvyčajne oplatí investovať.
- Dizajn matrice: matrica na vešiaky s individuálne nastaviteľnými okrajmi vyhovuje širokým plechom, zatiaľ čo matrica so štrbinou s užšou vnútornou geometriou sa hodí na tenké povlaky. Šírka matrice by mala zodpovedať konečnej šírke plus prídavok na orezanie.
Pred potvrdením objednávky vykonajte skúšku s vlastnou živicou a plnivom vo vašej cieľovej hrúbke. Výkon skrutiek na referenčnom materiáli dodávateľa vám povie menej, ako by ste chceli.
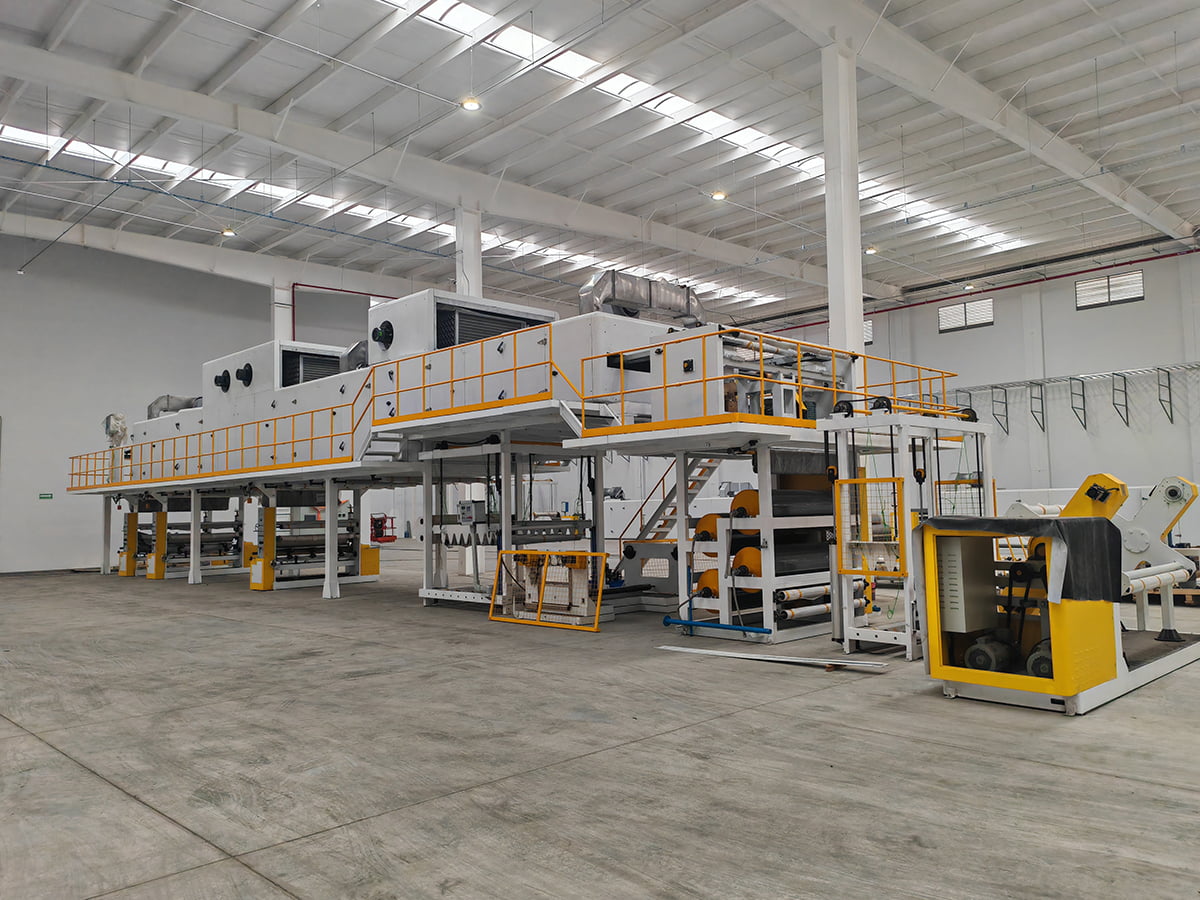
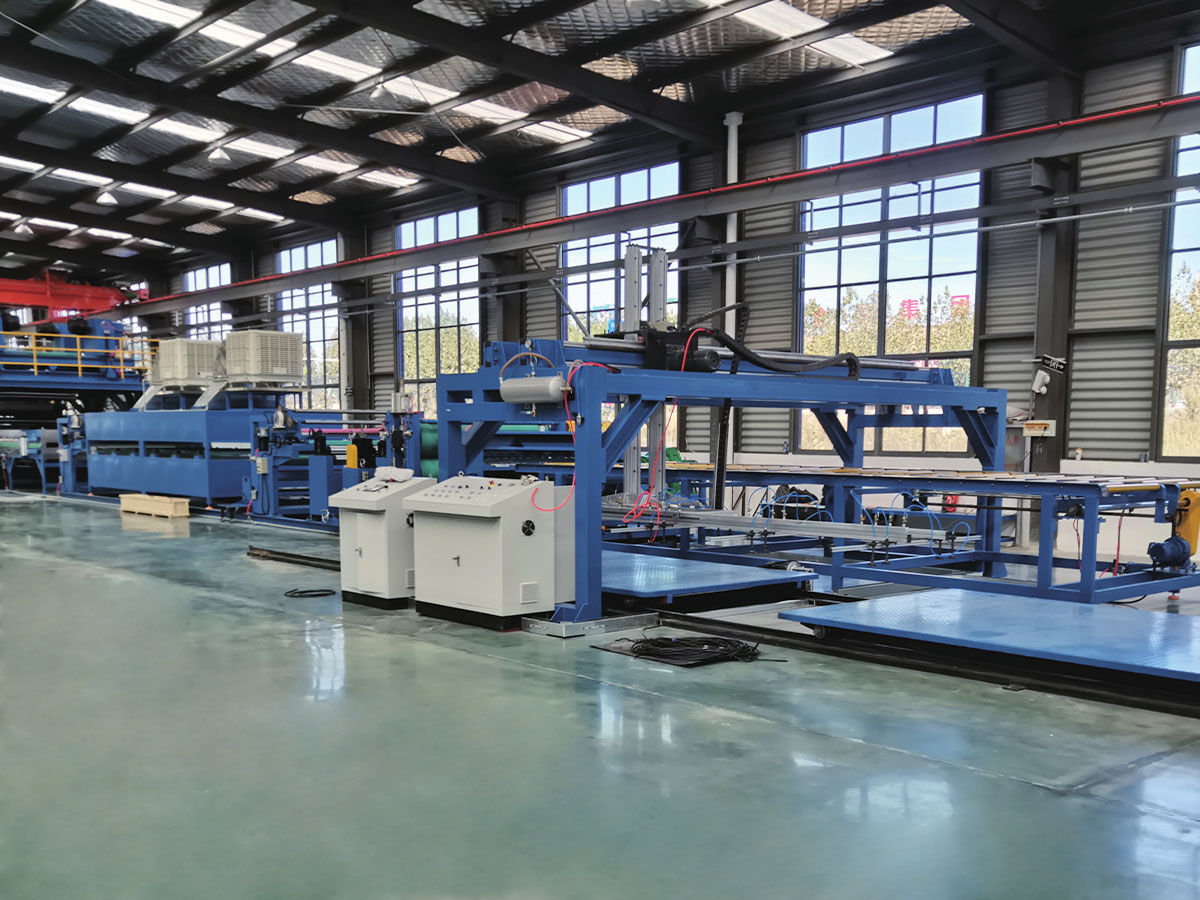
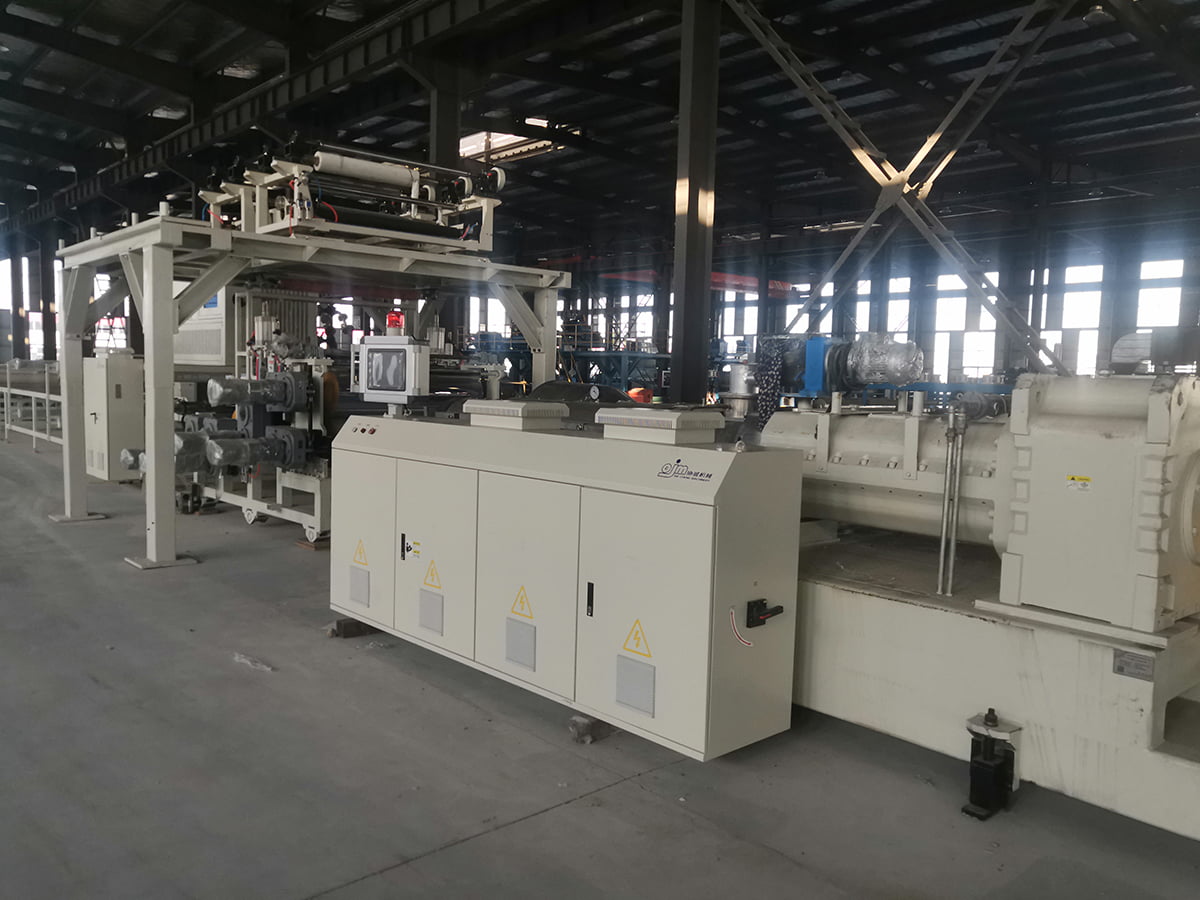 Výrobná linka na výrobu kompozitných plastových podláh SPC Kompozitná linka na podlahy SPC vytláčajúca jadro z PVC a uhličitanu vápenatého, potom laminovanie fólie, nášľapnej vrstvy a razenia; jeho ovládanie meradla ovplyvňuje spotrebu materiálu. Zobraziť produkt →
Tolerancie, ktoré rozhodujú o materiálových nákladoch
Tolerancia hrúbky je miesto, kde sa kvalita vytláčania mení na peniaze. Vezmite naplnenú PVC fóliu s nominálnou mierou 1,0 mm a hustotou asi 1,4 gramu na kubický centimeter: jeden štvorcový meter dobrej fólie váži približne 1,4 kg. Ak sa stoh extrudéra a valca drží plus alebo mínus 2 percentá, priemerná spotreba zostane blízko nominálnej hodnoty. Ak je odchýlka plus alebo mínus 5 percent a operátori sa zamerajú na hornú polovicu pásma, aby sa vyhli tenkým miestam, priemerná hmotnosť sa zvýši približne o 3 percentá. Na 1 000 000 štvorcových metrov ročnej produkcie, čo je zhruba 42 ton zmesi navyše, pred cenou živice, nákladom a energiou použitou na jej roztavenie.
Zmeny v šírke sú rovnako dôležité ako priemerná hrúbka. List, ktorý je na mierke v strede a tenký na oboch okrajoch, vás núti orezávať širšie a orezaný materiál je hotový výrobok, ktorý nemôžete predať. Rozsah nastavenia okraja lisovnice, vnútorná rovnováha prietoku a koruna valca sú zvyčajnými príčinami a je najlacnejšie ich opraviť vo fáze špecifikácie.
Správanie pri spustení tiež prináša náklady. Vytláčací systém s rýchlou tepelnou odozvou a stabilnou kontrolou tlaku dosahuje predajný produkt skôr po výmene, čo znižuje množstvo odpadu pri malých sériách a robí výrobu malých sérií špeciálnych druhov komerčne rozumnou.
Výstupné stupne musia byť dimenzované k extrudéru
Vytláčací systém udáva tempo, ale sám nedokáže dokončiť prácu. Stoh chladiaceho valca, ktorý odvádza teplo príliš pomaly, vás núti spomaliť linku, čo zvyšuje čas zotrvania taveniny a riskuje degradáciu. Laminačné štrbiny musia byť synchronizované s rýchlosťou odťahu, aby napätie zostalo konštantné od matrice po navíjačku, a in-line hrúbkomer je užitočný iba vtedy, ak riadiaca slučka skutočne dokáže nastaviť rýchlosť skrutky alebo skrutky matrice dostatočne rýchlo, aby na tom záležalo.
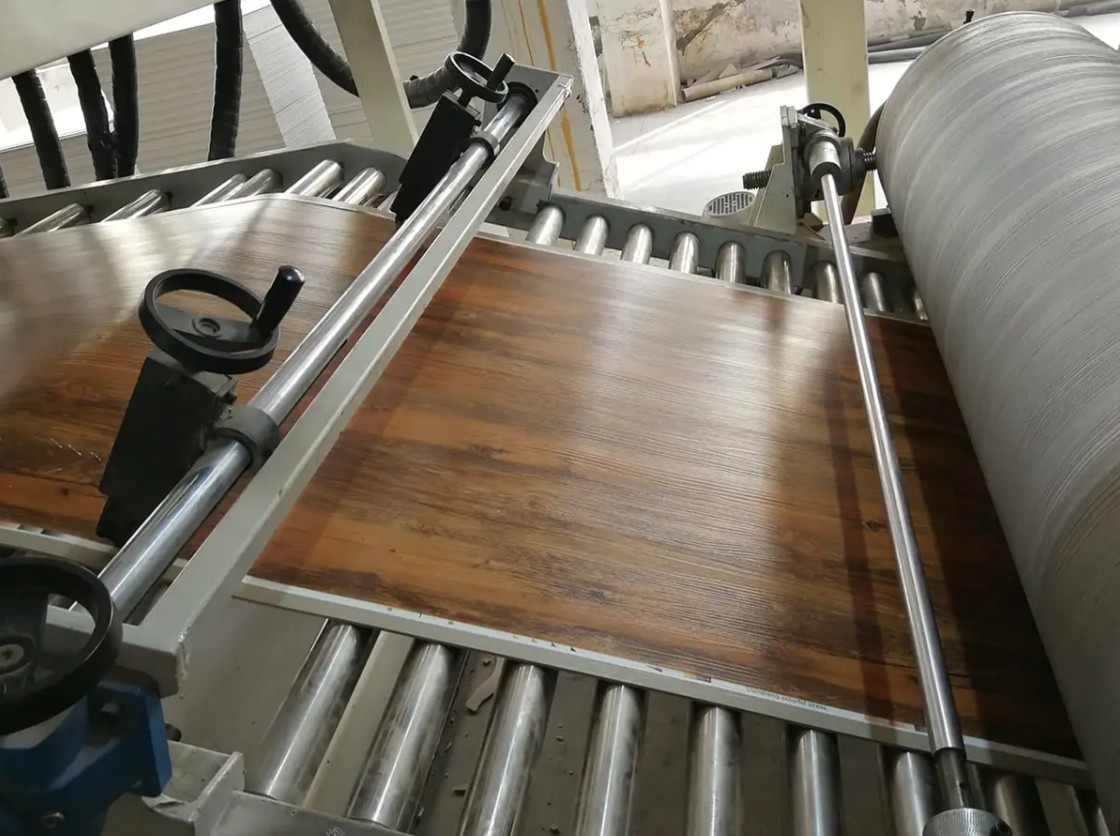
V prípade podláh definujú kroky razenia a nášľapnej vrstvy kvalitu povrchu a odolnosť proti pošmyknutiu, takže ich kontrola teploty musí byť rovnako prísna ako pri extrudéri. Pre PVC a PU kožu, opakovateľnosť hrúbky povlaku a teplotná stabilita valca ovplyvňujú vzhľad aj použitie materiálu, preto tieto parametre patria skôr do akceptačného testu než do brožúry. Ak uvažujete o projekte podlahy alebo panela širšie, pomôže vám to pochopiť čo zahŕňa výrobná linka PVC laminátových panelov pred stanovením kapacity vytláčania.
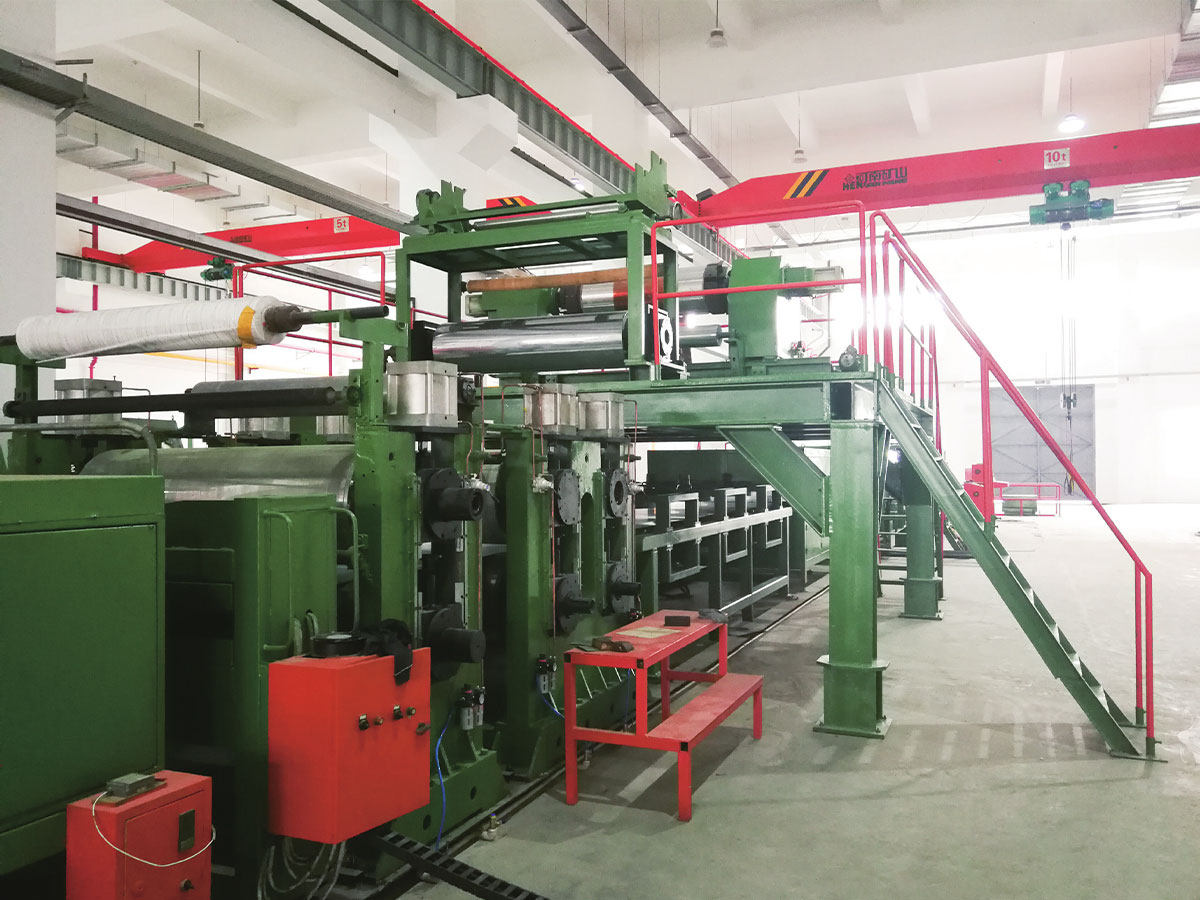
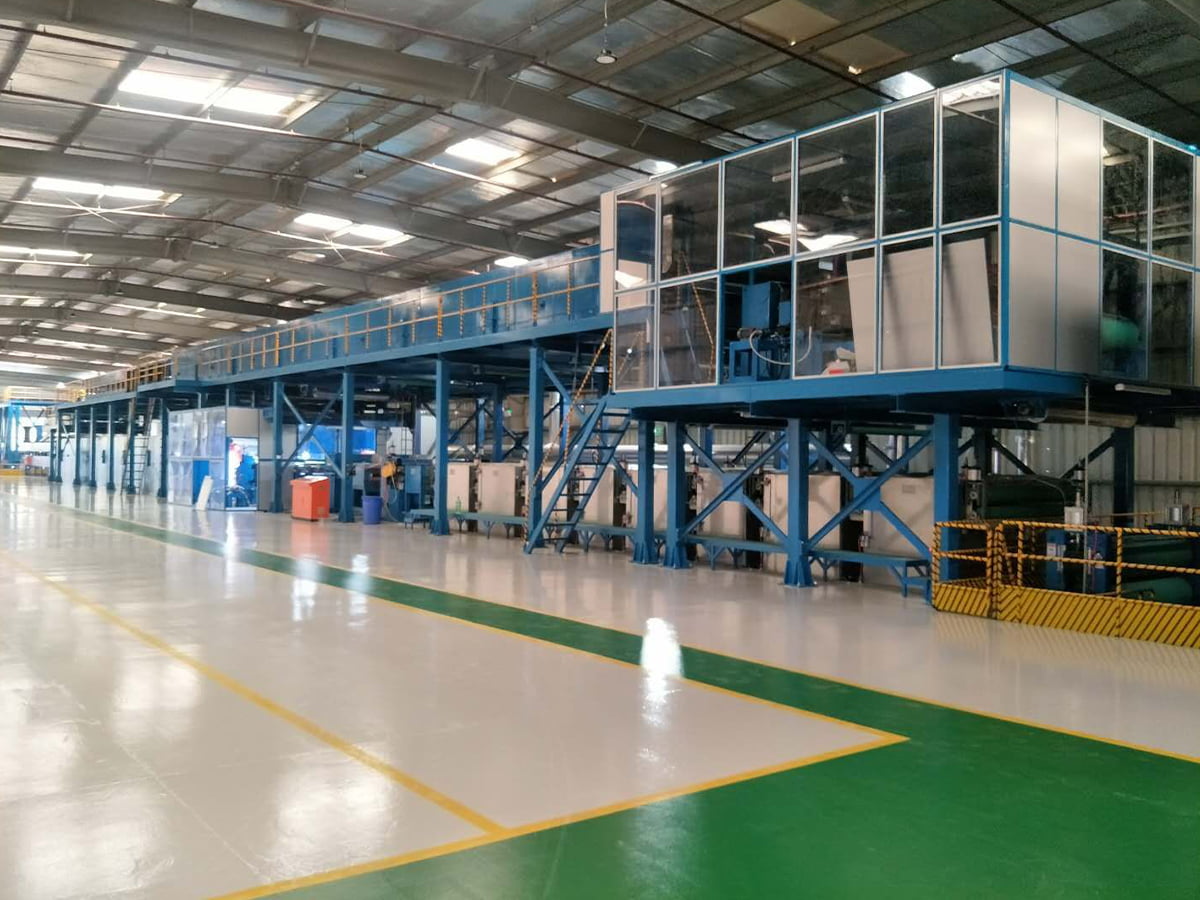
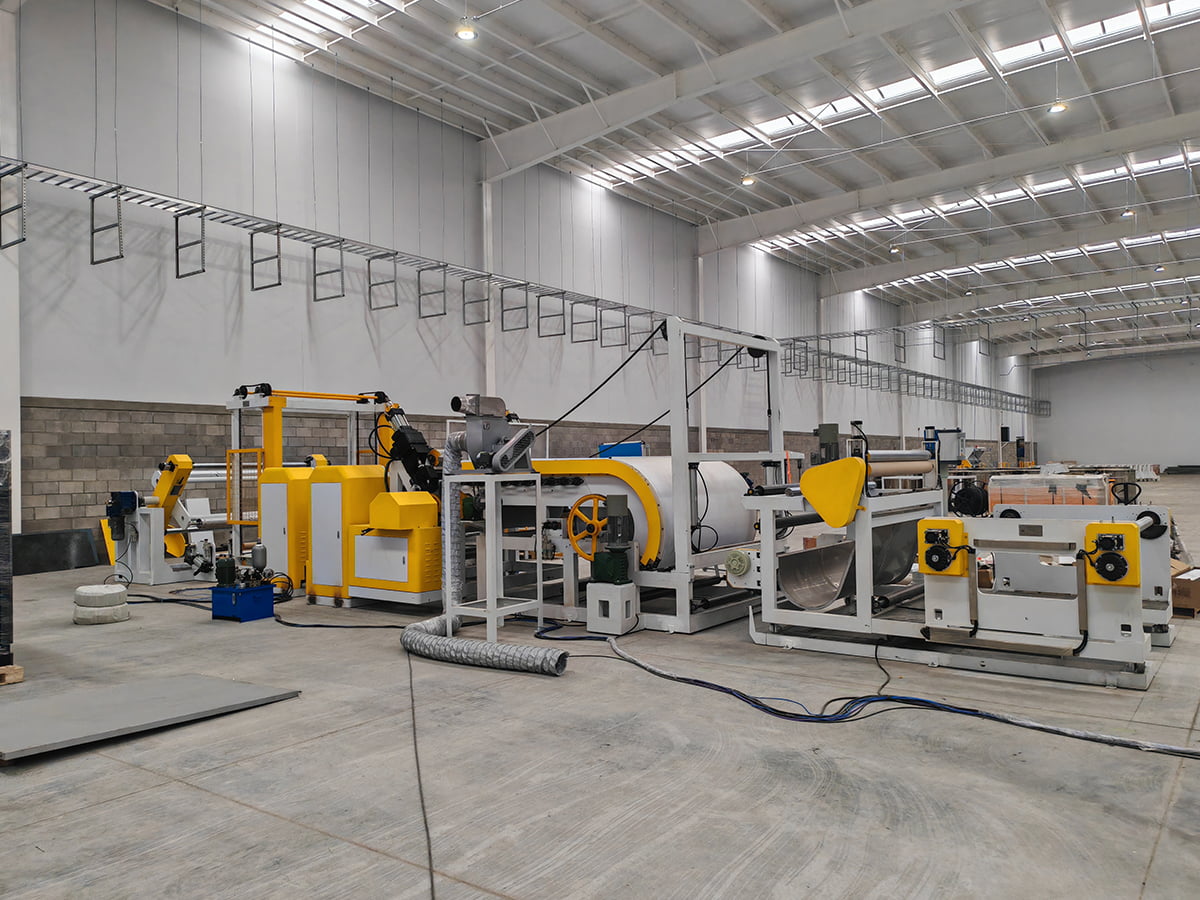 Linka na embosovanie a poťahovanie PVC/PU kože Pred špecifikáciou je potrebné skontrolovať kompozit PVC/PU kože, embosovanie a poťahovú líniu relevantnú pre opakovateľnosť hrúbky náteru a teplotnú stabilitu valca. Zobraziť produkt →
Kontrolný zoznam obstarávania a akceptácie
Pri špecifikovaní nového riadku alebo výmene extrudéra, ktorý už nedrží meradlo, použite nasledujúcu postupnosť.
- Uveďte balenie polyméru, plniva a aditíva spolu s údajmi o toku taveniny alebo viskozite.
- Uveďte hotovú hrúbku a jej tolerančné pásmo plus šírku a prídavok na orezanie.
- Uveďte požadovaný výstup pri tejto hrúbke a rýchlosť linky potrebnú na jeho dosiahnutie.
- Vyžiadajte si výkresy skrutky a valca, pomer dĺžky k priemeru, kompresný pomer a ochranu proti opotrebeniu.
- Potvrďte šírku matrice, rozsah nastavenia okraja a dizajn vnútorného toku.
- Potvrďte chladiaci výkon a konfiguráciu stohu kotúčov pri maximálnej rýchlosti linky.
- Dohodnite sa na skúške s vlastným materiálom a plánom odberu vzoriek: hrúbka po šírke, výkon, energia na kilogram, povrchové chyby a miera šrotu pri spustení.
- Dohodnite sa na rozsahu náhradných dielov a dodacích lehotách pre skrutky, sudy, lisovacie hrany a kryty valcov.
- Dohodnite sa na rozsahu služieb: vzdialená podpora, uvedenie do prevádzky na mieste, školenie operátora a záručné podmienky.
Vlastné linky, servis a náhradné diely
Štandardná konfigurácia zriedka pokrýva každý produkt. Keď zákazník potrebuje inú štruktúru vrstiev, nezvyčajnú šírku alebo vyhradené koextrúzne usporiadanie, na mieru postavená linka dáva väčší zmysel ako kompromisy v katalógovom modeli. Inteligentné zariadenie Jiangsu XieCheng so sídlom v zóne hospodárskeho rozvoja Jinhu v Huai'an, Jiangsu, stavia štandardné aj neštandardné výrobné linky. Skupina, do ktorej patrí, bola uznaná ako provinčné inžinierske výskumné centrum pre hliníkové kompozitné panely A2 a ich výrobné zariadenia a ako spoločnosť poskytujúca úvery kvality AA, čo je užitočný kontext, keď hodnotíte hĺbku inžinierstva a nie samotnú cenu.
Po doručení je podpora dôležitejšia ako hárok so špecifikáciami. Vzdialená pomoc, servis na mieste a dodávka náhradných dielov udržujú linku v chode, keď sa opotrebuje skrutka alebo je potrebné vymeniť okraj lisovnice, a tieto časy odozvy by mali byť uvedené v zmluve. Môžete kontaktujte tím inžinierov prostredníctvom kontaktnej stránky s vašimi materiálovými údajmi, cieľovou hrúbkou a požadovaným výstupom.
Systémy vytláčania odmeňujú skoré rozhodnutia. Zvoľte skrutku, matricu, tlakovú reguláciu a chladiacu kapacitu vzhľadom na materiál, ktorý skutočne používate, a toleranciu, ktorú vaši zákazníci skutočne akceptujú, potom veľkosť laminácie, razenia a navíjania, aby zodpovedali. Táto postupnosť udržiava kapitálové náklady viazané na použiteľný výstup namiesto čísel v brožúrach a umožňuje predvídať meradlo, šrot a spotrebu materiálu od prvej výrobnej zmeny.