Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Spracovanie hliníkovej cievky len zriedka dramaticky zlyhá. Zlyhá driftom: vrchná vrstva sa dotvaruje o dva mikróny nad cieľ, pec stratí štyri stupne medzi špirálami, akumulátor sa vybije vždy, keď linka prejde rýchlosťou 45 metrov za minútu, a o šesť týždňov neskôr sa na mieste delaminuje fasádny panel. Samotný proces je jeden súvislý reťazec – odvíjanie, spájanie, predúprava, poťahovanie, vytvrdzovanie, laminovanie, chladenie a prevíjanie – a každý článok v ňom sa meria v sekundách a mikrónoch. Praktický bod vpredu: linka cievky je taká spoľahlivá ako jej najpomalší stupeň, jej vytvrdzovacie okno a rutina výmeny cievky. Všetko ostatné, od predúpravy bez obsahu chrómu až po vyrovnávanie valcom, existuje na to, aby tieto tri veci udržali v tolerancii.
Od odvíjača po navíjačku: Čo pokrýva spracovanie hliníkových cievok
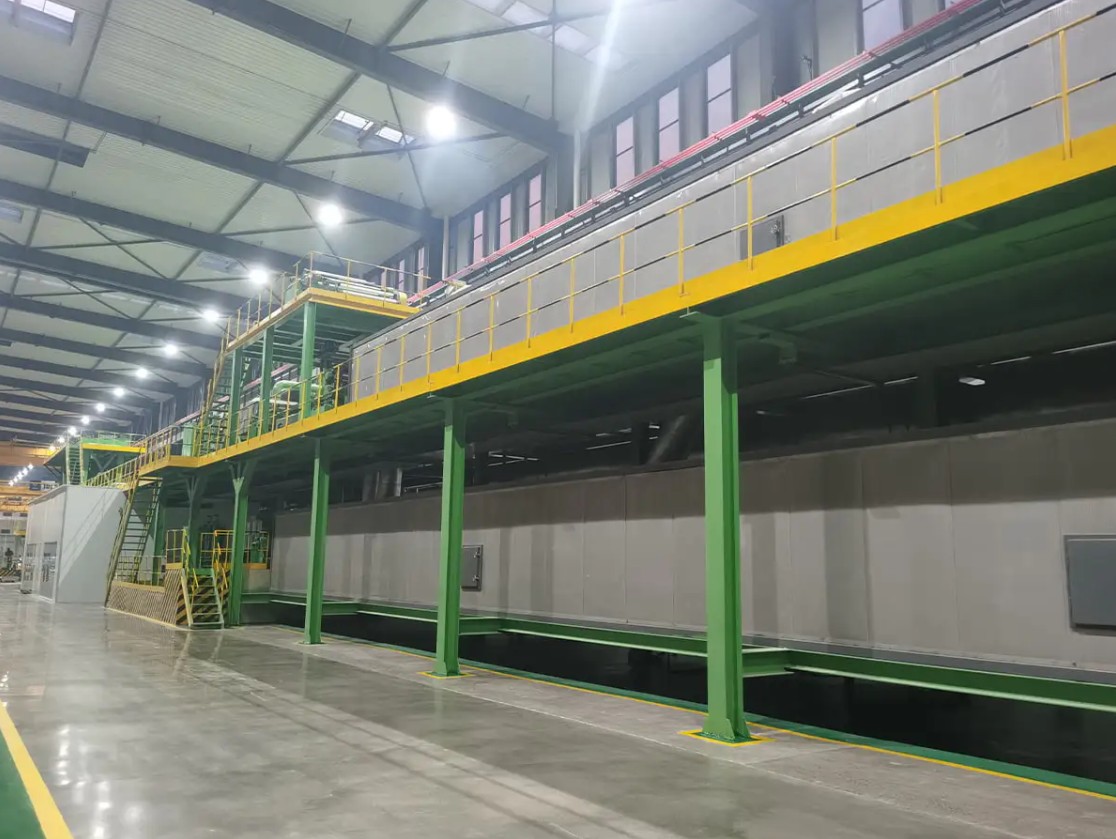
Poťahovacia linka posúva pás v jednom smere. Odvíjač odvíja cievku, nožnice odrežú koniec a zváračka prišije novú cievku k starej, zatiaľ čo akumulátor uloží dostatok pásu na to, aby šnúra počas tohto zastavenia mohla pokračovať v chode. Pás potom vstúpi do predbežnej úpravy: alkalické čistenie, postupné oplachovanie a konverzný náter aplikovaný pri kontrolovanej teplote, po ktorom nasleduje sušenie v sušiarni, ktorá musí odstrániť každú stopu vlhkosti predtým, ako sa základný valec dotkne povrchu.
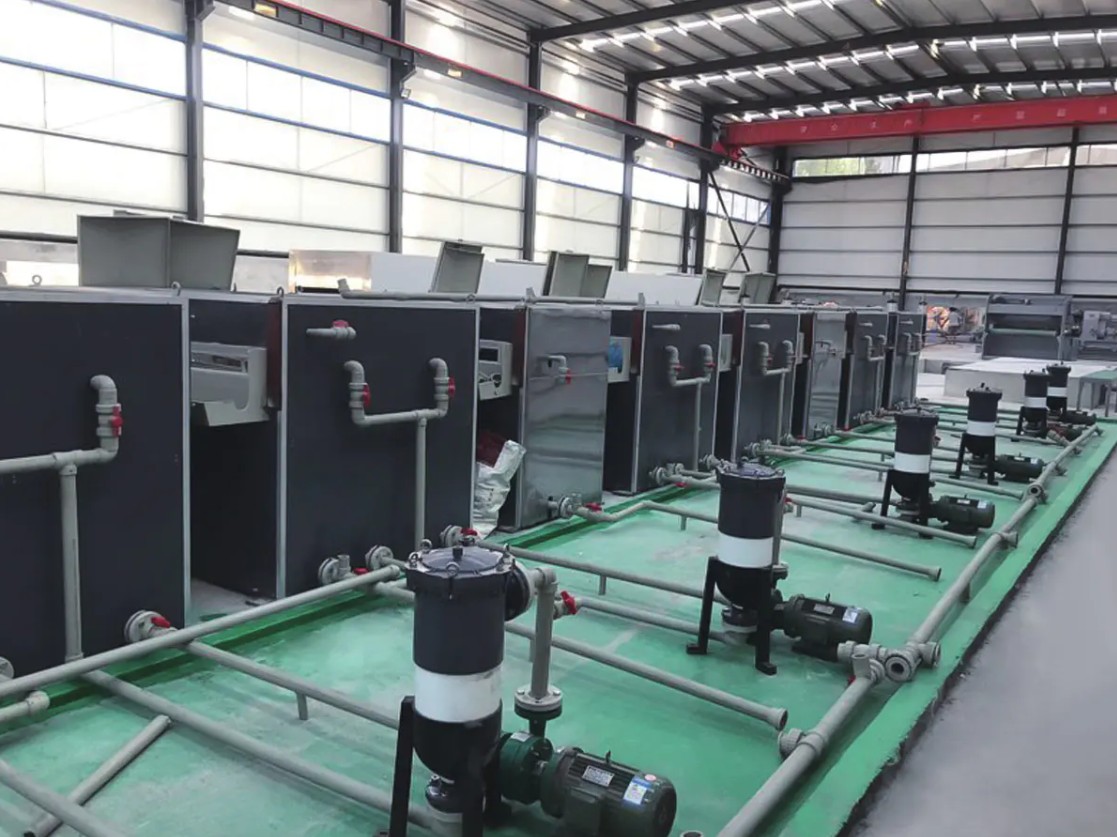
Táto prvá fáza si zaslúži rešpekt, pretože je nenapraviteľná. Jeden mikrón zvyškového oleja na valcovanie alebo zle opláchnutý alkalický film oslabí priľnavosť dlho pred nanesením konečného náteru a žiadne vytvrdzovanie ju nevráti späť. Stavitelia, ktorí majú toto právo, považujú predúpravu za vlastný stroj s vlastnými pohonmi, dávkovaním chemikálií a kontrolnými bodmi, a nie ako príslušenstvo priskrutkované na vstupe nanášacieho zariadenia.
 Linka na predúpravu Čistota kovových povrchov a kvalita chemických konverzných náterov priamo určujú odolnosť proti korózii, priľnavosť farby a kvalitu finálneho produktu... Zobraziť produkt →
Po potiahnutí a vytvrdnutí môže byť pás laminovaný ochranným alebo dekoratívnym filmom, embosovaný pre textúru, ochladený a previnutý pod kontrolovaným napätím. Kontrola napätia je dôležitejšia, než väčšina kupujúcich očakáva: príliš tesne navinutá cievka tlačí značky, ktoré sa objavia až po ohnutí, a príliš voľná cievka pri preprave.
Rýchlosť linky nastavuje skutočnú kapacitu, nie hodnotenie motora
Každý stupeň na cievkovej linke má svoj vlastný rýchlostný strop a ten najpomalší rozhoduje o tom, čo vlastne dopravíte. Nižšie uvedená tabuľka porovnáva praktické maximum šiestich stupňov na linke na nanášanie hliníkovej cievky strednej triedy.
Tieto čísla nie sú marketingové údaje; sú to rýchlosti, pri ktorých každá fáza stále vytvára predajný povrch. Stanica vrchného náteru uzatvára linku rýchlosťou 42 metrov za minútu, pretože tvorba filmu a odvetranie rozpúšťadla si vyžaduje čas a pretlačenie za tento bod vytvára textúru pomarančovej kôry a defekty na okrajoch sušenia. Základný náter s rýchlosťou 48 metrov za minútu a laminátor s rýchlosťou 36 metrov za minútu majú význam len vtedy, keď obe bežia naraz, čo je presne prípad kombinovanej lakovacej a laminovacej linky. Stroj s rýchlosťou 60 metrov za minútu je preto linka s rýchlosťou 36 metrov za minútu, ak váš produkt potrebuje lamináciu fólie, a po zahrnutí vyrovnávania plechu je to takmer 25 metrov za minútu. To je dôvod, prečo by mal každý údaj o kapacite niesť so sebou receptúru produktu: ten istý hardvér poskytuje tri rôzne výstupy. Kupujúci, ktorí porovnávajú dve ponuky na jednom rýchlostnom čísle, neporovnávajú to isté.
 Linka na lakovanie a tlač zvitkov hliníka / ocele Príslušenstvo k zariadeniam Zobraziť produkt →
Ak sa chcete bližšie pozrieť na to, ako sa tieto kompromisy premietajú do komerčných výsledkov, prečítajte si o výrobné výhody, ktoré môže priniesť linka na nanášanie kovových cievok .
Okno vytvrdzovania: Kde začína väčšina problémov s priľnavosťou
Vytvrdzovanie je vzťah medzi časom a teplotou meraný na prúžku, nie vo vzduchu. Nižšie uvedený profil ukazuje, čo sa deje v päťzónovej rúre, po ktorej nasleduje chladiaca časť.
Krivka prudko stúpa cez prvé dve zóny, medzi zónami tri a päť sa splošťuje pri teplote približne 226 až 232 stupňov Celzia, potom klesá v chladiacej časti. Tá plošina nie je návrh. Polyesterové a PVDF povlaky potrebujú na dosiahnutie špecifikovanej najvyššej teploty kovu samotný kov, nie vzduch v peci, a väčšina špecifikácií sa pohybuje medzi 224 a 232 stupňami Celzia s výdržou 20 až 40 sekúnd. Odčítanie teploty vzduchu namiesto teploty pásu je najčastejšou chybou pri uvádzaní do prevádzky, pretože pás, ktorý beží rýchlosťou 42 metrov za minútu, absorbuje teplo inak ako pás, ktorý beží rýchlosťou 28. Nedostatočné vytvrdenie zanecháva film mäkký a priľnavosť je okrajová, zatiaľ čo nadmerné vytvrdenie ho robí krehkým, takže povlak praská pri tesnom ohybe, aj keď tvrdosť ceruzky vyzerá vynikajúco. Zaznamenajte tento profil pre každú cievku, nie raz pri uvedení do prevádzky.
Čo sa vlastne pokazí: Vzory defektov na cievkových vedeniach
Nároky na kvalitu potiahnutej cievky sa riadia pomerne stabilným vzorom a vzor vám povie, kde minúť rozpočet na prístrojové vybavenie.
Strata priľnavosti a odchýlka vo vytváraní filmu spolu tvoria polovicu tvrdení uvedených v tomto dokumente a obidva majú rovnaké dve premenné: kvalitu predúpravy a kontrolu vytvrdzovania. Nesúlad farby a lesku sa zvyčajne objaví po výmene cievky, keď nová šarža zliatiny, iná séria základného náteru alebo chladiaci pás posunie odtieň o niekoľko jednotiek. Sťažnosti na rovinnosť sa prejavia ešte neskôr, často po vyrovnaní alebo po narezaní a laminovaní panelov, čo z nich robí najdrahšiu kategóriu na nápravu. Poškodenie hrán a spojov je najmenším dielom, ale najrýchlejšie sa opravuje, pretože ide skôr o mechanické nastavenie než o chemický problém. Štyri zo šiestich kategórií je možné obhájiť pomocou prístrojového vybavenia – teplota pásu, hmotnosť filmu, meranie farby a zaznamenávanie napätia – namiesto úsudku operátora. To je argument pre nákup merania ako súčasť linky a nie ako dodatočný nápad.
Priradenie linky k produktu: štandardný náter verzus ohňovzdorná cievka A2
Dve cievkové rady podobnej ceny môžu byť postavené pre úplne odlišné produkty. Nižšie uvedené porovnanie má šesť dimenzií, ktoré kupujúci zvyčajne porovnávajú.
Radar porovnáva štandardnú linku na poťahovanie cievok z PE alebo PVDF s linkou konfigurovanou na výrobu kompozitných cievok A2 s hodnotením od 0 do 10 v šiestich rozmeroch. Štandardná linka vyhráva rýchlosťou linky, flexibilitou pri vytváraní fólie a energetickou účinnosťou, pretože pracuje s jednoduchšou chémiou a rýchlejšie mení receptúry. Konfigurácia A2 vyhráva pri požiarnom výkone a flexibilite pri výmene, pretože zvyčajne kombinuje ohňovzdorné jadro s hliníkovým plášťom v jedinom prechode. Ani jeden tvar nie je lepší v absolútnom vyjadrení; jednoducho opisujú rôzne produkty a rôzne trhy. Vo fáze cenovej ponuky je dôležité, že šesť osí je hodnotených oproti vášmu vlastnému produktovému mixu, a nie generickému benchmarku, pretože rad optimalizovaný pre vonkajšie obklady nie je vhodný pre závod, ktorý mení farbu každú zmenu. Ak máte na pláne protipožiarne panely, vyskúšajte os adhézie najťažšie pri nízkej hmotnosti fólie, kde sa systémy s minerálnou výplňou správajú inak ako obyčajný polyester.
 Linka na výrobu cievok A2/A2 ACP Composite Line Príslušenstvo k zariadeniam Zobraziť produkt →
Tolerancie, ktoré stojí za to uzamknúť v zmluve
Cenová ponuka, ktorá uvádza iba rýchlosť a šírku cievky, ponecháva drahé premenné otvorené. V tabuľke nižšie sú uvedené parametre, ktoré sa oplatí zapísať ako overené akceptačné kritériá, spolu s metódou použitou na kontrolu každého z nich.
| Parameter | Praktický pásik | Prečo na tom záleží | Ako overiť |
|---|---|---|---|
| Vytváranie náterového filmu | Cieľ plus alebo mínus 2 mikróny | Nastavuje lesk, farbu a životnosť záruky | Test hmotnosti pásu alebo XRF |
| Špičková teplota kovu | 224 až 232 stupňov Celzia | Nedostatočné vytvrdenie oslabuje priľnavosť, nadmerné vytvrdzovanie krehne film | Termooznačovací prúžok na každej cievke |
| Rýchlosť linky stability | Do 3 percent nastavenej rýchlosti | Výkyvy rýchlosti posúvajú dobu vytvárania filmu a zotrvania | Denník trendov jazdy za 8 hodín |
| Rovinnosť pásu po vyrovnaní | 0 až 3 I-jednotky | Zvlnenie sa objaví až po ohnutí a laminácii | Rovný okraj na rovnej doske |
| Čas cyklu zváračky | 45 až 90 sekúnd pri plnej rýchlosti | Určuje dĺžku šrotu a objem akumulátora | Časovaný beh počas preberania |
Všetko, čo tu nie je uvedené, je stále možné vyjednávať, ale je oveľa jednoduchšie vyjednávať pred navlečením prvej cievky.
Krátky kontrolný zoznam predobjednávky
Použite nižšie uvedený zoznam ako filter pred výberom akéhokoľvek dodávateľa, či už ide o lakovaciu linku, kompozitnú linku alebo jeden pridružený stroj.
- Pošlite skutočné vzorky zvitkov vrátane zliatiny a temperovania, ktoré chcete použiť, nielen certifikáty frézovania.
- Požiadajte o zaznamenaný teplotný profil pásu pri troch rýchlostiach linky, nie pri jednej.
- Potvrďte čas zmeny receptúry medzi vašimi dvoma najbežnejšími produktmi.
- Pred odoslaním sa dohodnite na spôsobe prijatia filmu, priľnavosti a farbe.
- Skontrolujte, ktoré náhradné diely sa uchovávajú lokálne a ako sa poskytuje vzdialená podpora.
- Potvrďte, či jeden dodávateľ môže poskytnúť aj jadro A2, potiahnutú hliníkovú cievku a lepiacu fóliu, pretože jeden zdroj skracuje slučku uvedenia do prevádzky.
Najlepší čas na položenie týchto otázok je pred nákupnou objednávkou, keď inžinieri stále majú vplyv a možnosti. Ak chcete druhý názor na konkrétny produkt – potiahnutú cievku, ohňovzdornú kompozitnú cievku, podlahy alebo kožené linky – najrýchlejšia cesta je pošlite svoju cieľovú špecifikáciu našim procesným inžinierom a nechajte ich, aby odpovedali cestou procesu a nie stránkou katalógu.