Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

V priemysle stavebných materiálov je linka AKT kontinuálna výrobná linka na hliníkové kompozitné panely (ACP). Ak vás vyhľadávanie priviedlo sem, keď ste hľadali program cenovo dostupného pripojenia, uvedomte si, že tento článok sa zaoberá výrobným významom AKT. Linky ACP spracovávajú hliníkové zvitky, materiál jadra, lepiacu fóliu a ochrannú fóliu na hotové panely na fasády budov, obklady stien, nápisy, stropy a vnútorné obloženie. Rozhodnutie kúpiť si rad AKT ovplyvňuje kvalitu vášho produktu, prevádzkové náklady a flexibilitu trhu na mnoho rokov. Z tohto dôvodu si výber výbavy zaslúži viac pozornosti ako jednoduché porovnanie cien.
Čo robí linka AKT
Linka ACP kombinuje niekoľko procesných krokov do jedného riadeného toku. Typická linka odvíja hliníkovú cievku, čistí a predbežne upravuje povrch, nanáša lepidlo alebo fóliu, laminuje materiál jadra medzi dva hliníkové plášte, chladí sendvič, orezáva okraje a reže ho na panely. Niektoré linky AKT zahŕňajú aj napájacie stanice pre ochrannú fóliu, odlupovateľnú fóliu alebo ohňovzdorné kotúče s jadrom. Linka môže byť usporiadaná ako jednotka typu list-to-list, jednotka zvitku-k-listu alebo jednotka zvitku-zvitku. Každé usporiadanie mení stopu linky, požiadavky na prácu a výstup panelu.
Vodorovný stĺpcový graf vyššie porovnáva typické prevádzkové rýchlosti rôznych konfigurácií liniek ACP. Nie je to maximálna špecifikácia, ale priemer toho, čo môžu operátori očakávať, keď linka vyrába stabilnú dávku. Linka PE ACP zvyčajne beží rýchlejšie, pretože polyetylénové jadro sa ľahko podáva a laminuje pri nižšej teplote. Linky A2 sú pomalšie, pretože ohňovzdorné jadrá na minerálnej báze vyžadujú opatrnejšie zahrievanie, tlak a manipuláciu. Linky A2 medzi cievkami si stále zachovávajú dobrú rýchlosť, pretože sa vyhýbajú opakovanému zarovnávaniu listov a navliekaniu pri každom cykle. Hrubšie panely, ťažšie hliníkové zvitky a ďalšie kontrolné stanice znižujú priemernú rýchlosť.
Hlavné moduly a tok procesov
Výkon linky ACP je určený tým, ako dobre každý modul spolupracuje s nasledujúcim. Častou chybou je porovnávanie iba laminovacej jednotky, pričom sa ignoruje čistiaca jednotka, stanica na nanášanie lepidla a rezacia časť. Tieto moduly majú priamy vplyv na pevnosť v odlupovaní, vizuálnu kvalitu povrchu a rozmerovú presnosť. Nasledujúca tabuľka poskytuje zjednodušený pohľad na hlavné fázy procesu a ich vplyv na kvalitu.
| modul | Funkcia | Vplyv na kvalitu |
|---|---|---|
| Odvíjač | Podáva hliníkovú cievku pod kontrolovaným ťahom | Stabilné napätie zabraňuje poškriabaniu a deformácii |
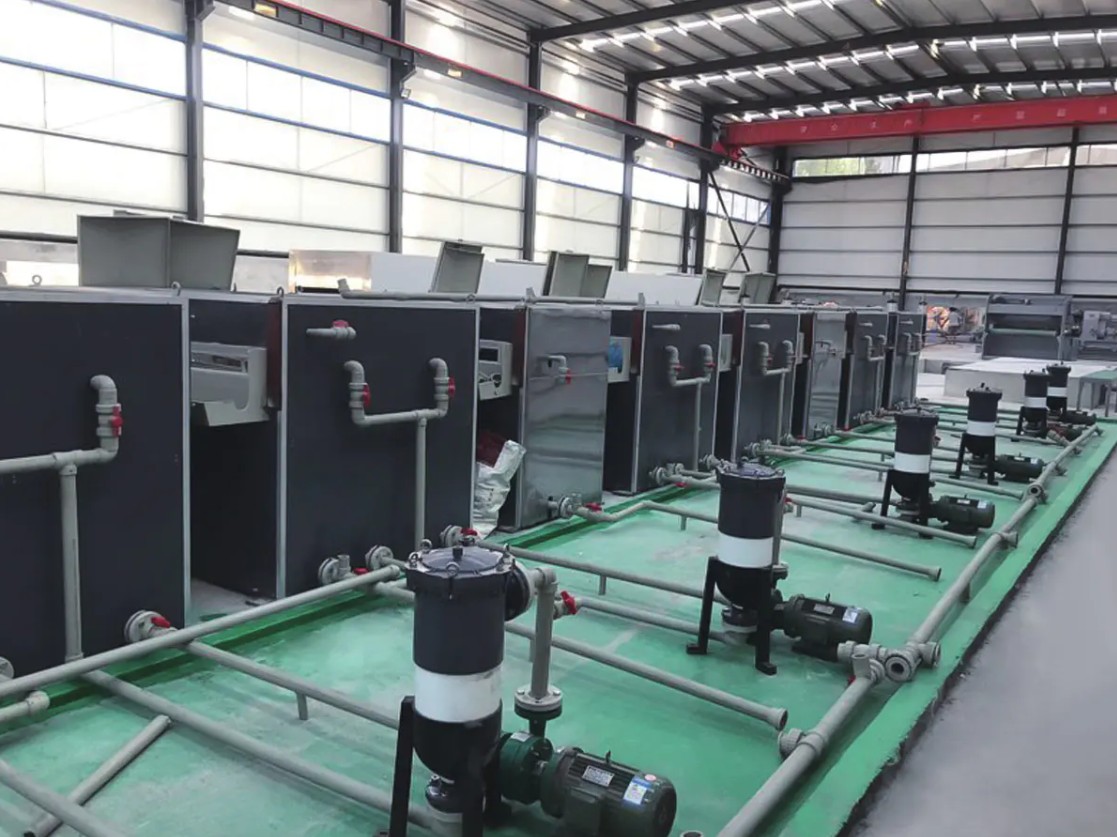
| Predúprava a čistenie | Pripravuje hliníkový povrch na lepenie | Dobrá priľnavosť závisí od čistého a chemicky ošetreného povrchu |
| Nanášanie valčekom alebo laminácia filmu | Aplikuje lepidlo alebo polymérový film na hliníkovú plochu | Rovnomerná hrúbka povlaku znižuje vzduchové bubliny a zlyhanie odlupovania |
| Laminovacia jednotka | Lepí jadro a hliníkový plášť pod teplom a tlakom | Tlak a medzera medzi valcami riadi konečnú pevnosť spoja |
| Chladiaci dopravník | Nastavuje väzbu a znižuje tepelné namáhanie | Nerovnomerné chladenie spôsobuje prehýbanie a zvyškové napätie |
| Strihanie a rezanie | Orezáva okraje a reže panely na dĺžku | Presné rezanie určuje rozmerovú toleranciu a pravouhlosť |
Odkaz v tejto tabuľke je jednoduchý: silná čiara nie je jediné silné stlačenie; je to vyvážený systém. Napríklad dobrá sekcia predbežnej úpravy odstraňuje zvyšky oleja a oxidov, takže lepidlo môže vytvoriť stabilný spoj. Ak je vrstva lepidla nerovnomerná, dokonca aj najdrahší materiál jadra môže spôsobiť bubliny alebo oddelenie okrajov. Ak chladiaca časť nie je dostatočne dlhá, panely sa môžu počas stohovania zohriať a zdeformovať sa. Počas návštevy závodu sa opýtajte, ako linka riadi napätie, medzeru medzi valcami, zahrievanie, chladenie a rezanie v každom kroku.
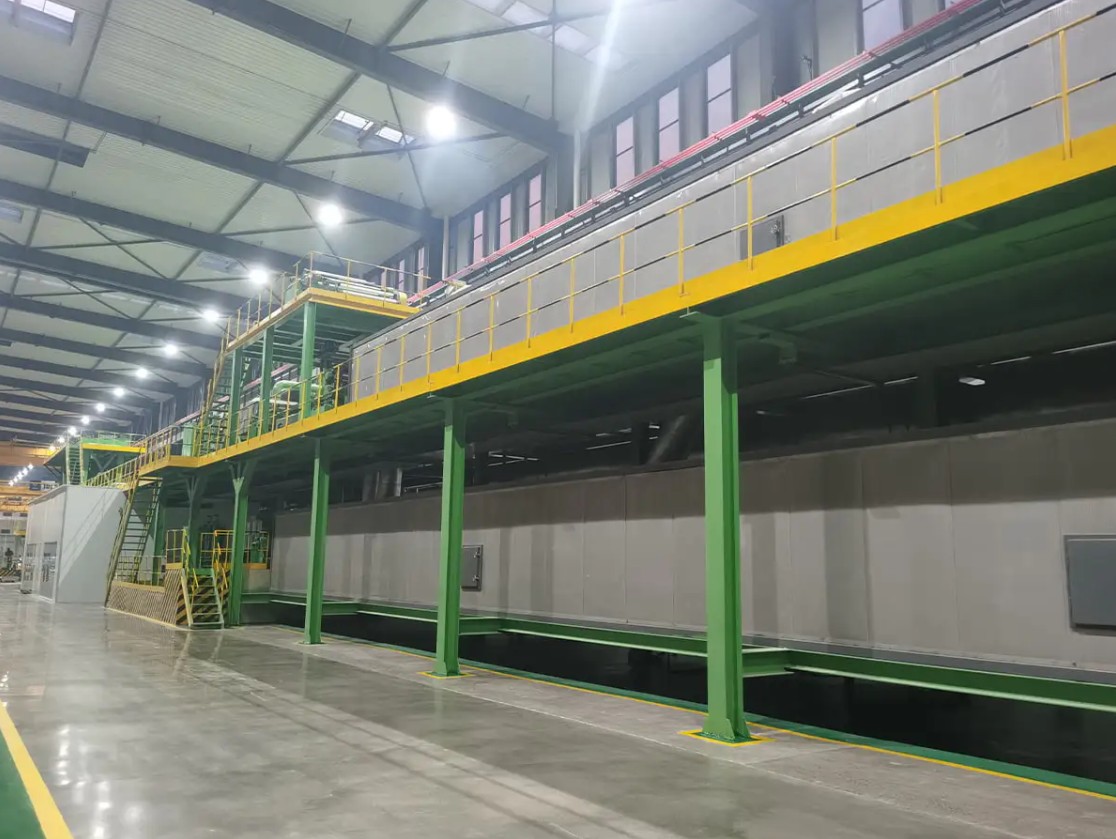
Výrobcovia, ktorí spracovávajú kotúče s ohňovzdorným jadrom A2, často uprednostňujú linku ACP typu coil-to-coil, pretože materiál jadra sa dodáva ako kotúč a dve hliníkové strany sú laminované nepretržite.
 Výrobná linka na výrobu kovových kompozitných panelov A2 Coil-to-Coil Táto linka spracováva žiaruvzdorné minerálne jadrové kotúče A2 v procese kontinuálnej laminácie z cievok do zvitkov, čo z nej robí praktickú voľbu pre výrobcov zameraných na požiarne bezpečné fasádne panely. Zobraziť produkt →
A2, B1 a PE linky ACP: Ako sa líšia
Požiarna výkonnosť je prvým faktorom, ktorý väčšina kupujúcich z AKT zvažuje. A2 je limitovaný stupeň horľavosti podľa európskej klasifikácie EN 13501-1 a je široko používaný pre vonkajšie fasády budov, kde požiarne predpisy obmedzujú horľavé materiály. B1 je trieda spomaľujúca horenie; stále obsahuje polyetylén, ale s prísadami, ktoré spomaľujú šírenie plameňa. Panely s PE jadrom nemajú žiadne špeciálne nároky na požiarnu odolnosť a bežne sa používajú na označenie, dekoráciu interiéru a projekty s krátkou životnosťou. Materiál jadra mení nielen požiarny výkon, ale aj konfiguráciu vedenia, nastavenie tlaku, profil ohrevu a rýchlosť.
Pretože jadrá A2 a B1 majú rôznu hustotu a povrchové správanie, musí byť výrobná linka navrhnutá tak, aby zvládla obe bez nadmerného času na zmenu. Rad obojsmerných kovových kompozitných panelov je bežnou odpoveďou, pretože umožňuje operátorovi prepínať medzi ohňovzdorným minerálnym jadrom a nehorľavým polyetylénovým jadrom. Táto konfigurácia tiež vysiela jasný signál zákazníkom: továreň môže reagovať na meniace sa stavebné predpisy bez investície do druhej kompletnej linky.
 A2/B1 Dvojúčelová linka na výrobu kovových kompozitných panelov Táto obojsmerná linka prepína medzi minerálnym jadrom A2 a extrudovaným jadrom PE/B1 na jednej platforme, čím ponúka flexibilnú výrobu a lepšie využitie zariadení pre meniace sa požiadavky na požiarnu bezpečnosť. Zobraziť produkt →
Vyššie uvedená radarová tabuľka nenahrádza údaje z laboratórnych testov, ale pomáha identifikovať rovnováhu, ktorú ponúka každá skupina produktov. A2 jednoznačne víťazí v osách požiarnej bezpečnosti a vhodnosti fasády, a preto je na mnohých trhoch špecifikovaný pre výškové a verejné budovy. B1 je vyvážená možnosť pre vnútorné stenové panely, reklamné tabule a zariaďovacie práce v maloobchode. PE je najviac tvarovateľný a najlacnejší z hľadiska materiálových nákladov; mal by sa však používať len tam, kde požiarne predpisy povoľujú horľavé jadrá. Použite toto porovnanie ako východiskový bod a potom potvrďte skutočnú certifikáciu u svojho dodávateľa materiálu.
Výrobcovia, ktorí vstupujú na trh s cenovo výhodnými panelmi, si často vyberajú kompozitný rad PE a B1 FR, pretože do určitej hrúbky môžu používať štandardné polyetylénové aj nehorľavé jadrá.
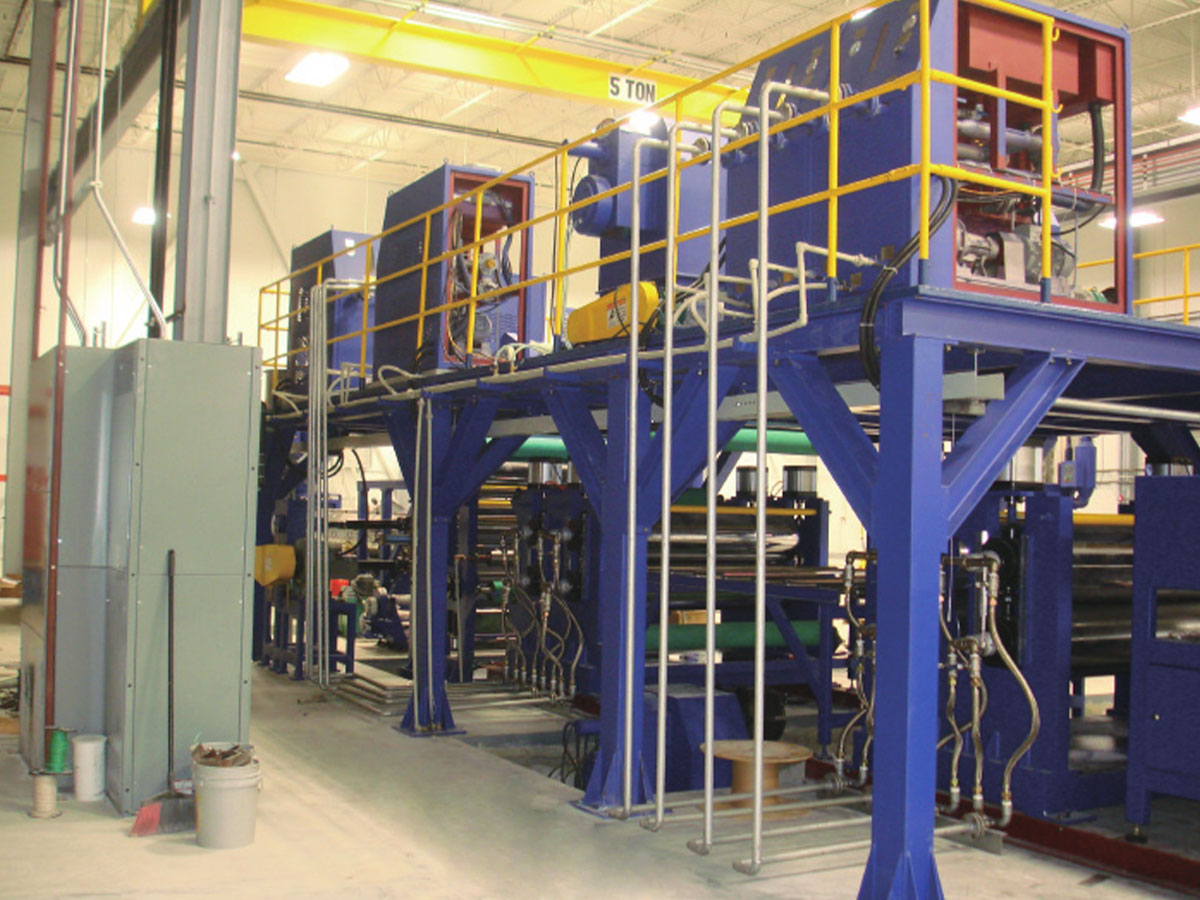 Výrobná linka na výrobu kompozitov ACP s retardérom horenia PE/B1 Táto linka tepelnej laminácie využíva štandardné jadrá PE aj B1 spomaľujúce horenie s riadením PLC a viacerými možnosťami valcov na vyváženie rovinnosti, účinnosti a výrobných nákladov. Zobraziť produkt →
Údaje o výkone, na ktorých záleží
Najlepší spôsob, ako porovnať riadky AKT, je umiestniť sadu čísel vedľa popisu procesu. Pri každom nákupe sú dôležité tri čísla: rýchlosť linky, spotreba energie a množstvo odpadu. Rýchlosť určuje, koľko štvorcových metrov dokážete vyrobiť za zmenu, ale samotná rýchlosť vám nepovie, či panely zostanú ploché a dobre spojené. Spotreba energie sa objavuje v každom mesačnom účte za elektrinu a efektívny stroj udržuje tieto náklady pod kontrolou. Šrotovné je skrytý náklad, ktorý často oddeľuje dobre postavenú linku od lacnej, pretože priamo ovplyvňuje vašu spotrebu materiálu.
Stĺpcový graf vyššie zobrazuje približnú pripojenú záťaž stredne veľkej AKT linky podľa modulu. Predúprava, ktorá zahŕňa čistenie, oplachovanie, sušenie a niekedy aj chemické ošetrenie, má často najvyššie pripojené zaťaženie, pretože poháňa veľa čerpadiel a sušiacich ventilátorov. Laminovacia jednotka je ďalším veľkým spotrebiteľom, pretože poháňa vykurovacie telesá a ťažké valce. Odvíjací modul spotrebuje menej energie, ale nemal by sa ignorovať, pretože musí poskytovať presné napätie. Rezacie a výstupné manipulačné zariadenia pridávajú menšie, ale stále merateľné zaťaženie. Pri porovnávaní liniek požiadajte dodávateľa o úplný zoznam pripojených výkonov podľa modulu a odhadnite využitie podľa typu produktu.
Ako si vybrať linku AKT
Začnite s plánom produktu, nie s brožúrou o stroji. Definujte šírku panelu, rozsah hrúbky, typ jadra, farebný povrch a týždenný výstup, ktorý potrebujete. Potom priraďte riadok k týmto parametrom. Okrem toho sa opýtajte, ako dlho trvá prechod z jednej veľkosti panelu na druhú, pretože veľa objednávok AKT je malých a častých. Linka, ktorá zvláda širokú škálu veľkostí, môže znížiť zásoby, aj keď je jej maximálna rýchlosť nižšia.
- Šírka panelu: typická 1000 až 1600 milimetrov
- Hrúbka jadra: typicky 2 až 6 milimetrov
- Tolerancia hrúbky panelu: okolo plus alebo mínus 0,2 milimetra
- Povrchová úprava: PVDF, polyester a podobné možnosti poťahovania
- Úroveň automatizácie: manuálna, poloautomatická alebo plne automatická s riadením PLC
Veľkosť šarže ovplyvňuje jednotkové náklady viac, než mnohí kupujúci očakávajú.
Čiarový graf vyššie ukazuje ilustratívny vzťah medzi veľkosťou šarže a jednotkovými výrobnými nákladmi. Pri malých sériách spotrebuje čas nastavenia, zmena farby, čistenie a testovacie panely veľkú časť výrobného času. S rastúcou veľkosťou šarže sa tieto fixné náklady rozložia na viac štvorcových metrov, takže priemerné náklady rýchlo klesajú. Tvar krivky sa bude meniť v závislosti od dizajnu čiary, ale klesajúci trend je spoľahlivým východiskovým bodom pre plánovanie nákladov. Ak sú vaše objednávky malé, vyberte si rad s rýchlou výmenou farby a krátkymi čistiacimi cyklami, aj keď to stojí vopred. Ak sú vaše objednávky dlhé a opakujúce sa, zamerajte sa viac na rýchlosť linky a nepretržitú prevádzku.
Podrobnejší spôsob porovnania nájdete v našom sprievodcovi vedľa seba ako si vybrať vysoko výkonnú linku na výrobu kovových kompozitných panelov . Sprievodca obsahuje technické listy, výrobné audity a akceptačné testy v praktickom jazyku.
Skúsenosti dodávateľov, ktoré ovplyvňujú vašu líniu
Skúsenosti s konštrukciou zariadenia sú viditeľné v detailoch, ako je zarovnanie valčekov, tuhosť rámu, kontrola napnutia a bezpečnostné blokovanie. Naša strojná divízia v Jiangsu sa zaoberá výrobou hliníkových kompozitných panelov a zariadením na poťahovanie cievok od roku 2004. Výrobnú linku na výrobu hliníkových kompozitných panelov A2, ktorú vyrába naša spoločnosť, uznala provincia Jiangsu ako prvé hlavné zariadenie a kľúčový komponent. Na týchto detailoch záleží, pretože linka ACP musí bežať nepretržite počas dlhých zmien a malé konštrukčné chyby sa zvyčajne prejavia po prvom roku výroby. Ako pobočka spoločnosti Jiangsu Aludeco New Materials v oblasti vybavenia tiež rozumieme správaniu kotúčov s jadrom A2, hliníkových zvitkov a lepiacich fólií.
Línia AKT je dlhodobým majetkom. Správna voľba závisí od vášho trhu, vašich potrieb v oblasti požiarnej ochrany, vášho objemu výroby a vašich očakávaní po predaji. Navštívte skutočný výrobný závod, skontrolujte moduly linky, požiadajte o procesné údaje a overte si harmonogramy dodávok a inštalácie. Ak vám môžeme pomôcť porovnať rad AKT pre veľkosť vášho panelu a rozpočet, kontaktujte náš inžiniersky tím . Vaše výrobné ciele môžeme preložiť do praktického návrhu linky.