Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Valcovaná hliníková cievka, ktorá prichádza o dve percentá ťažká na hlavovej časti a jedno percento ľahká na koncovú časť, stojí oveľa viac ako jedna odmietnutá cievka. Natierač začne naháňať rýchlosť linky, aby udržal vytvrdnutie, pec sa posunie a panely odrezané z opačných koncov tej istej cievky skončia s viditeľným farebným rozdielom, ktorý nikto nedokáže zákazníkovi vysvetliť. Valcovacie stolice hliníka nastavujú rozchod, rovinnosť, vyklenutie a stav povrchu, ktorý dedí každý následný stroj, a preto je kvalita zvitkov skôr problémom výroby než detailom nákupu.
Prvý záver: valcovňa je stroj na redukciu hrúbky, ale to, čo kupujúci v skutočnosti kupuje, je opakovateľnosť. Mlyn, ktorý drží prísne tolerancie na každej cievke, umožňuje nanášanie alebo kompozitnú linku bežať na pevnej receptúre. Mlyn, ktorý nepremení každú zmenu na ručné korekčné cvičenie. Na nasledujúcich stranách je vysvetlené, ako sa líši valcovanie za tepla, za studena a valcovanie fólie, ktoré parametre zvitkov patria do špecifikácie nákupu a ako tieto parametre prechádzajú cez povrchovú úpravu, lamináciu a konečnú úpravu panelov.
Čo vlastne mení valcovňa hliníka
Valcovacia stolica prechádza kovom medzi jedným alebo viacerými pármi valcov. Každý prechod znižuje hrúbku a súčasne prepisuje štruktúru zŕn, tvrdosť, rovinnosť a štruktúru povrchu. Valcovanie za tepla začína od liatej dosky pri teplote približne 300 až 500 °C a privádza ingot na prenosovú mierku. Valcovanie za studena, zvyčajne na reverznej alebo tandemovej stolici, dodáva finálnu hrúbku spolu s mechanickými vlastnosťami, ktoré si zákazník objednal. Valcovanie fólie používa naskladané kotúče na dosiahnutie hrúbok meraných v mikrónoch, kde na kvalite povrchu záleží viac ako na sile.
Podiel vstupnej hrúbky odstránený jedným prechodom
Stĺpce znázorňujú, koľko zo vstupnej hrúbky zmizne pri jedinom prechode v každej fáze a rozdiely vysvetľujú, prečo by odberatelia mali považovať zvitky valcované za tepla a zvitky valcované za studena ako rôzne materiály a nie rôzne veľkosti rovnakého materiálu. Valcovanie za tepla odstraňuje veľké absolútne množstvo kovu na jeden priechod, ale zanecháva povrch, ktorý stále nesie vodný kameň, stopy po valcovaní a výrazne širší merací pás. Valcovanie za studena odoberá v absolútnom vyjadrení menej kovu na jeden priechod, napriek tomu je to fáza, v ktorej sa v skutočnosti vytvára tolerancia a rovinnosť, a preto je zvitok valcovaný za studena normálnou surovinou pre lakovacie a laminovacie linky. Valcovanie fólie prináša najväčšie percentuálne zníženie zo všetkých, ale len preto, že pás je už tenký a stoh kotúčov ho tesne podopiera na oboch stranách. Keď špecifikácia jednoducho hovorí, že valcované za studena bez uvedenia triedy tolerancie, valcovňa môže dodávať kdekoľvek v rámci tohto širokého pásma a lakovacia linka ticho absorbuje rozdiel prostredníctvom odpadu a prepracovania.
Parametre cievky, ktoré rozhodujú o výnose po prúde
Šesť čísel spôsobí väčšinu škody, keď sa unášajú. Nižšie uvedená tabuľka ich uvádza s hodnotami, ktoré môže dobre riadená fréza normálne udržať, spolu so symptómom, ktorý sa objavuje na výrobnej ploche, keď sa pohybujú mimo pásma.
| Parameter | Praktický cieľ | Príznak po prúde, keď sa unáša |
|---|---|---|
| Tolerancia meradla | V rámci 1 percenta nominálnej hodnoty cez cievku | Posun hmotnosti povlaku a vytvrdzovania, rýchlosť linky upravená cievkou po cievke |
| koruna | Menej ako 1 percento šírky pásu | Chyby sledovania pásu, nerovnomerný tlak laminácie, okrajová vlna |
| Plochosť | Do 10 jednotiek I | Vrásky v akumulátore, škrabance na vodiacich kotúčoch |
| Camber | Menej ako 3 mm nad 2 m dĺžky | Diagonálny drift na linke, slabý sútlač na tlačených povrchoch |
| Povrchový zvyšok | Menej ako 20 mg na meter štvorcový oleja | Strata priľnavosti, pľuzgiere po vytvrdnutí, odlupovanie povlaku |
| Vnútorný priemer a hmotnosť cievky | Zladené s odvíjačom a tŕňom | Zarážky pri navíjaní, teleskopický pohyb, nebezpečná manipulácia |
Odchýlka meradla v rámci kampane s 10 zvitkami
Dve čiary sledujú odchýlku meradla v rámci kampane desiatich cievok a na tvare kriviek záleží viac ako na akomkoľvek jednotlivom odčítaní. Horná línia predstavuje frézu, ktorá vykonáva dlhé kampane medzi výmenami valcov, takže odchýlka začína vo vnútri tolerancie a potom neustále stúpa, keď sa pracovné valce opotrebúvajú a narastá tepelná koruna. Spodná línia patrí valcovni, ktorá častejšie mení valce, čím sa odchýlka udržiava na rovine a zákazník dostane takmer rovnaký produkt v 10 zvitkoch ako v 1. zvitku. Poťahovacia linka nedokáže rozoznať rozdiel medzi týmito dvoma mlynmi z jednej vzorky, pretože obe môžu prejsť vstupnou kontrolou na prvom zvitku kampane. Rozdiel je viditeľný iba v miere šrotu v priebehu mesiaca, a preto by sa pri vstupnej kontrole mala vzorka hlavy, stredu a konca niekoľkých zvitkov odobratých z tej istej kampane, a nie dôkladného testovania jedného zvitku.
Kde valcovaný zvitok vstupuje do poťahovacej a laminovacej linky
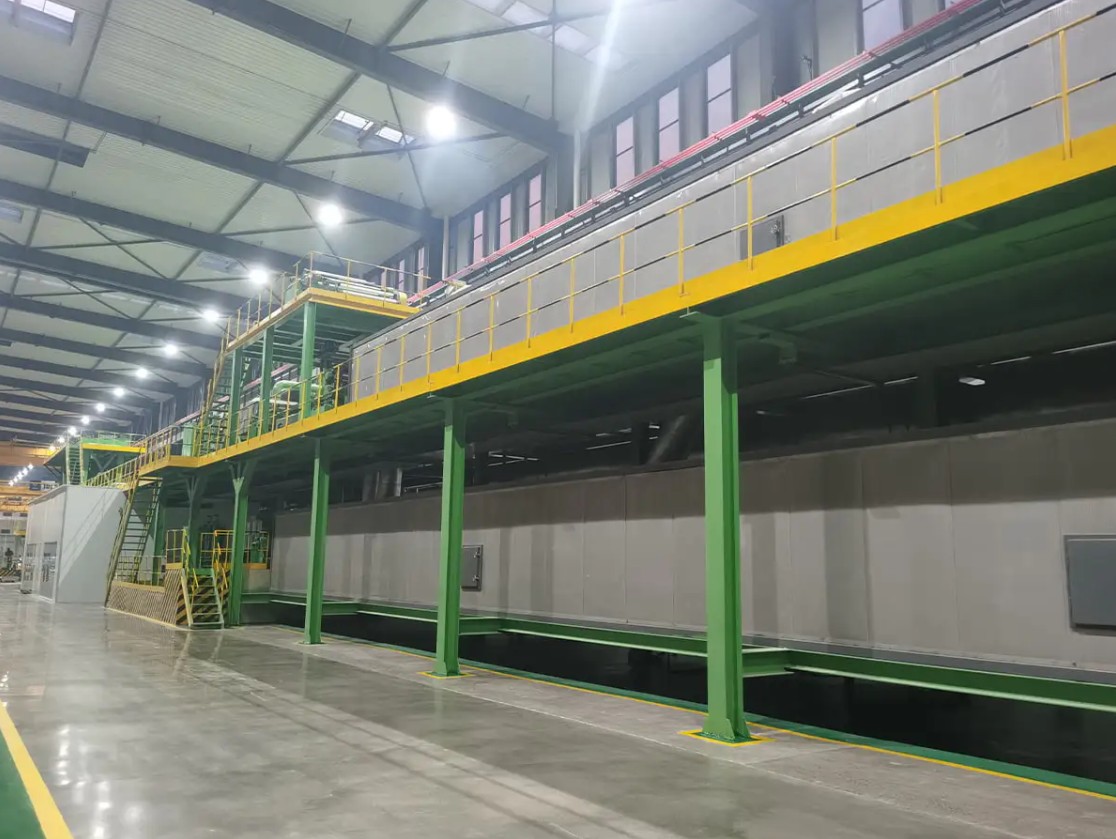
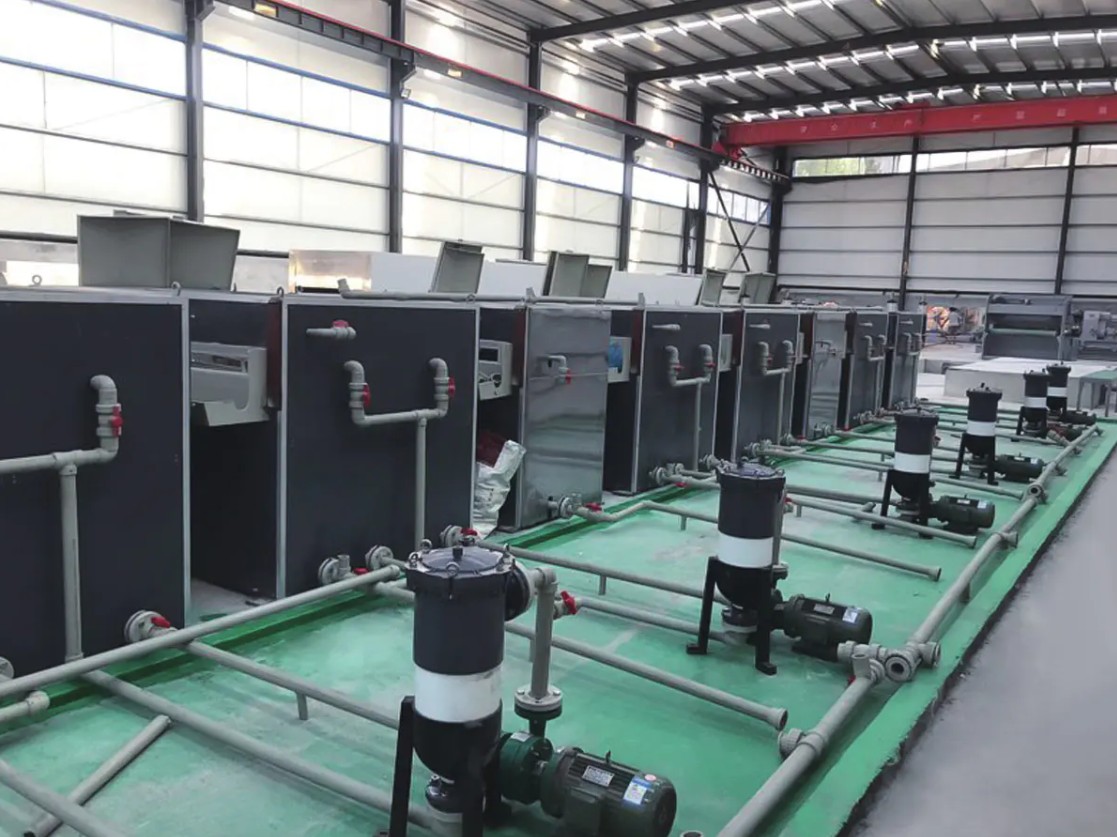
Pre väčšinu architektonických a dopravných aplikácií nie je zvitok hotový. Najprv prechádza lakovacou linkou: alkalické čistenie, konverzný náter, základný náter, potom vrchný náter vytvrdený v peci, s voliteľnou potlačou alebo lamináciou filmu pred spätným navíjaním. Každý z týchto krokov reaguje na kovový povrch, ktorý fréza dodala, čo je praktický dôvod, prečo je predúprava na modernom náterovom zariadení špecifikovaná tak starostlivo.
 Linka na lakovanie a tlač zvitkov hliníka / ocele Príslušenstvo k zariadeniam Zobraziť produkt →
Zvyškový olej z valcovania, ktorý valcovňa považuje za dokonale prijateľný na razenie, sa stáva rizikom priľnavosti v momente, keď je zvitok natretý. Prenos emulzie, oxidové škvrny a nekonzistentná drsnosť, to všetko sa prejaví ako defekty zmáčania, ktoré môže dobrá čistiaca sekcia na chvíľu skryť a potom, keď sa rýchlosť linky zvýši, nie je možné ich skryť vôbec. To je dôvod, prečo špecifikácie lakovacej linky zvyčajne uvádzajú ako chémiu predbežnej úpravy, tak čistotu vstupného povrchu cievky, pretože linka nemôže kompenzovať povrch, ktorý nikdy úplne nevyčistí.
Príčiny prestojov na nanášacej linke súvisiace s cievkami
Stĺpcový graf zoraďuje dôvody, prečo sa linka na nanášanie cievok zastaví alebo spomalí, a to len na základe príčin, ktoré sa vracajú skôr k prichádzajúcej cievke než k samotnej linke. Poškodenie hrán je najväčším samostatným prispievateľom, pretože hrany zvitkov tvoria najtenšiu časť prierezu a pri manipulácii a preprave sa najľahšie pretlačia. Variácia rozchodu je na druhom mieste: každá nová cievka s iným priemerným rozchodom si vynúti novú rýchlosť a nastavenú hodnotu pece a prechodové cievky zvyčajne skončia ako šrot. Zvyšky povrchu sú na treťom mieste a sú najklamlivejšie zo skupiny, pretože cievka vyzerá na podlahe čisto a porucha sa objaví až po vytvrdnutí alebo po ohnutí hotového panelu. Prevýšenie a zábaly spolu predstavujú zhruba štvrtinu incidentov a oba predstavujú problémy s prepravou, skladovaním a manipuláciou rovnako ako problémy s rolovaním.
Od potiahnutej cievky až po hotový kompozitný panel
Akonáhle je zvitok natretý, linka kompozitných panelov ho laminuje na jadro a vytvára plochý plech používaný na fasády, značenie, dopravné interiéry a obkladové systémy. Ohňovzdorné produkty, ako sú panely A2 a B1, vyžadujú minerálne plnené jadro a kontrolovanú adhéznu vrstvu a linka musí súčasne udržiavať hrúbku a pevnosť spoja pri výrobnej rýchlosti. Príspevok valcovne sa v tejto fáze stáva nepriamym, ale zostáva viditeľný: rovnomernosť meradla určuje, či sa oba plášte laminujú pri rovnakom napätí, a rovinnosť určuje, či je hotový panel po ochladzovacej sekcii stále plochý. Ak zvažujete možnosti zariadenia na váženie, pokračujte v tejto príručke ako si vybrať vysoko výkonnú linku na výrobu kovových kompozitných panelov vysvetľuje kompromisy na úrovni linky, ktoré sú na vrchole kvality cievky.
 Linka na výrobu kovových kompozitných panelov A2 V roku 2012 sme nezávisle vyvinuli výrobnú linku kovových kompozitných panelov A2, druhú generáciu kontinuálnej laminovacej linky špeciálne navrhnutej na výrobu Cl... Zobraziť produkt →
Praktické skúsenosti na týchto linkách znovu a znovu poukazujú na rovnaký záver: kupujúci, ktorí zablokujú tolerancie cievok pred uvedením linky do prevádzky, strávia prvý rok zlepšovaním výnosu, zatiaľ čo kupujúci, ktorí považujú cievku za komoditu, to strávia hasením požiaru. Je lacnejšie odmietnuť zvitok pri tovare smerom dovnútra ako odmietnuť hotový panel na fasáde.
Porovnanie zdrojov cievok pred podpisom
Väčšina výrobcov nakupuje z viac ako jedného zdroja a profily sa líšia spôsobmi, ktoré sa objavujú iba pod tlakom výroby.
Profil zdroja cievky v piatich nákupných kritériách
Radarová tabuľka porovnáva dva bežné cievkové zdroje v rámci piatich kritérií, ktoré sú pre poťahovú alebo laminovaciu linku najdôležitejšie, pričom vonkajší krúžok predstavuje najlepší výkon vo svojej triede. Tmavší tvar je integrovaná valcovňa, ktorá odlieva, valcuje a dodáva z jedného miesta a má silné skóre pri kontrole rozchodu, pretože plán valcovania a metalurgiu riadi jeden tím. Ľahší tvar je obchodník alebo servisné stredisko, ktoré kupuje zvitok na otvorenom trhu a ďalej ho predáva, a jeho profil je prirodzene slabší z hľadiska kontroly rozchodu a rovinnosti, pretože nemá žiadny vplyv na plán valcovania. Konzistentnosť dodávky je jednou osou, kde sa obchodník môže vyrovnať alebo poraziť mlyn, pretože servisné stredisko často drží zásoby a môže odoslať jeden zvitok rýchlejšie, ako môže závod naplánovať kampaň. Praktické čítanie je jednoduché: obchodníkom vyhovujú malé série a naliehavé náhradné zvitky, zatiaľ čo požiarne odolné fasády, povrchové úpravy s potlačou a štrukturálne panely zvyčajne odôvodňujú vyššiu cenu zvitkov zdokumentovanou históriou valcovania.
- Požiadajte o certifikát cievky s tepelným číslom, zliatinou, tvrdosťou a uvedeným tolerančným pásmom.
- Namiesto dôkladného testovania jednej cievky otestujte hlavu, stred a koniec aspoň dvoch cievok z tej istej kampane.
- Opýtajte sa, ako dlho prebieha kampaň medzi zmenami rolovania, pretože táto jediná odpoveď predpovedá posun meradla.
- Pred prvou dodávkou skontrolujte vnútorný priemer cievky, hmotnosť a orientáciu oka oproti odvíjaču.
- Odklon skontrolujte rovným okrajom na podlahe, nie na stroji, aby sa poškodenie pri manipulácii neskrylo.
Budovanie špecifikácií okolo vašej linky, nie mlyna
Väčšina sporov týkajúcich sa valcovaného hliníka pochádza zo špecifikácií napísaných pre pohodlie valcovne, a nie pre realitu dokončovacej linky. Tolerančné pásmo, ktoré vyhovuje bežnému spracovateľovi, nebude vyhovovať linke, na ktorej prebieha fixná receptúra náteru pri konštantnej rýchlosti a medzera sa vždy zaplatí na konci procesu. Platí to aj naopak, pretože prílišná špecifikácia meradla a rovinnosti na produkte, ktorý bude narezaný na malé kúsky, jednoducho zvyšuje náklady bez pridania výnosu.
 Výrobná linka na prevíjanie cievok Predstavenie produktu: Následné spracovanie a konečná úprava materiálov zvitkov sú dôležitým článkom na zabezpečenie kvality produktu. Výrobná linka prevíjacej linky je špeciálna... Zobraziť produkt →
Tiež sa oplatí naplánovať nedokonalú cievku, ako ju predstierať. Tam, kde prichádzajúci materiál pravidelne prichádza so súpravou cievok, teleskopickým alebo nestabilným obalom, je krok opätovného valcovania, ktorý obnoví profil napätia, zvyčajne lacnejší ako zošrotovanie hotových panelov alebo prevádzkovanie lakovacej linky zníženou rýchlosťou počas celej zmeny. Rovnaká logika platí pre stav hrán: online stanica na orezávanie a delamináciu hrán môže zachrániť materiál, ktorý by inak bol znížený, za predpokladu, že chyba je konzistentná a nie náhodná.
Vzor, ktorý sa drží na každom materiáli, s ktorým pracujeme, je tento. Pohyblivá kvalita určuje strop výnosu, kvalita vybavenia určuje, ako blízko k tomuto stropu skutočne jazdíte, a tieto dve veci je potrebné špecifikovať spoločne. Ak priraďujete nový náter alebo kompozitnú linku k zásobe cievky, ktorá už existuje, alebo naopak, porozprávajte sa s našimi inžiniermi pred vystavením objednávky, pretože najlacnejšia chvíľa na odstránenie nesúladu tolerancie je pred rezaním ocele alebo hliníka.