Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Predstavte si súvislú kovovú kompozitnú linku, ktorá beží rýchlosťou 12 metrov za minútu. Laminovacia sekcia si zachováva svoju rýchlosť, napriek tomu prvé cievky vykazujú povrchové pruhy, vlnitosť hrán a občasnú delamináciu. Chyba nie je v hlavnej tlači. Teplota jadra kolíše, hliníkový pásik nebol správne vyčistený a navíjač pôsobí nerovnomerne. To všetko sú úlohy priradené pomocným zariadeniam, podporným systémom, ktoré rozhodujú o tom, či hlavný stroj skutočne dokáže dodať predajný výstup pri svojej projektovanej rýchlosti.
Čo znamená pomocné vybavenie vo výrobe?
Formálne pomocné zariadenie znamená akýkoľvek stroj alebo systém, ktorý podporuje primárny proces namiesto toho, aby tento proces vykonával sám. Pri vstrekovaní plastov medzi pomocné zariadenia patria násypky, vákuové nakladače, chladiče, regulátory teploty foriem a granulátory. Pri bagrovaní zahŕňa pomocné čerpadlá, plávajúce potrubia a riadiace systémy, ktoré udržujú bagr v prevádzke. Na úžitkových vozidlách zahŕňa zdvíhacie plošiny, navijaky, kompresory a systémy hydraulického náradia. Vzor je v každom prípade rovnaký: hlavná jednotka tvaruje, formuje alebo posúva produkt a pomocné jednotky pripravujú, podávajú, chladia, sušia, dokončujú, kontrolujú alebo manipulujú s materiálom okolo neho.
Volanie pomocného systému neznamená, že je to voliteľné. Na linke s kovovým kompozitným panelom nemôže hlavný laminátor vytvoriť čistú priľnavosť, ak hliníková cievka nesie valivý olej do štrbiny. Nedokáže udržať pevnosť spojenia, ak je jadrová vrstva vlhká. Nemôže vytvoriť štvorcový panel, ak sa napätie vinutia mení každých niekoľko minút. Pomocné funkcie definujú praktickú pracovnú obálku celej linky.
Štyri skupiny pomocných zariadení v súvislých panelových a cievkových linkách
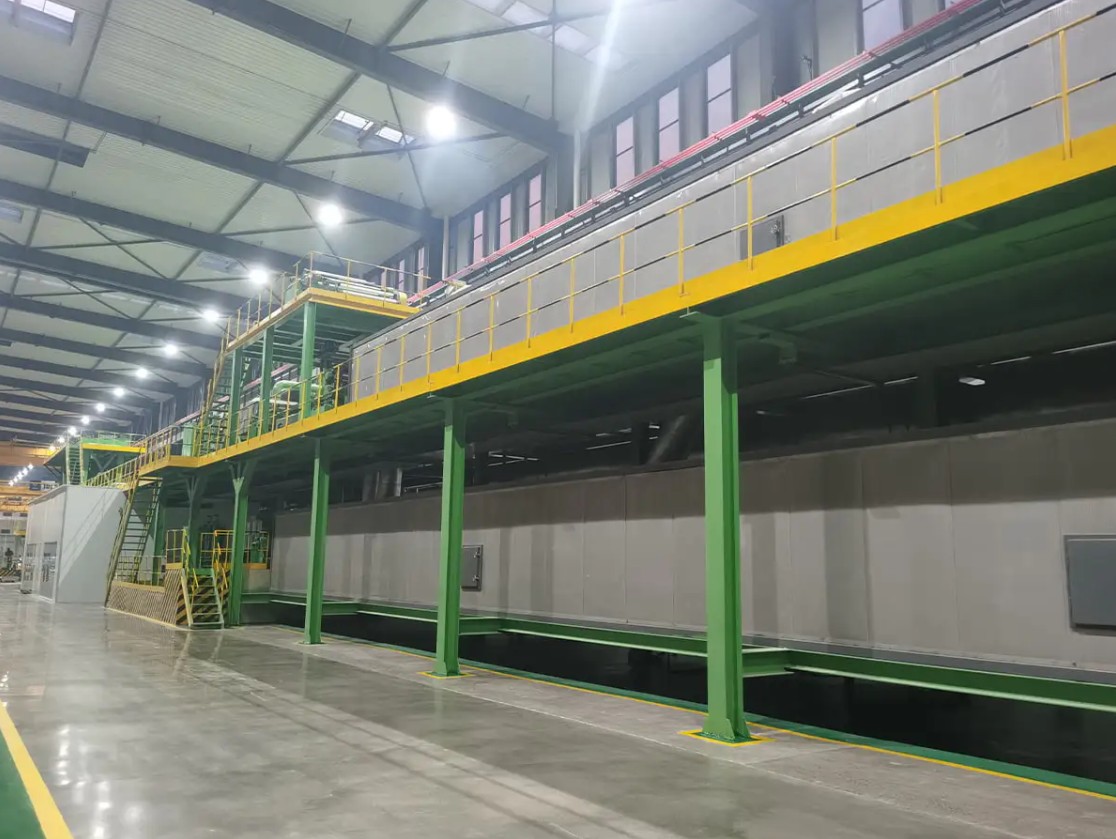
Nepretržitá linka na kovové kompozitné panely alebo potiahnuté zvitky má rovnakú postupnosť v každom závode: vstup pásu, povrchová úprava, náter alebo laminácia, vytvrdzovanie, konečná úprava a spätné navíjanie. Štyri pomocné skupiny sa objavujú takmer v každom rozložení. Rozhodujú o tom, ako čistý je pás, ako stabilná je procesná teplota, ako je hotový produkt a ako dobre je navinutý konečný zvitok.
| Skupina | Primárna úloha | Typický hardvér | Výsledok pri ignorovaní |
|---|---|---|---|
| Príprava materiálu | Pred potiahnutím alebo lamináciou pás vyčistite, zahrejte a zarovnajte | Odvíjačky, akumulátory, predúpravové čistiace linky | Chyby v nátere, dutiny po laminácii, nekonzistentné zmáčanie lepidla |
| Kondicionovanie procesu | Kontrolujte teplotu, vytvrdzovanie a prívod tepla počas lakovania | Rúry, chladiče, jednotky na reguláciu teploty, vykurovacie zóny | Nedostatočne vytvrdený náter, prehnuté panely, nútené zníženie rýchlosti linky |
| Povrchová úprava a konverzia | Pridajte textúru, profil, film alebo orezané formáty | Raziace stroje, laminátory fólií, drážkovacie linky, nožnice | Nízka pridaná hodnota, manipulácia navyše, nemožnosť dodať hotové panely |
| Spätný ráz a manipulácia | Udržujte napätie, správny tvar a vytvorte pevné konečné cievky | Linky na prevíjanie cievok, vyrovnávače napätia, navíjače | Teleskopické cievky, poškodenie okrajov, opakované lámanie pásu |
Príprava materiálu a čistenie
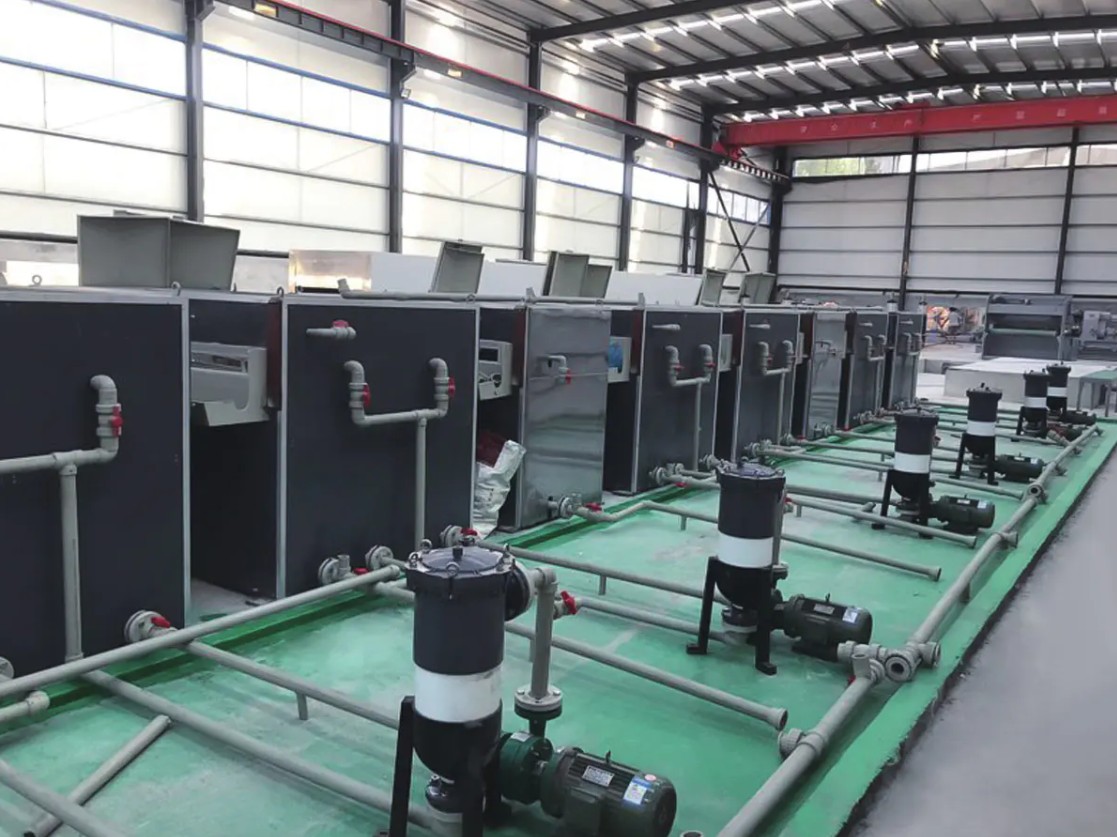
Predtým, ako sa náter spoľahlivo spojí, musí byť hliníkový alebo oceľový povrch zbavený oleja, prachu a oxidu. Predbežná čistiaca linka kontroluje koncentráciu chemického kúpeľa, teplotu oplachovej vody a časť sušenia. Jeho výstup priamo mení priľnavosť náteru a konečnú odolnosť proti korózii. Malý posun pH môže znížiť hmotnosť konverznej vrstvy natoľko, že sa povlak začne odlupovať po niekoľkých dňoch na poli.
 Linka na predúpravu na povrchovú úpravu kovových cievok Táto čistiaca linka odstraňuje valivý olej, prach a oxidy pred náterom, čím priamo ovplyvňuje priľnavosť a odolnosť proti korózii. Text zdôrazňuje, že aj malý posun pH môže spôsobiť zlyhanie povlaku, čo robí toto zariadenie kritickým pre nadväzujúcu kvalitu. Zobraziť produkt →
Povrchová úprava a konverzia
Po laminácii alebo potiahnutí sa materiál ešte musí stať výrobkom. Raziace stroje pridávajú textúru, laminátory fólií aplikujú ochrannú alebo dekoratívnu fóliu a drážkovacie a rezacie zariadenie vytvára šírky a formáty, ktoré si zákazníci objednávajú. Tieto stroje sú zvyčajne umiestnené za hlavným procesom, ale riadia dodanú hodnotu každého štvorcového metra.
Raziaci stroj na pridanie textúry a tuhosti do panelov Po povrchovej úprave razenie pridáva trojrozmerné vzory, ktoré zvyšujú estetiku a štrukturálnu pevnosť. Tento stroj riadi dodanú hodnotu každého štvorcového metra a poskytuje prispôsobiteľné textúry a presnosť, ktoré spĺňajú špecifikácie zákazníka. Zobraziť produkt → Spätný ráz a manipulácia
Kontinuálne výrobné linky vyrábajú zvitky, nie konečné produkty. Linka na prevíjanie zvitkov prevíja rozrezané alebo potiahnuté zvitky, aby sa odstránili defekty, zlepšila sa teleskopická vzdialenosť a nastavila sa presná dĺžka alebo záber vyžadovaný ďalším výrobným krokom. Kontrola napätia je kritická; nerovnomerné napätie môže natiahnuť tenký hliník natrvalo a premeniť predajnú cievku na šrot.
Výrobná linka na prevíjanie cievok na konečnú úpravu a kontrolu Táto prevíjacia šnúra prevíja, rozrezáva a kontroluje cievky, aby odstránila chyby a nastavila presné dĺžky. Kontrola napätia je životne dôležitá, pretože nerovnomerné napätie môže trvalo poškodiť tenký hliník, takže toto zariadenie priamo určuje, či sa cievka stane predajným produktom. Zobraziť produkt → Prečo pomocné zariadenia diktujú skutočný výstupný výkon
Primárny stroj nastavuje teoretickú rýchlosť výroby. Pomocné zariadenie rozhoduje o tom, aké percento z tejto teoretickej rýchlosti sa stane akceptovaným produktom. To je dôvod, prečo si každá pomocná skupina zaslúži rovnakú inžiniersku pozornosť ako hlavná lisovacia alebo poťahovacia hlava.
Čítajte to ako typický tvar príspevku, nie ako čísla, ktoré môžete sčítať. Príprava materiálu sa zvyčajne objaví ako prvá, pretože kontaminácia na vstupnej časti znásobuje neskoršie chyby. Regulácia teploty a vytvrdzovania je na druhom mieste, pretože povlak a laminácia závisia od stabilnej tepelnej krivky. Povrchová úprava a konverzia pridáva priamu hodnotu produktu. Rezanie a spätný ráz ovplyvňuje výnos a stratu manipulácie. Keď pomocné skupiny spolupracujú, linka môže neustále bežať blízko svojej skutočnej projektovanej rýchlosti. Keď nie, ani ten najlepší hlavný lis to nedokáže kompenzovať.
Zanedbávanie skrytých nákladov na pomocné vybavenie
Zvážte linku na nanášanie zvitkov, kde sa chémia kúpeľa na predúpravu kontroluje iba raz týždenne. pH sa pomaly posúva, konverzná vrstva sa stáva nerovnomernou a rýchlosť linky sa musí znížiť, aby sa zachovala kvalita náteru. Výsledok sa neprejaví ako náhly výpadok, ale ako mesiac po mesiaci stratená produkcia.
Oranžová čiara ukazuje, čo sa stane, keď sa zanedbá vybavenie: prestoje sa v priebehu šiestich mesiacov vyšplhajú z pätnástich hodín na vyše osemdesiat hodín. Modrá čiara s rutinnými kontrolami a včasnou výmenou dielov zostáva pod hranicou dvadsiatich hodín. Vo výrobnej linke každá stratená hodina nesie hrubú maržu z celej produkcie za túto hodinu. Zanedbaná linka spotrebuje viac náhradných dielov aj po zlyhaní ložísk a tesnení z nepretržitého prepracovania. Výstražné značky sú ľahko čitateľné: oneskorené zahrievanie, meniace sa napätie, pruhy povlaku a nízka rýchlosť linky. Konajte skôr, ako sa tieto znaky stanú tvrdým mechanickým poškodením.
Centralizované alebo samostatné pomocné konfigurácie
K dispozícii sú dve praktické rozloženia pre pomocné zariadenia. V centralizovanej konfigurácii jedna skupina čerpadiel, sušičiek, chladičov alebo monitorov obsluhuje niekoľko liniek cez distribučnú sieť. V samostatnej konfigurácii má každá linka svoj vlastný vyhradený stroj. Voľba zmení stopu závodu, prevádzkové náklady a postup údržby.
Radarová tabuľka porovnáva dve typické konfigurácie na základe šiestich praktických kritérií. Centralizované pomocné zariadenia dosahujú vysoké skóre v oblasti podlahovej plochy, energetickej účinnosti, jednoduchosti prevádzky a škálovateľnosti, pretože ich zdieľaná infraštruktúra rozdeľuje náklady na mnoho liniek. Samostatné zariadenia získavajú vysoké skóre z hľadiska nákladovej efektívnosti a redundancie, pretože sa vyhýbajú dlhým distribučným sieťam a udržiavajú poruchy lokálne. Pre závod so stabilným produktovým mixom a nepretržitou prevádzkou poskytujú centralizované systémy zvyčajne nižšie prevádzkové náklady. V závode, kde sa vykonáva veľa krátkych zmien úloh alebo špeciálnych materiálov, samostatné stroje lepšie chránia dobu prevádzky. Správna voľba závisí od počtu liniek, plánu zmien a rozsahu materiálu.
| Kritérium | Centralizované | Samostatne |
|---|---|---|
| Podlahová plocha | Kompaktná, jedna stanica obsluhuje niekoľko liniek | Väčší záber, pretože každá linka má svoju vlastnú jednotku |
| Spotreba energie | Lepšie, pretože čerpadlá a pohony sú spoločné | Jednoduchšie, ale často väčšie straty energie na linku |
| Údržba | Vyžaduje plánovanú centrálnu údržbu | Jednotka môže byť izolovaná a rýchlo opravená |
| Redundancia | Nižšie; porucha centrálnej jednotky zastaví veľa liniek | Vysoká; každý riadok má svoj vlastný rezervný okraj |
| Škálovateľnosť | Ťažšie expandovať po upevnení potrubia | Jednoducho, pridajte ešte jeden vyhradený stroj |
Kritériá výberu pre pomocné zariadenia v linkách na nanášanie kovových kompozitov a cievok
Vyberte si pomocné vybavenie s rovnakou disciplínou, akú používate pre hlavnú jednotku. Výberový proces zvyčajne pokrýva šesť oblastí.
- Prispôsobenie rýchlosti: pomocný systém musí pokrývať najvyššiu traťovú rýchlosť plus 10 percent rezervy.
- Kompatibilita materiálu: pred vyžiadaním cenovej ponuky definujte hliníkovú zliatinu, hrúbku ocele, šírku cievky a povrchovú chémiu.
- Úroveň automatizácie: rozhodnite sa, či operátori naplnia cievky manuálne, alebo sa budú spúšťať a zastavovať z centrálnej riadiacej miestnosti.
- Prístup k údržbe: skontrolujte zhodnosť komponentov a či je možné jednotku izolovať kvôli opravám.
- Servisná odpoveď: potvrďte diagnostiku na diaľku a miestnu dostupnosť náhradných dielov.
- Budúca flexibilita: ponechajte priestor pre širšiu cievku, hrubší substrát alebo dodatočnú nanášaciu hlavu.
Graf ukazuje typickú linku na nanášanie zvitkov, ktorá investovala do lepšej stanice predbežnej úpravy, ďalších sušiacich zón a nového navíjača. Náklady na defekty klesli zo 120 000 USD ročne na 35 000 USD, pretože čistenie a kontrola teploty odstránili hlavné zdroje zlyhania povlaku. Materiálový odpad klesol z 95 000 USD na 30 000 USD, pretože linka prestala vyrábať neštandardné cievky počas spúšťania a prestavby. Náklady na energiu klesli, pretože linka už nemusela pás prehrievať, aby sa kompenzovalo nestabilné vytvrdzovanie. Náklady na prestoje klesli zo 140 000 USD na 38 000 USD, keďže nové pomocné jednotky zahŕňali vzdialené monitorovanie a rýchlejší prístup. Celková ročná úspora je približne 290 000 dolárov, čo sa zvyčajne vyplatí za upgrade do dvoch rokov.
Pozrite sa na svoju líniu tými istými očami, aké by ste použili pri novej investícii. Identifikujte, ktorá pomocná funkcia vytvára najčastejšie odmietnutia alebo prerušenia, a porovnajte ju s funkciou hlavného stroja. Toto jediné porovnanie často odhalí väčšiu úsporu ako výmena hlavného zariadenia. Pre hlbšie pochopenie výberu riadkov si pozrite kompletný sprievodca výberom vysokovýkonnej linky na výrobu kovových kompozitných panelov . Môžete tiež porozprávajte sa priamo s výrobcom o konfigurácii pre váš špecifický materiálový mix a pôdorys.