
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

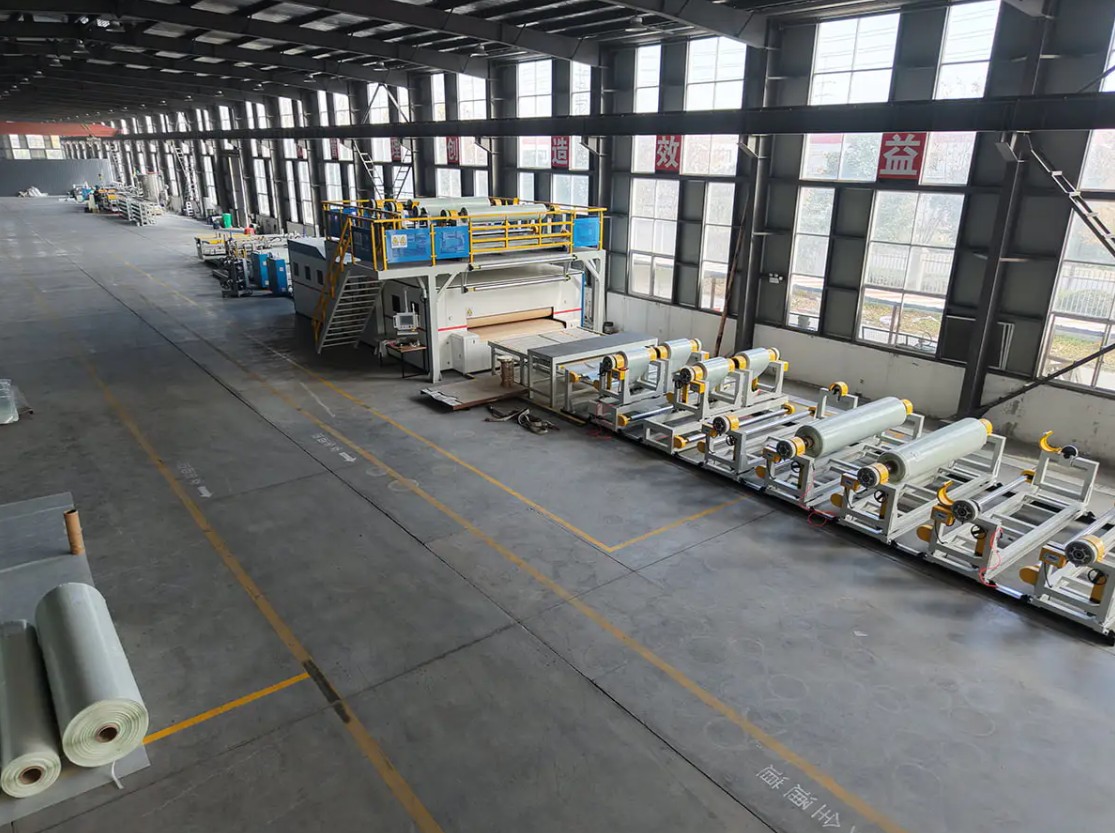
Dve PVC náterové linky môžu vyzerať takmer identicky v cenovej ponuke a správať sa úplne inak, keď sú vo výrobe. Jeden drží 1800 mm pás pri rýchlosti 20 m/min s vytvrdzovacou pecou pri čiastočnom zaťažení. Druhý dosahuje rovnaký výkon, ale drží horák blízko jeho stropu, pretože vzor prúdenia vzduchu bojuje so sieťou a výfuk odvádza teplo, ktoré by malo ísť do povlaku. Dve nákupné ceny sú blízko. Päťročný účet za energie nie je.
To je dôvod, prečo prvá otázka, ktorú treba položiť ktorémukoľvek dodávateľovi, nie je, koľko linka stojí. Takto sa bude správať dizajn vykurovania, prúdenia vzduchu a riadenia pri vašej hmotnosti náteru, rýchlosti linky a podmienkach vášho závodu. V nasledujúcich častiach je uvedené, čo treba skontrolovať, v poradí, na ktorom záleží najviac.
Krátka odpoveď pred podrobnosťami
Energeticky účinný stroj na nanášanie PVC je zriedka definovaný jedinou funkciou, ako je pohon s premenlivou frekvenciou na hlavnom motore. Je definovaná štyrmi vecami, ktoré spolupracujú: pecou, ktorá dodáva teplo do pásu namiesto do stohu, nanášacou hlavou, ktorá drží konzistentnú fóliu namiesto toho, aby bola z bezpečnostných dôvodov hrubá, riadiacim systémom, ktorý spája rýchlosť linky s teplotou pece a objemom vzduchu, a rozsahom šírky a rýchlosti, ktorý zodpovedá vašej skutočnej objednávke.
Urobte tieto štyri správne a spotreba energie na štvorcový meter potiahnutého materiálu výrazne klesne, bez kompromisov v oblasti vytvrdzovania, priľnavosti alebo kvality povrchu. Pomýlite sa a žiadna účinnosť motora nezachráni účet za energie.
Kam skutočne ide energia na linke na poťahovanie PVC
Pred špecifikáciou hardvéru je užitočné vedieť, ktoré sekcie dominujú spotrebe. Nižšie uvedené rozsahy sú orientačné pre súvislú linku na poťahovanie a razenie PVC v bežnej výrobe. Posúvajú sa s formuláciou, šírkou pásu a počtom prechodov náteru.
| Linkový úsek | Orientačný podiel dopytu po energii | Hlavní vodiči |
|---|---|---|
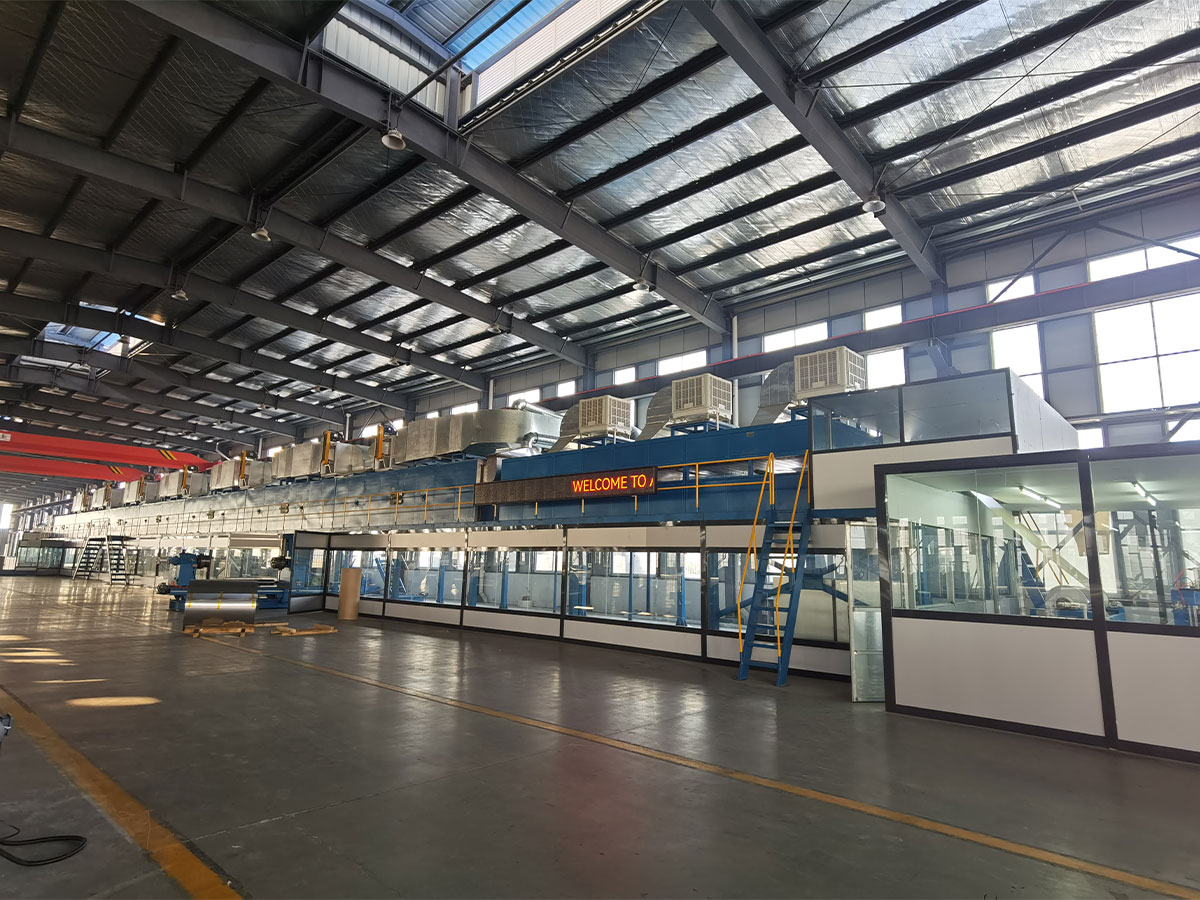
| Vytvrdzovacia a želatinačná pec | 45 až 60 percent | Zaťaženie horáka alebo ohrievača, objem vzduchu, straty izolácie, teplota výfukových plynov |
| Zóny medziprechodového sušenia a predhrievania | 10 až 18 percent | Počet prechodov náteru, množstvo vody alebo rozpúšťadla, ktoré sa má odstrániť |
| Hlavné pohony, uvoľnite sa a previňte | 8 až 14 percent | Rýchlosť linky, riadenie napätia, účinnosť motora a prevodovky |
| Chladiče a chladiace valce | 6 až 12 percent | Chladiaca záťaž po každej rúre, zaraďovanie chladiča pri čiastočnom zaťažení |
| Výfukové ventilátory, stlačený vzduch a hydraulika | 8 až 14 percent | Pokles tlaku v potrubí, úniky vzduchu, dimenzovanie čerpadla mimo plného zaťaženia |
Nasledujú dva závery. Po prvé, väčšina úsporného potenciálu leží v rúre, jej prúdení vzduchu a výfuku, nie v pohonoch. Po druhé, pec, ktorá je predimenzovaná pre skutočnú hmotnosť povlaku, trávi svoju životnosť pri nízkych rýchlostiach vypaľovania, kde je nízka palivová účinnosť a je najťažšie udržať rovnomernosť teploty.
Šesť otázok, ktoré odhalia skutočne efektívneho dodávateľa
Odpovede na tieto otázky vám povedia viac ako ktorýkoľvek obrázok z brožúry:
- Ako je rúra zónovaná a môže si každá zóna udržať svoju nastavenú hodnotu, keď linka beží pri 30 percentách maximálnej rýchlosti?
- Na akú teplotu výfukových plynov je pec navrhnutá a aká rekuperácia tepla sa navrhuje v tomto prúde?
- Ako riadiaci systém spája rýchlosť linky s teplotou pece a objemom vzduchu a čo sa stane počas zastavenia a reštartovania?
- Aká tolerancia hrúbky fólie je zaručená v celej šírke pásu a ako sa meria pri akceptačnom teste vo výrobe?
- Ktoré pohony sú vybavené reguláciou s premenlivou frekvenciou a ako sú chladiče a kompresory usporiadané pri čiastočnom zaťažení?
- Môže dodávateľ poskytnúť tepelnú a hmotnostnú bilanciu pre vašu hmotnosť náteru, šírku pásu a vytvrdzovacie okno, a nie všeobecný údajový list?
Rúra, prúdenie vzduchu a rekuperácia tepla: Najväčšia páka
Okno vytvrdzovania je na prvom mieste
Energetický dizajn začína kúrou, nie horákom. Plastizolové formulácie používané na podlahy, kožu a laminované panely zvyčajne vyžadujú, aby tkanina dosiahla maximálnu teplotu v oblasti 180 až 210 stupňov Celzia a zostala tam dostatočne dlho na to, aby sa zmäkčovadlo absorbovalo. Váš dodávateľ zmesi by mal okno potvrdiť. Po upevnení okienka má rúra jasný cieľ: dosiahnuť ho rovnomerne, v čo najkratšom praktickom čase, s najmenším objemom vzduchu, ktorý ešte odstráni prchavé látky.
Prúdenie vzduchu a rekuperácia tepla
Dizajn trysiek je miestom, kde mnohé linky strácajú peniaze. Štrbinové trysky zamerané na pás prenášajú teplo rýchlejšie ako bežné nárazové panely, čo umožňuje nižší objem vzduchu a menší ventilátor. Recirkulácia v prvých zónach znižuje potrebu ohrievania čerstvého vzduchu, zatiaľ čo doskový alebo rotačný výmenník na výfuku získava späť užitočnú časť zostávajúceho tepla za predpokladu, že prúd výfukových plynov je udržiavaný primerane čistý od výparov zmäkčovadiel. Dôležité sú aj ventilátory s premenlivou rýchlosťou viazané na rýchlosť linky, pretože výkon ventilátora prudko klesá, keď sa zníži objem vzduchu.
Voľba substrátu Zmení poťahový vlak
PVC náter nie je jeden proces. Potiahnutie pevného laminátového panelu na podlahu je odlišný mechanický problém ako potiahnutie separačného papiera pre syntetickú kožu a opäť odlišné od potiahnutia kovového zvitku. Pevné panely potrebujú stabilnú podporu, plochý transport a chladenie, ktoré zabráni deformácii, zatiaľ čo uvoľňovací papier potrebuje presné napätie a čisté odvíjanie. Dodávateľ, ktorý ponúka jedno štandardné usporiadanie pre všetky tri, pravdepodobne urobí kompromis vo všetkých troch.
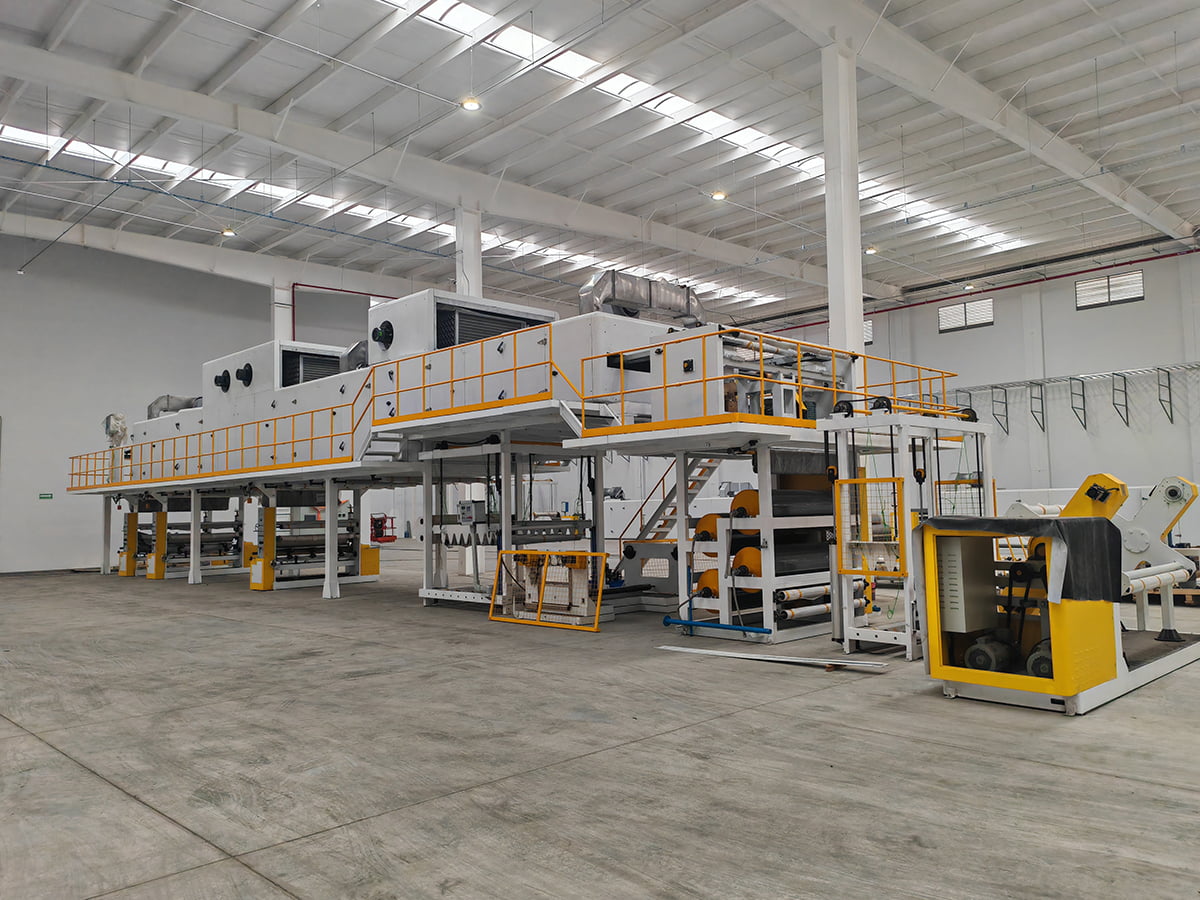
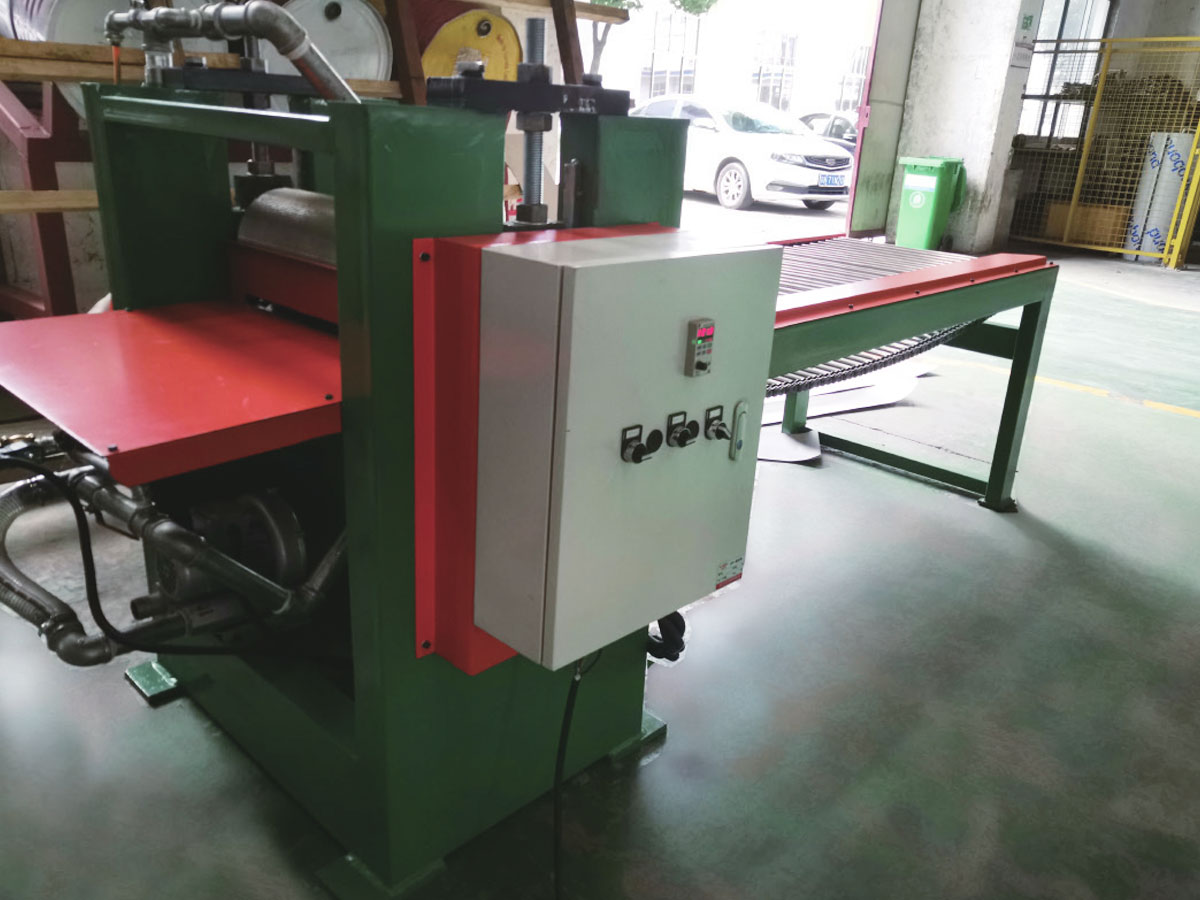
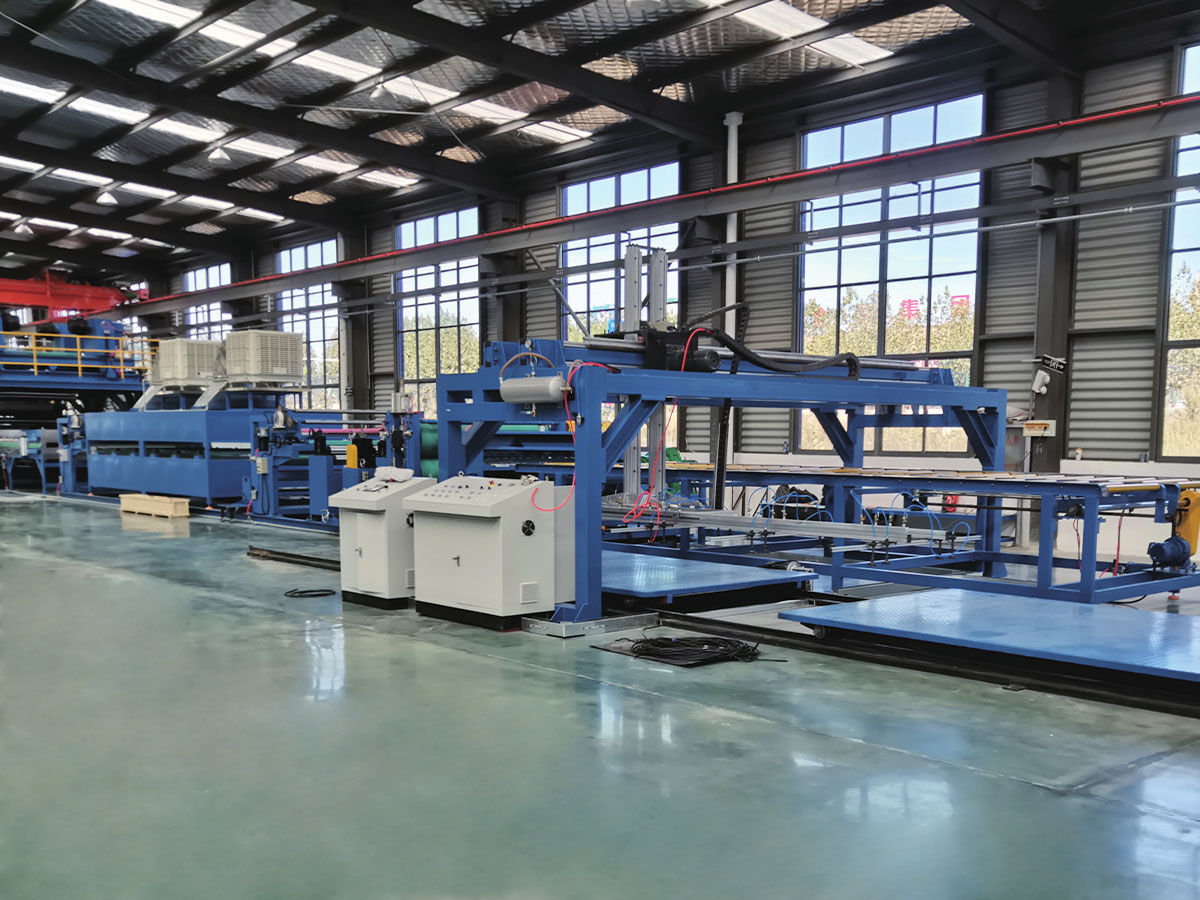
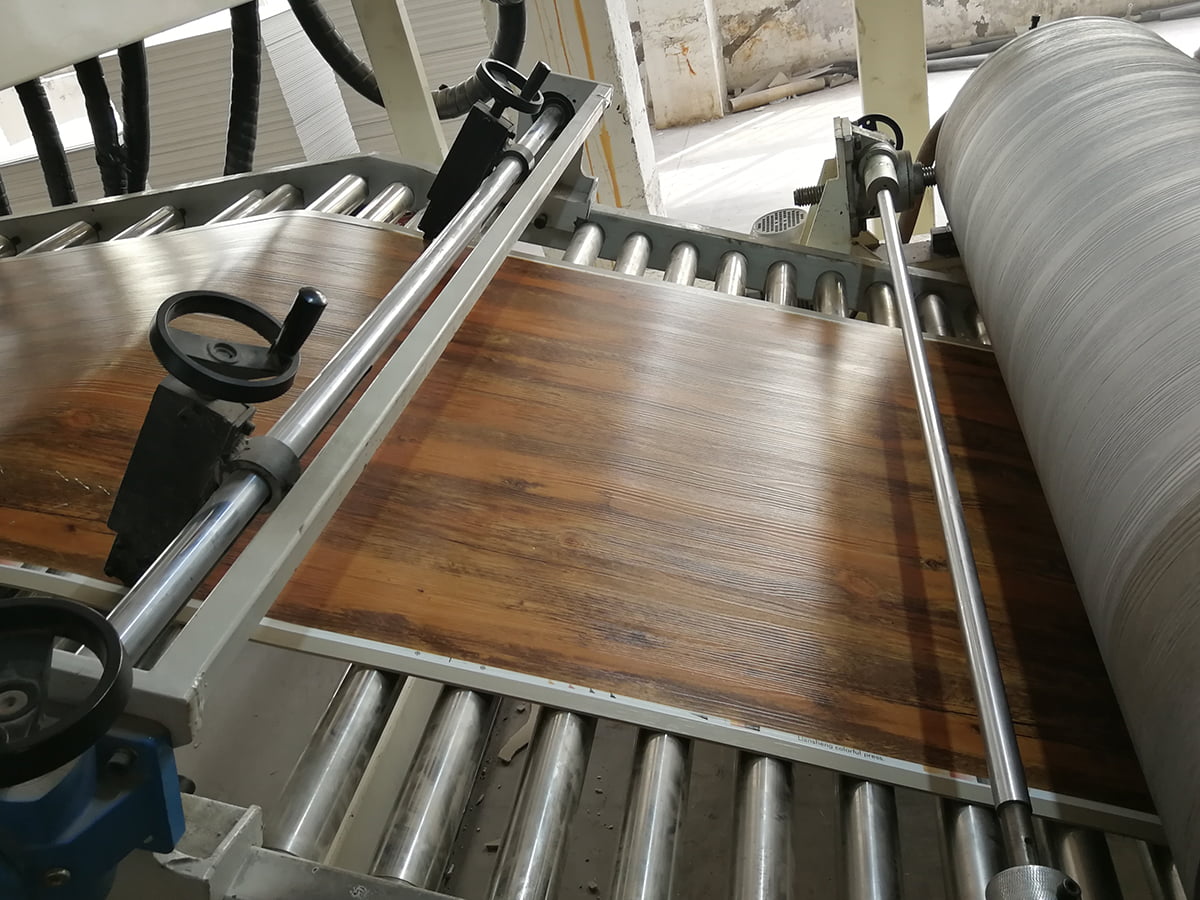 Výrobná linka PVC/WPC/SPC podláh na laminovanie pevných panelov Vytláča a kalandruje pevné podlahové panely, potom filmy, laminuje nášľapnú vrstvu a embosuje; umiestnené tam, kde je dôležitá stabilná podpora a chladenie pred špecifikáciou. Zobraziť produkt →
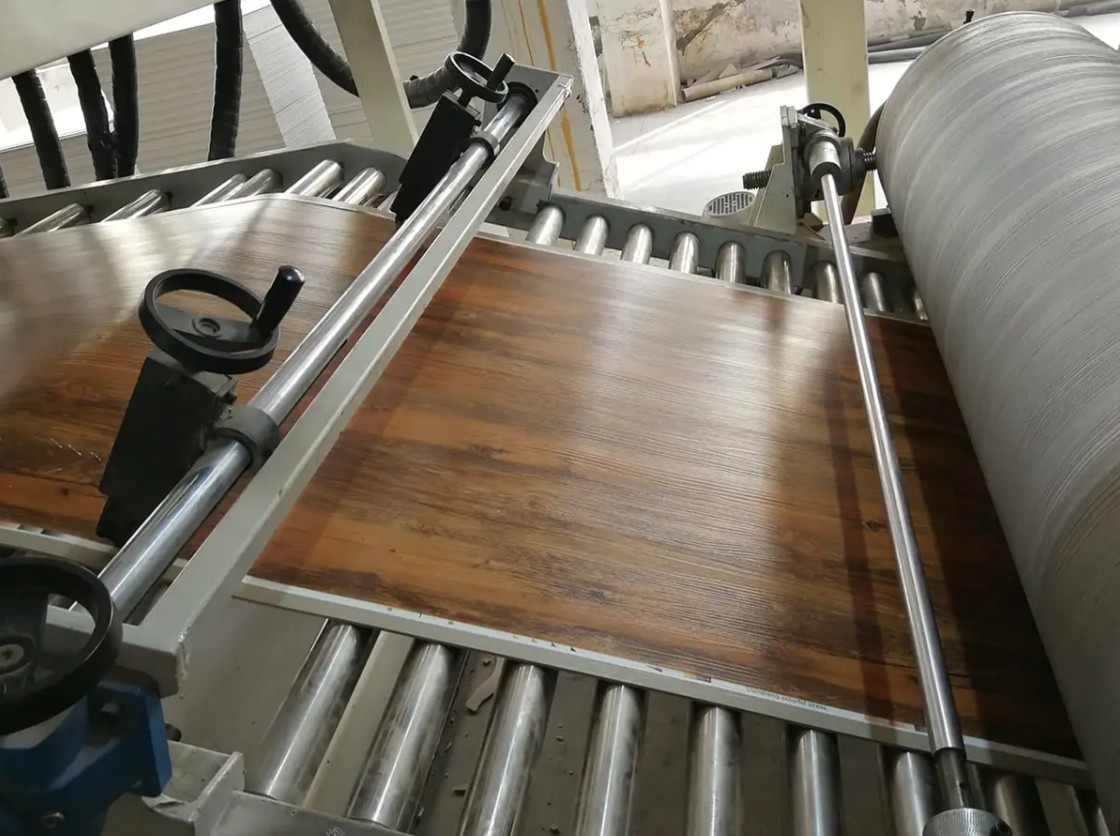
Pre výrobcov podláh je fáza poťahovania súčasťou dlhšej sekvencie miešania, kalandrovania, laminovania a profilovania, čo stojí za pochopenie pred stanovením špecifikácie stroja. Všeobecná štruktúra je vysvetlená v našej poznámke o štruktúre výrobnej linky PVC laminátových panelov. Náterová a raziaca sekcia potom musia zodpovedať teplotnému profilu každej vrstvy a tlaku raziaceho valca, pretože nesúlad sa prejavuje skôr ako zmena lesku než ako zjavná chyba.
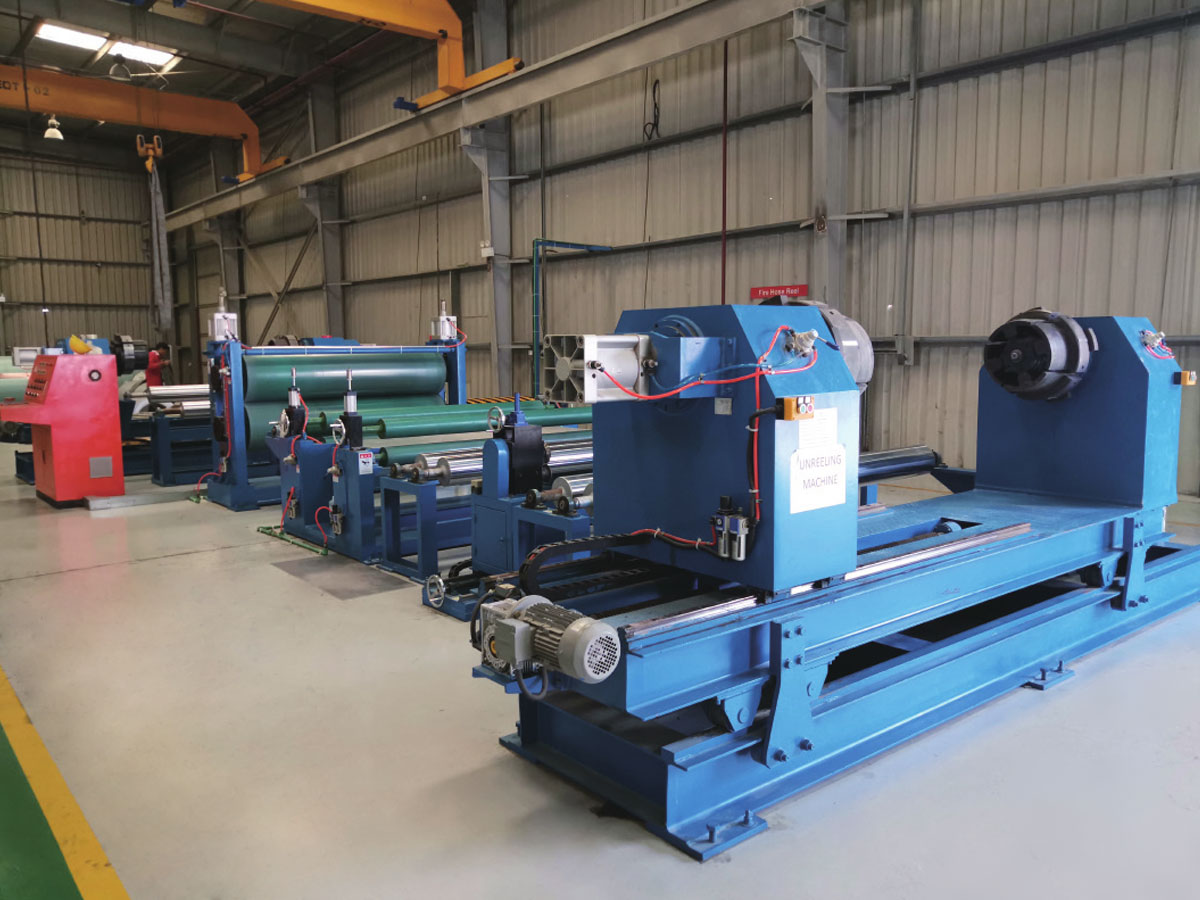
 PVC/PU kožený kompozit, embosovanie a poťahová linka Rukoväte uvoľňujúci papier, vyššie hmotnosti náterov a hlboké razenie bez povrchového označenia; stránka podporuje žiadosti o cenové ponuky a uvádza kategórie služieb. Zobraziť produkt →
Koža a syntetické povrchové materiály pridávajú ďalšiu požiadavku: linka musí zvládnuť separačný papier, vyššiu hmotnosť náteru a hlboké razenie bez značenia povrchu. Rekuperácia tepla je stále cenná, ale prvou prioritou sa stáva rovnomernosť po celej šírke, aby sa hĺbka zrna neposunula z okraja do stredu.
Vlastné šírky, hmotnosti kabátov a rozloženie
Väčšine kupujúcich nesedí katalógový stroj. Šírka pásu medzi 1200 a 1600 mm, nezvyčajná hmotnosť plášťa, budova s obmedzenou výškou, existujúci odvíjač, ktorý sa musí znova použiť, alebo dvojprechodový proces, ktorý musí prebiehať v jednej línii, to všetko sú normálne podmienky. Praktickou skúškou je, či dodávateľ môže ponúknuť neštandardné usporiadanie bez toho, aby každú odchýlku neskôr premenil na zákazku inžinierskej zmeny. Vo fáze cenovej ponuky si vyžiadajte nákres všeobecného usporiadania s uvedením dĺžky rúry, polohy ventilátora, servisných plošín a priestoru potrebného na výmenu valcov.
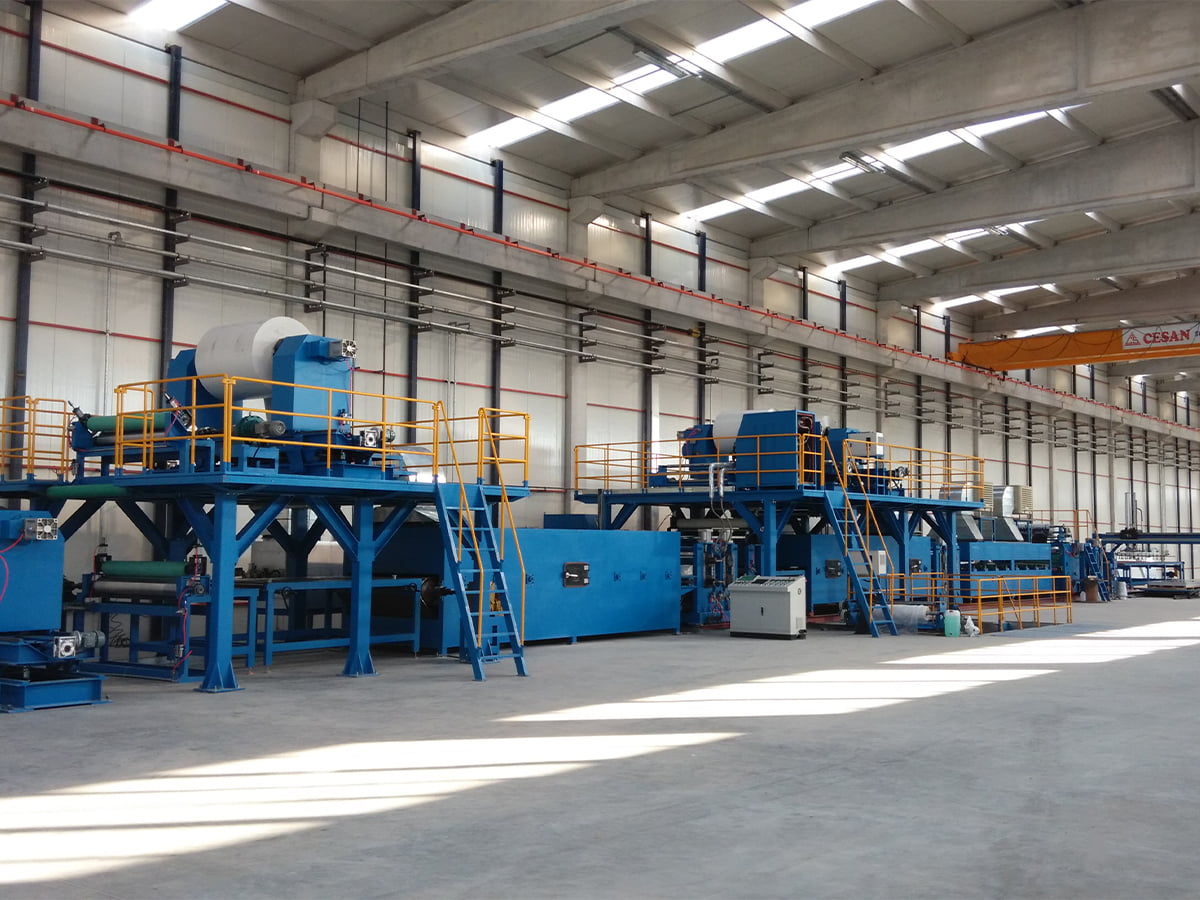
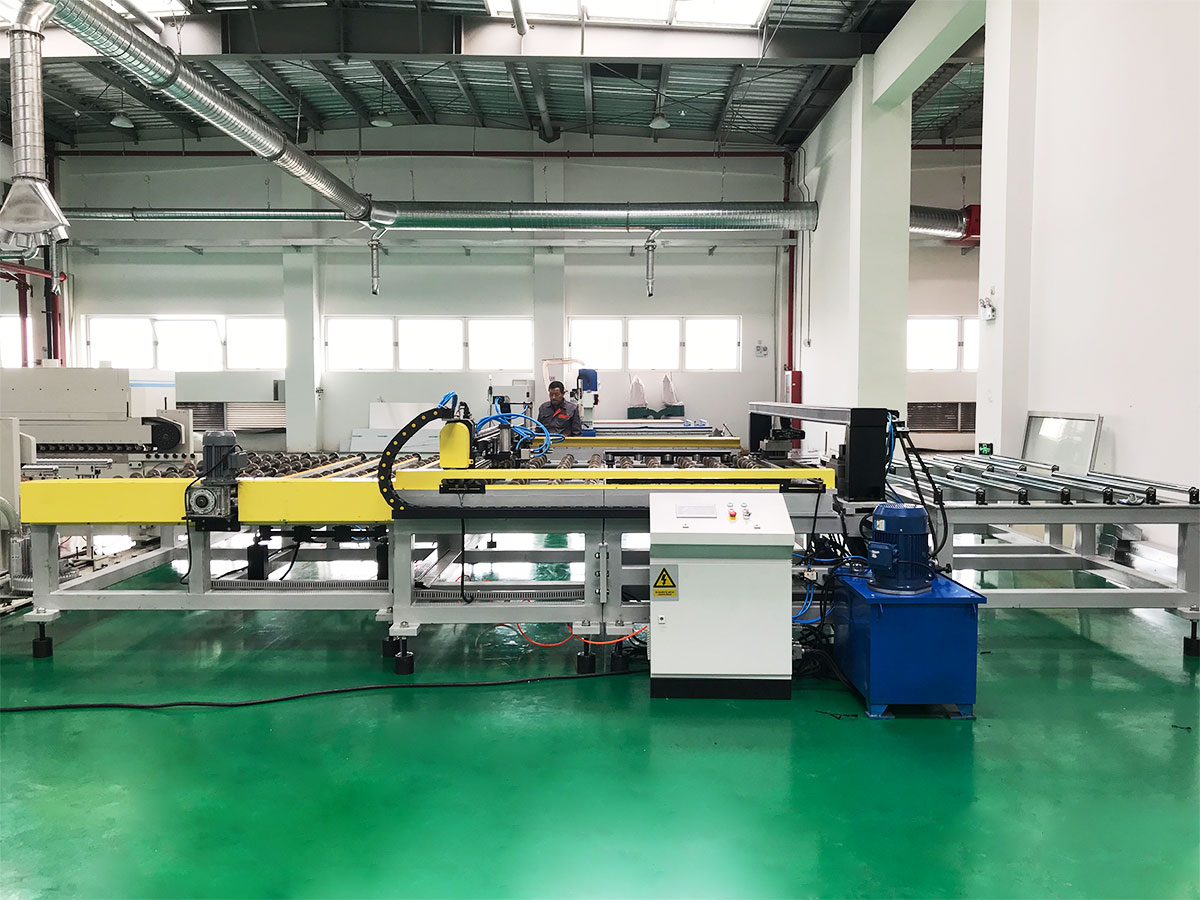 Zariadenia na mieru a neštandardné výrobné linky Pre kupujúcich, ktorí potrebujú neštandardné rozloženia, nezvyčajné šírky pásu alebo inštalácie s obmedzenou výškou; stránka ponúka žiadosti o cenovú ponuku na zákazkové vybavenie a výrobné linky. Zobraziť produkt →
Ako porovnať dva citáty bez zavádzania
Keď sa dve ponuky líšia o 15 alebo 20 percent, rozdiel zvyčajne nie je zisková marža, ale rozsah. Umiestnite obe proti rovnakému zoznamu.
| Porovnávací bod | Najnižšia cenová ponuka | Cenová ponuka zameraná na efektivitu |
|---|---|---|
| Zónovanie rúry | Dve zóny na jednu nastavenú hodnotu | Štyri až šesť zón s nezávislým ovládaním |
| Ovládanie prúdenia vzduchu | Pevné otáčky ventilátora, manuálne tlmiče | Ventilátory s premenlivou rýchlosťou spojené s rýchlosťou linky |
| Výfukové teplo | Vypustené do atmosféry | Rekuperácia vzduch-vzduch alebo selektívna recirkulácia |
| Hrúbka povlaku | Nastavenie operátora pocitom | Meranie v uzavretej slučke s automatickou korekciou |
| Údaje o uvedení do prevádzky | Len mechanický chod | Tepelná a hmotnostná bilancia kontrolovaná podľa garantovaných hodnôt |
Ak dodávateľ nemôže poskytnúť namerané údaje z porovnateľného radu, považujte tvrdenie o účinnosti za neoverené a podľa toho oceňte riziko.
Overenie, inštalácia a dlhodobá podpora
Účinnosť sa preukazuje pri uvedení do prevádzky, nie na predajnom stretnutí. Seriózny akceptačný protokol zaznamenáva spotrebu plynu alebo elektriny na tonu, teplotu pásu na konci každej zóny, hrúbku filmu po celej šírke a 72-hodinový chod pri menovitej rýchlosti. Opýtajte sa aj na diaľkovú diagnostiku, zoznam náhradných dielov pre ohrievače, ventilátory, pohony a valce a na to, ako rýchlo sa technik dostane do vášho závodu. Ak chcete, aby sa tieto body porovnali s vaším vlastným produktom a budovou, kontaktujte tím inžinierov.
Výber energeticky účinného dodávateľa stroja na poťahovanie PVC závisí skôr na dôkazoch ako na prídavných menách. Porovnajte pece podľa zónovania a prúdenia vzduchu, porovnajte poťahovacie hlavy podľa tolerancie nameranej hrúbky, porovnajte ovládacie prvky podľa toho, ako sa správajú pri čiastočnom zaťažení, a porovnajte dva cenové ponuky riadok po riadku. Dodávateľ, ktorý dokáže prejsť tepelnou bilanciou vášho produktu, uviesť tolerancie v číslach a ukázať rovnaký dizajn, ktorý beží inde, je ten, ktorého stroj bude v piatom roku stále hospodárny.