
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Vytláčaná vyfukovaná fólia je dominantnou metódou výroby plastových fólií používaných v obaloch, poľnohospodárstve a priemyselných aplikáciách. Tento proces je uprednostňovaný, pretože vytvára súvislú rúrkovitú fóliu s vyváženou pevnosťou v smere stroja a v priečnom smere, dobrou tesniacou schopnosťou a optickou čistotou. Ak špecifikujete linku vyfukovanej fólie alebo plánujete následné operácie konverzie, pochopenie základnej mechaniky, konfigurácií zariadení a správania materiálov vám pomôže vyhnúť sa nákladným nesúladom. Tento článok vysvetľuje, ako funguje vytláčanie vyfukovanej fólie, aké premenné sú dôležité a ako môže následná laminácia predĺžiť výkonnosť fólie.
Ako funguje extrúzia vyfukovaná fólia
Vytláčanie vyfukovaného filmu začína s polymérnymi peletami privádzanými do násypky. Rotujúca závitovka vo vyhrievanom sude topí, mieša a prepravuje polymér. Tavenina prechádza cez filter na odstránenie kontaminantov a potom vstupuje do prstencovej (kruhovej) matrice. Keď tavenina vychádza z matrice, vytvára hrubostennú rúrku. Vzduch sa zavádza cez stred matrice, čím sa trubica nafúkne do bubliny. Bublina je ochladzovaná vzduchovým prstencom, pričom je ťahaná nahor. V hornej časti stláčacie valce sploštia bublinu do plochého filmu, ktorý sa potom navíja do roliek.
- Prísun a tavenie: Pelety vstupujú do extrudéra; teplom a strihom sa premieňajú na homogénnu taveninu.
- Filtrácia: Sito alebo kontinuálny filter odstraňuje gély a cudzie častice.
- Vytláčanie matrice: Tavenina preteká cez špirálový tŕň alebo podobnú matricu, aby vytvorila jednotnú rúrku.
- Nafúknutie bublín: Vnútorný tlak vzduchu rozširuje trubicu; vonkajší vzduchový krúžok ho ochladzuje.
- Zbalenie a navíjanie: Vodiace valčeky zrútia bublinu; fólia sa v prípade potreby rozreže a navinie.
Vyfukovací pomer (BUR), pomer konečného priemeru bublín k priemeru hubice, sa typicky pohybuje od 1,5 do 4,0. Výška mrazovej čiary, kde film tuhne, ovplyvňuje kryštalinitu a optické vlastnosti. Tieto dve premenné sú upravené tak, aby vyvážili silu, zákal a výstup.
Bežné konfigurácie vyfukovaných fólií
Jednovrstvové linky zostávajú cenovo výhodné pre jednoduché fólie, ale viacvrstvová koextrúzia sa stala štandardom pre náročné aplikácie. V tabuľke nižšie sú zhrnuté typické konfigurácie.
| Konfigurácia | Typická štruktúra vrstiev | Primárne výhody |
|---|---|---|
| Jednovrstvová | Jeden extrudér | Najnižšia cena, jednoduchá obsluha, vhodná pre univerzálne tašky a vložky |
| ABA (trojvrstvové) | Dva extrudéry, jeden spoločný | Vylepšená pevnosť a bariéra s nižšími nákladmi na materiál; vonkajšie vrstvy môžu byť z panenskej živice |
| Päťvrstvové | Tri až päť extrudérov | Presná kontrola bariérových, tesniacich a húževnatých vrstiev; používa sa na balenie potravín a lekárske fólie |
| Mini fúkaná fólia | Kompaktné jedno alebo viacvrstvové | Laboratórna a malosériová výroba; rýchly prechod na materiálové skúšky |
Výber konfigurácie závisí od požadovanej bariéry, tuhosti, tesniaceho správania a rozpočtu. Viac vrstiev pridáva flexibilitu, ale aj zložitosť v dizajne matrice, ovládaní vzduchových krúžkov a údržbe.
Materiály používané pri vytláčaní vyfukovaných fólií
Výber živice určuje výkon filmu viac ako ktorýkoľvek iný faktor. Bežné stupne zahŕňajú:
- LDPE: dobrá pevnosť taveniny, ľahké spracovanie, mierna čírosť.
- LLDPE: vyššia húževnatosť a odolnosť proti prepichnutiu; často zmiešané s LDPE.
- HDPE: vysoká tuhosť a bariéra proti vlhkosti; používa sa na tenké fólie a vrecká.
- mLLDPE: vynikajúca pevnosť a tesnosť pri nižšej hrúbke.
- EVA: zlepšená flexibilita a tesnenie pri nízkych teplotách.
- Ionomér a špeciálne kopolyméry: vynikajúca odolnosť voči olejom a mastnote pri balení potravín.
Prísady, ako sú klzné činidlá, antiblokovacie činidlá a antioxidanty, sa často pridávajú do živice na kontrolu trenia, blokovania a degradácie. Pre viacvrstvové filmy môže každá vrstva používať inú živicu, aby sa dosiahla cieľová rovnováha vlastností.
Kritické procesné premenné, ktoré ovplyvňujú kvalitu filmu
Operátori upravujú niekoľko premenných, aby zachovali konzistentnú kvalitu filmu. Malé odchýlky môžu spôsobiť zmeny hrúbky, gély alebo vrásky.
- Blow-up ratio (BUR): Vyšší BUR zvyšuje priečnu pevnosť, ale môže znížiť stabilitu bublín.
- Výška čiary mrazu (FLH): Nižšia úroveň FLH zlepšuje jasnosť, ale môže znížiť pevnosť v roztrhnutí.
- Rýchlosť chladenia: Rýchlejšie chladenie znižuje kryštalinitu, zlepšuje húževnatosť a transparentnosť.
- Rýchlosť vzletu: Vyrovnáva výstup s požadovanou hrúbkou; príliš vysoká môže spôsobiť rezonanciu ťahu.
- Medzera a teplota: Ovplyvňujú tlak taveniny a rovnomernosť filmu.
- Vnútorné chladenie bublín (IBC): Zvyšuje výkon a stabilizuje bubliny pre vysokorýchlostné linky.
Sledovanie hrúbky pomocou skenera a úprava geometrie vzduchového prstenca sú štandardnou praxou na moderných linkách. Bez regulácie v uzavretej slučke môže zmena hrúbky presiahnuť plus alebo mínus desať percent, čo vedie k plytvaniu živicou a spôsobuje problémy s konverziou po prúde.
Aplikácia fúkanej fólie
Vyfukovaná fólia sa používa v mnohých priemyselných odvetviach, pretože môže byť prispôsobená rôznym požiadavkám na hrúbku, čírosť a pevnosť.
- Balenie: odnosné tašky, vložky, potravinové fólie, laminovacie fólie.
- Poľnohospodárstvo: skleníkové fólie, silážne vrecia, mulčovacie fólie.
- Lekárske: sterilné bariérové fólie, IV vaky.
- Konštrukcia: parozábrany, dočasné ohrady.
- Priemyselné: fólie na ochranu povrchu, stretch fólie.
Mnohé z týchto aplikácií vyžadujú dodatočné kroky konverzie. Tlač, rezanie a laminácia transformujú základnú vyfukovanú fóliu na vysokovýkonnú obalovú štruktúru.
Od fúkanej fólie po lamináciu a poťahovanie
Vyfukovaná fólia často slúži ako podklad alebo tesniaca vrstva vo viacvrstvovej štruktúre. Pre pridanie bariérových vlastností, kvality tlače alebo mechanickej pevnosti konvertory laminujú fóliu inými materiálmi. Používajú sa lepidlá na báze rozpúšťadiel, bez rozpúšťadiel a na vodnej báze, ale pozornosť si získala PUR (polyuretánová reaktívna) laminácia pre svoju výkonnosť a nižší dopad na životné prostredie.
Ak vaša prevádzka prechádza z výroby fólií na flexibilné balenie, možno budete potrebovať linku na PUR a lamináciu fólie. Tieto linky kombinujú odvíjanie, nanášanie lepidla, sušenie alebo vytvrdzovanie a prevíjanie v jednom nepretržitom procese.
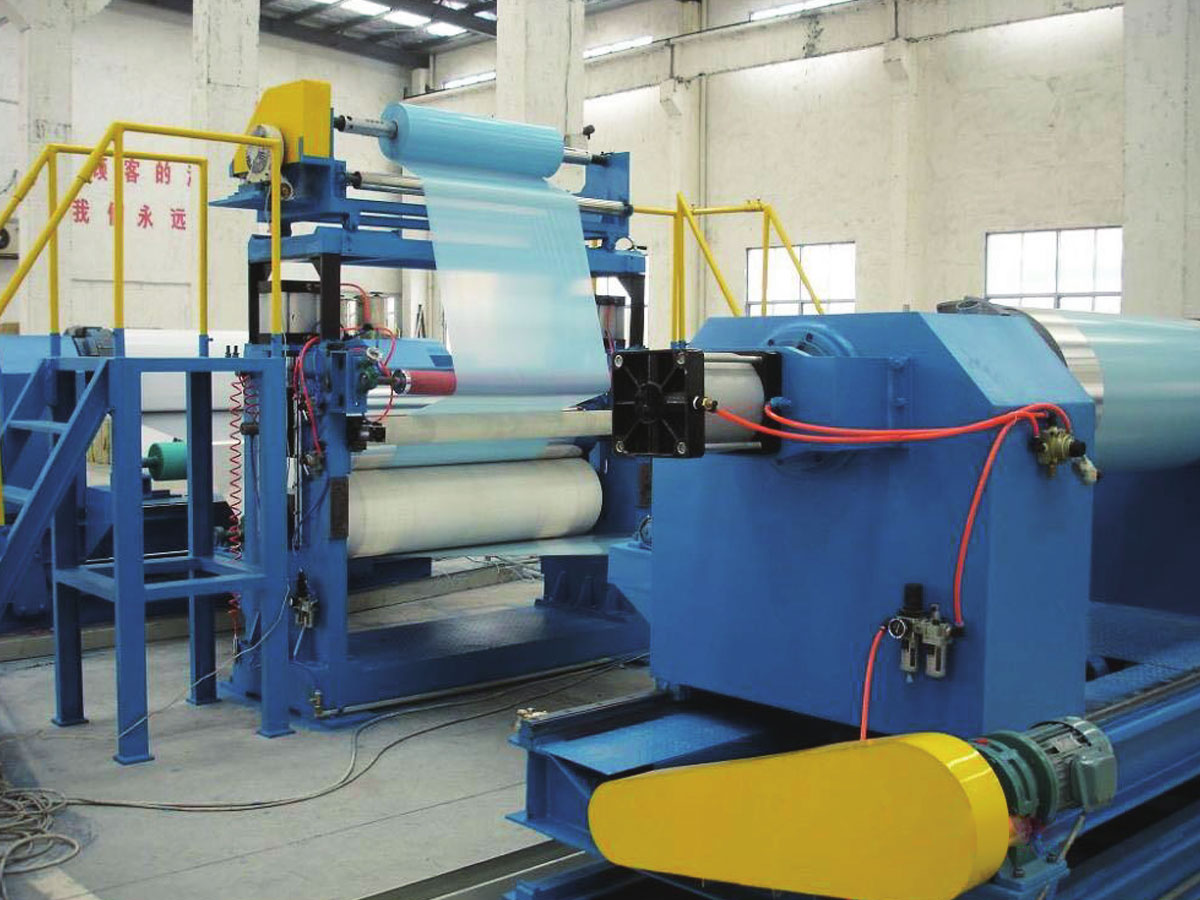
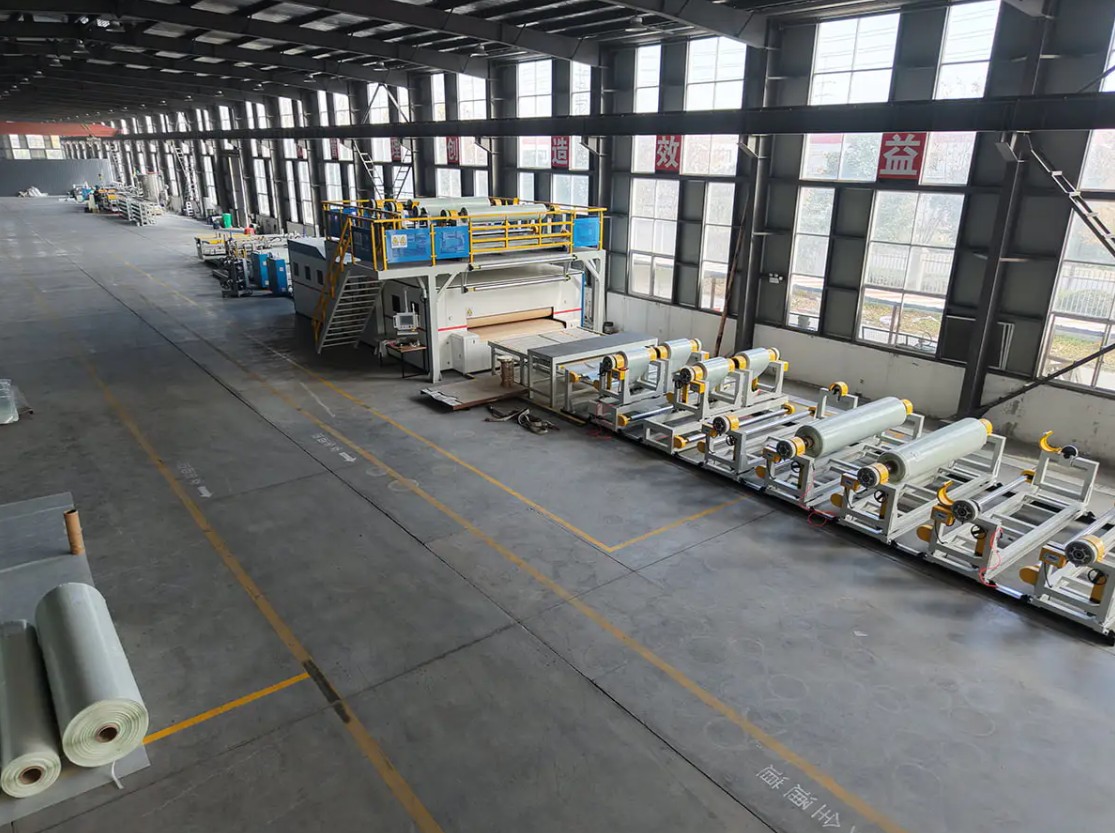
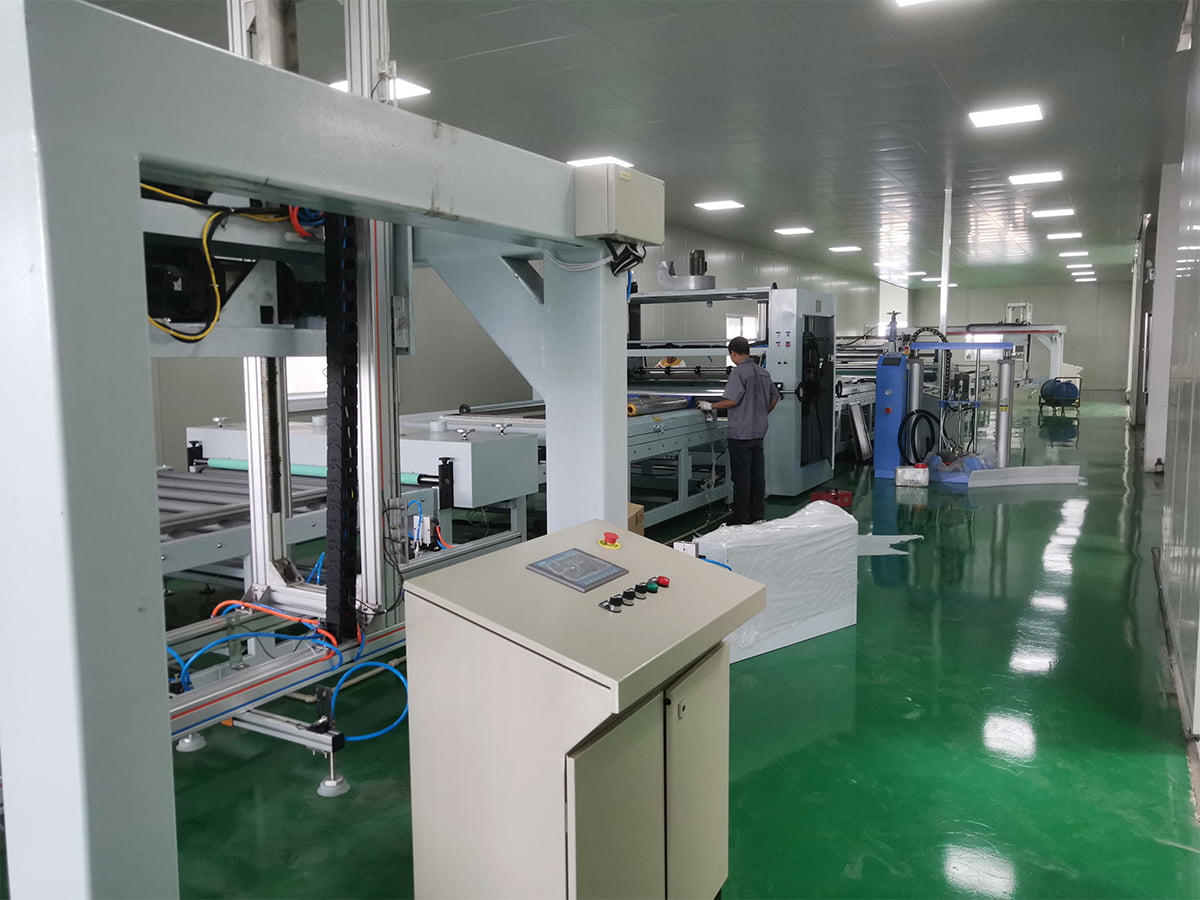 Linka na poťahovanie PUR a laminovanie filmu Pre odolnú lamináciu panelových fólií táto rada PUR používa lepidlo vytvrdzujúce vlhkosťou na lepenie dekoratívnych, ochranných alebo funkčných fólií na kov, plast, drevo alebo sklo. Zobraziť produkt →
V prípade jednoduchších konštrukcií môže špeciálna výrobná linka na laminovanie fólie spájať dve alebo viac fólií tepelným, adhezívnym alebo extrúznym povlakom. Výber závisí od typu lepidla, rýchlosti a šírky podkladu.
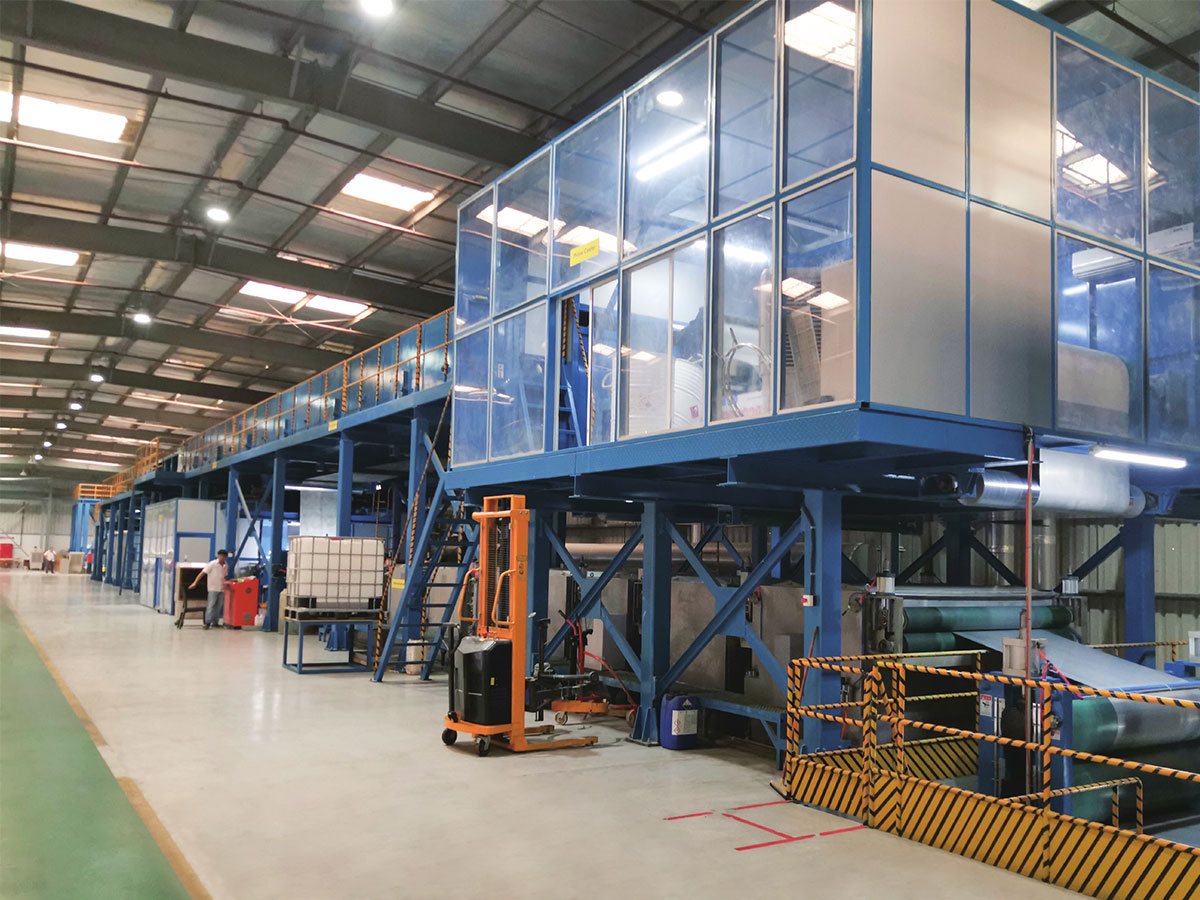
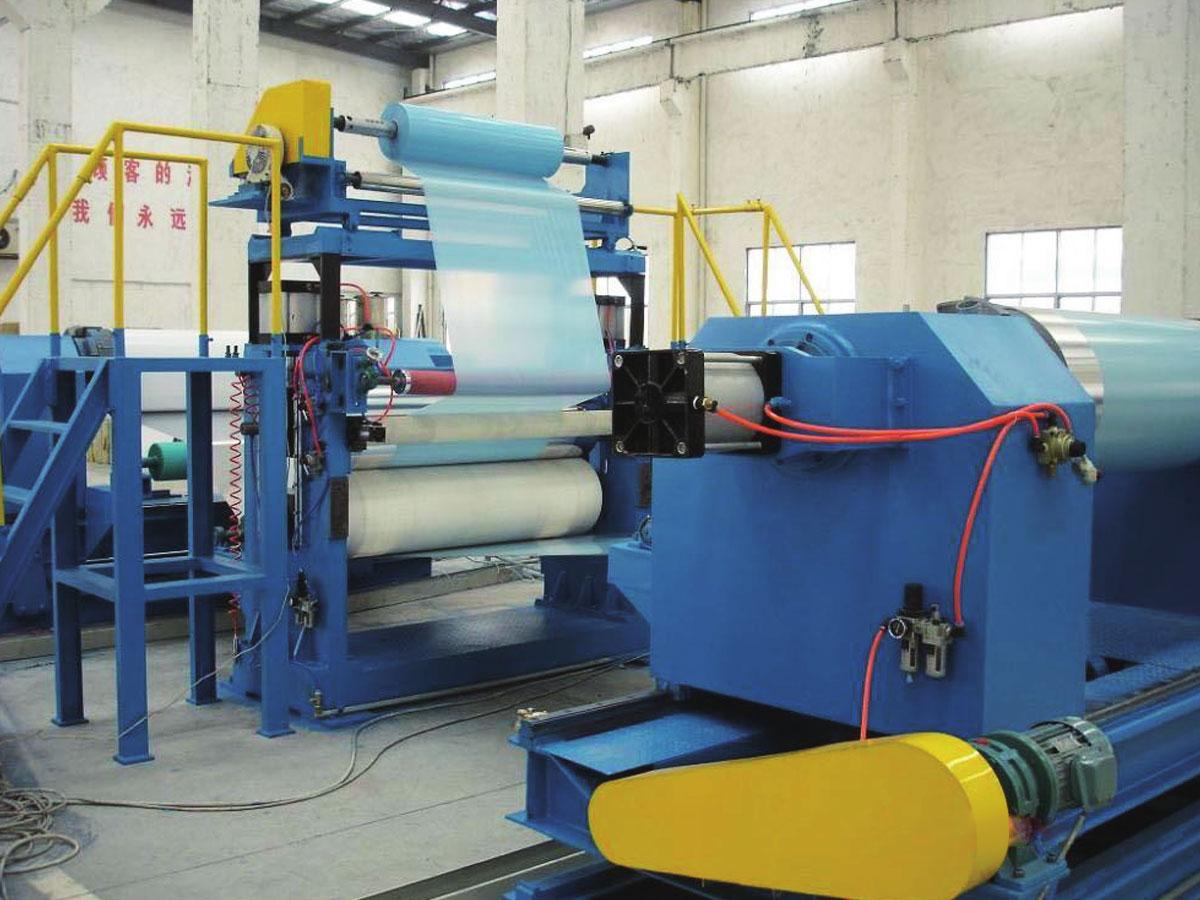 Výrobná linka na laminovanie fólií Pre jednoduchšie štruktúry ochranných fólií táto rada aplikuje PE, PET a funkčné fólie na kovové, sklenené, plastové a elektronické obrobky s precíznou kontrolou napätia a laminácie. Zobraziť produkt →
Tieto následné kroky sú kritické, pretože vyfukovaná fólia s vynikajúcimi ťahovými vlastnosťami môže stále zlyhať, ak je spoj laminácie slabý alebo lepidlo je nekompatibilné. Zosúladenie povrchovej energie filmu, chemického zloženia lepidla a napätia linky je súčasťou špecifikácie zariadenia.
Úvahy o kúpe fúkanej fólie a nadväzujúcich liniek
Pri hodnotení linky vyfukovanej fólie začnite so živicou, ktorú plánujete použiť, a vlastnosťami fólie, ktoré musíte dosiahnuť. Výstupný výkon, šírka filmu, počet vrstiev a rozsah hrúbky definujú základnú obálku zariadenia. Tu sú kľúčové otázky:
- Akú maximálnu a minimálnu hrúbku potrebujete a akú šírku?
- Budete mať vysoké hladiny LLDPE alebo mLLDPE? Tie vyžadujú rôzne konštrukcie skrutiek a chladiaci výkon.
- Potrebujete in-line povrchovú úpravu ako je korónová úprava pre tlač alebo lamináciu?
- Aká úroveň tolerancie hrúbky je prijateľná? Meranie v uzavretej slučke zvyšuje náklady, ale znižuje množstvo odpadu.
- Ako bude linka integrovaná s následným zariadením na lamináciu, tlač alebo výrobu tašiek?
Pri následnej laminácii zvážte typ lepidla, požiadavky na vytvrdzovanie a kontrolu napätia substrátu. Linka, ktorá dobre beží rýchlosťou 50 metrov za minútu, môže mať problémy s rýchlosťou 200 metrov za minútu, ak je časť sušenia alebo vytvrdzovania poddimenzovaná. Dostupnosť náhradných dielov a miestna servisná podpora tiež ovplyvňujú celkové náklady na vlastníctvo.
Ak váš produktový plán zahŕňa kompozitné panely, PVC lamináty alebo špeciálne fólie, dodávateľ so skúsenosťami s viacerými kompozitnými procesmi vám môže pomôcť vyhnúť sa izolovaným rozhodnutiam o zariadení. Napríklad spoločnosti, ktoré stavajú linky kovových kompozitných panelov a linky na laminovanie fólií, chápu, ako na seba pôsobí manipulácia so substrátom, napätie a história tepla.
Záver
Vyfukovaná fólia zostáva spoľahlivým a prispôsobivým procesom na výrobu plastových fólií so širokým rozsahom vlastností. Úspech závisí od pochopenia interakcie medzi živicou, dizajnom matrice, chladením a následnou konverziou. Zadaním správnej konfigurácie linky a ovládaním kritických premenných, ako je BUR a výška linky mrazu, môžete dosiahnuť konzistentnú kvalitu a znížiť množstvo odpadu. Keď si vaša aplikácia vyžaduje lamináciu, náter alebo kompozitné štruktúry, integrácia správneho nadväzujúceho zariadenia je rovnako dôležitá ako samotná linka vyfukovanej fólie. Partner so skúsenosťami s viacerými zloženými procesmi vám môže pomôcť vytvoriť tieto spojenia efektívne.