
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Päťvrstvová podlahová linka SPC, ktorá beží rýchlosťou päť až šesť metrov za minútu, môže stratiť polovičný posun výkonu na niečo také malé, ako je úlet hrúbky 0,1 mm. Operátor to vidí na hotovej palete, nie na matrici, a vtedy už extrudér vytlačil niekoľko stoviek metrov neštandardnej dosky. Rovnaký vzor sa objavuje na páskových linkách CFRT, linkách na poťahovanie PVC a PU kože a linkách na laminovanie kovových kompozitov. Stroj je schopný; proces jednoducho nie je dostatočne rýchlo opravený.
To je skutočný prípad automatizácie extrúznych strojov. Nejde o výmenu operátorov a ani o nákup najdrahšieho ovládača na trhu. Ide o zatváranie slučiek, ktoré rozhodujú o hrúbke, priľnavosti a kvalite povrchu, a o ich zatváranie dostatočne rýchlo, aby došlo ku korekcii skôr, ako dôjde k plytvaniu materiálom. Všetko nižšie vyplýva z tejto jedinej myšlienky.
Čo automatizácia vytláčacích strojov vlastne pokrýva
Na kompozitnej linke založenej na extrúzii je automatizácia skôr hromadou riadiacich slučiek než jednou funkciou. Linka môže byť dobre automatizovaná na jednom mieste a úplne manuálne dva metre po prúde, čo je dôvod, prečo dve továrne prevádzkujúce podobné zariadenia končia s veľmi rozdielnymi výnosmi. Najdôležitejšie sú tieto slučky:
- Podávanie a dávkovanie taveniny: gravimetrické alebo objemové dávkovanie živice, plniva a prísady, držané v úzkom páse, takže skrutka nikdy nemusí kompenzovať vyhladované hrdlo.
- Rýchlosť skrutky a tlak taveniny: tlak na vstupe matrice je číslo, ktoré odhaľuje, čo sa deje vo vnútri valca, a malo by riadiť rýchlosť skrutky, nie naopak.
- Teplota suda a matrice: zónová kontrola s dostatočným rozlíšením na udržanie stabilnej viskozity taveniny počas dlhého obdobia, vrátane nábehu a zmien materiálu.
- Kontrola meradla: meradlo hrúbky alebo plošnej hmotnosti, ktoré sa spätne vracia k nastaveniu okraja lisovnice, medzere medzi valcami alebo rýchlosti linky, takže korekcia je automatická a nie iniciovaná operátorom.
- Synchronizácia rýchlosti a napätia: vyťahovacie, laminovacie valce, embosovacie valce a navíjačky sledujú jednu hlavnú referenciu, takže pás nie je ani natiahnutý, ani uvoľnený.
- Navíjanie, orezávanie a kontrola hrán: navíjanie s konštantným napätím a automatické orezávanie hrán, vďaka ktorým je hotová rolka predajná.
Tieto slučky sú umiestnené na štyroch praktických úrovniach. Manuálne ovládanie sa spolieha na operátora, ktorý číta meradlá a otáča ručné kolesá. Riadenie receptov s otvorenou slučkou ukladá nastavenia pre každý produkt, ale nereaguje na posun. Uzavretá regulácia s manometrom alebo tlakovým senzorom sa koriguje sama. Úplný dohľad nad linkou pridáva zaznamenávanie údajov, alarmy a sledovateľnosť, čo je zvyčajne prvá vec, ktorú chce zákaznícky audit vidieť.
Kde sa automatizácia vráti ako prvá
Rozpočty na automatizáciu sú obmedzené, takže na poradí výdavkov záleží viac ako na súčte. Vo väčšine závodov na výrobu kompozitov, kontrola rozchodu a kontrola napätia splácajú svoje náklady rýchlejšie ako čokoľvek iné, pretože útočia na šrot a zníženie kvality, ktoré sú v súvahe viditeľné každý deň. Čas prechodu a spotreba energie sú zvyčajne až na druhom mieste.
| Riadiaca slučka | Manuálna prevádzka | Prevádzka s uzavretou slučkou | Hlavný finančný efekt |
|---|---|---|---|
| Hrúbka a plošná hmotnosť | Korekcia po zistení driftu | Nepretržitá korekcia zo signálu merača | Menej šrotu, menej downgrade, viac predajných metrov |
| Tlak taveniny a rýchlosť skrutky | Úpravy vyhovujúce výkyvom tlaku | Tlak udržiavaný ako riadená veličina | Stabilné rozmery, menej odmietnutí pri spustení |
| Napätie na webe | Viditeľné uvoľnenie alebo natiahnutie pri vyšších rýchlostiach | Napätie držané tanečníkom alebo spätnou väzbou snímača zaťaženia | Menej vrások, lepšia priľnavosť, menej prestávok |
| Teplotné zónovanie | Údaje sa posúvajú, keď sa menia okolité podmienky | PID riadenie každej zóny | Konzistentná povrchová úprava naprieč zmenami |
| Zmena receptúry | Ručne nastavené hodnoty, niekoľko skúšobných metrov | Uložené parametre sa vyvolajú v jednom kroku | Kratšie prestoje medzi triedami produktov |
Jednoduchý spôsob, ako určiť veľkosť výdavkov, je merať mieru šrotu a mieru zníženia kvality počas jedného mesiaca a potom odhadnúť, koľko z nich je spôsobené zmenami hrúbky, napätia alebo teploty. Automatizácia, ktorá odstráni polovicu tejto variácie, sa zvyčajne vráti do dvoch rokov na linke s dvoma alebo tromi zmenami.
Prispôsobenie úrovne automatizácie produktu, ktorý vyrábate
Rôzne extrúzne a laminovacie produkty dávajú prednosť rôznym slučkám. Riadiaci balík, ktorý je ideálny pre jeden materiál, môže byť predimenzovaný alebo jednoducho zameraný na nesprávnu premennú pre iný.
CFRT a termoplastické kompozitné linky
Na kontinuálnych termoplastických linkách vystužených vláknami na báze PET alebo PP musí extrudér plastifikovať polymér a impregnovať pramenec vlákien v jedinom prechode. Stabilita tlaku taveniny a teplota impregnácie rozhodujú o tom, či je páska úplne navlhčená, zatiaľ čo napätie rovingu rozhoduje o tom, či vlákno zostane tam, kde bolo umiestnené. Automatizácia je tu väčšinou o udržiavaní troch premenných stabilných v rovnakom čase, keď rýchlosť linky stúpa, a o ich zaznamenávaní, aby sa zákazníkovi zobrazilo okno procesu za dodaným kotúčom.
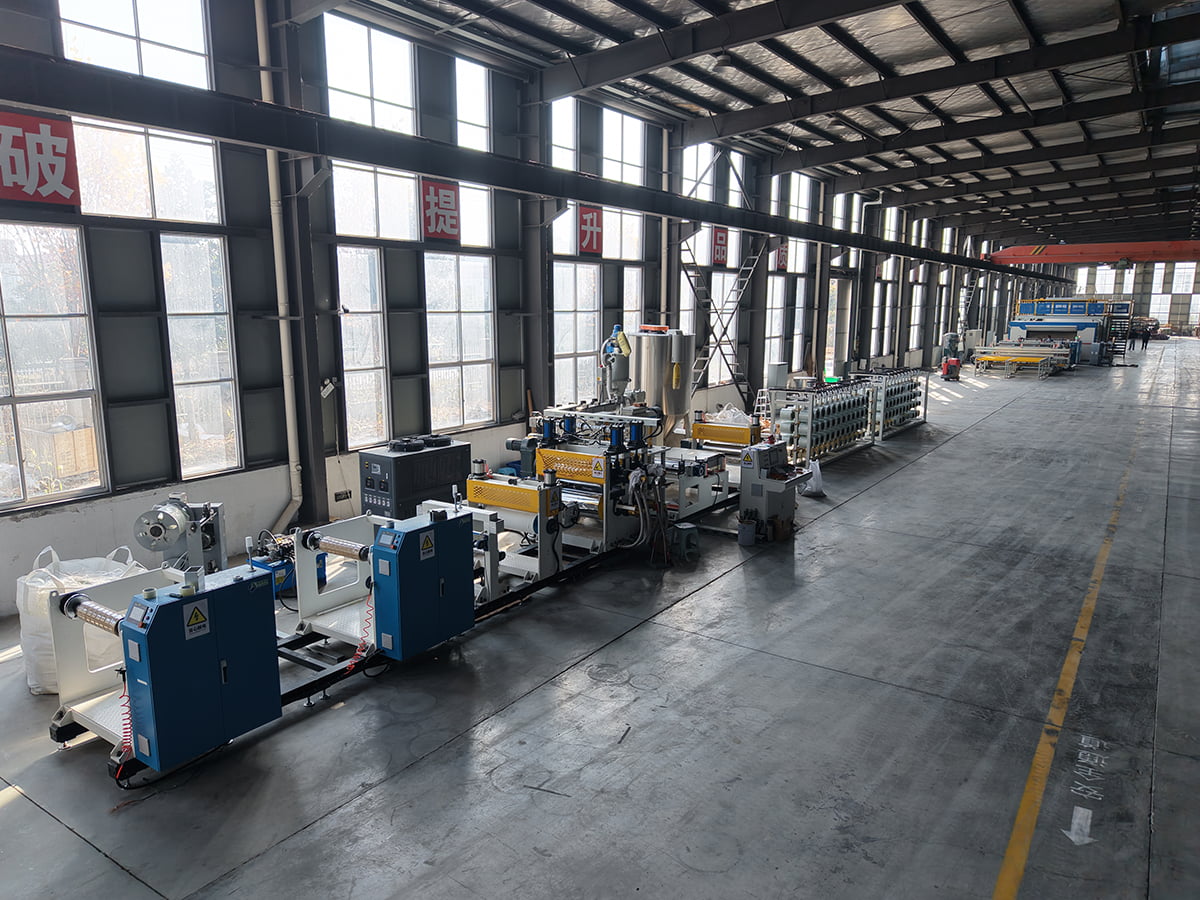 Linka na výrobu kompozitných materiálov PET/PP CFRT Prezrite si túto výrobnú linku OEM PET/PP CFRT pre kontinuálne vláknami vystužené termoplasty, kde stabilný tlak taveniny, teplota impregnácie a napätie rovingu podporujú konzistentný výstup pásky. Zobraziť produkt →
SPC podlahy a PVC laminátové linky
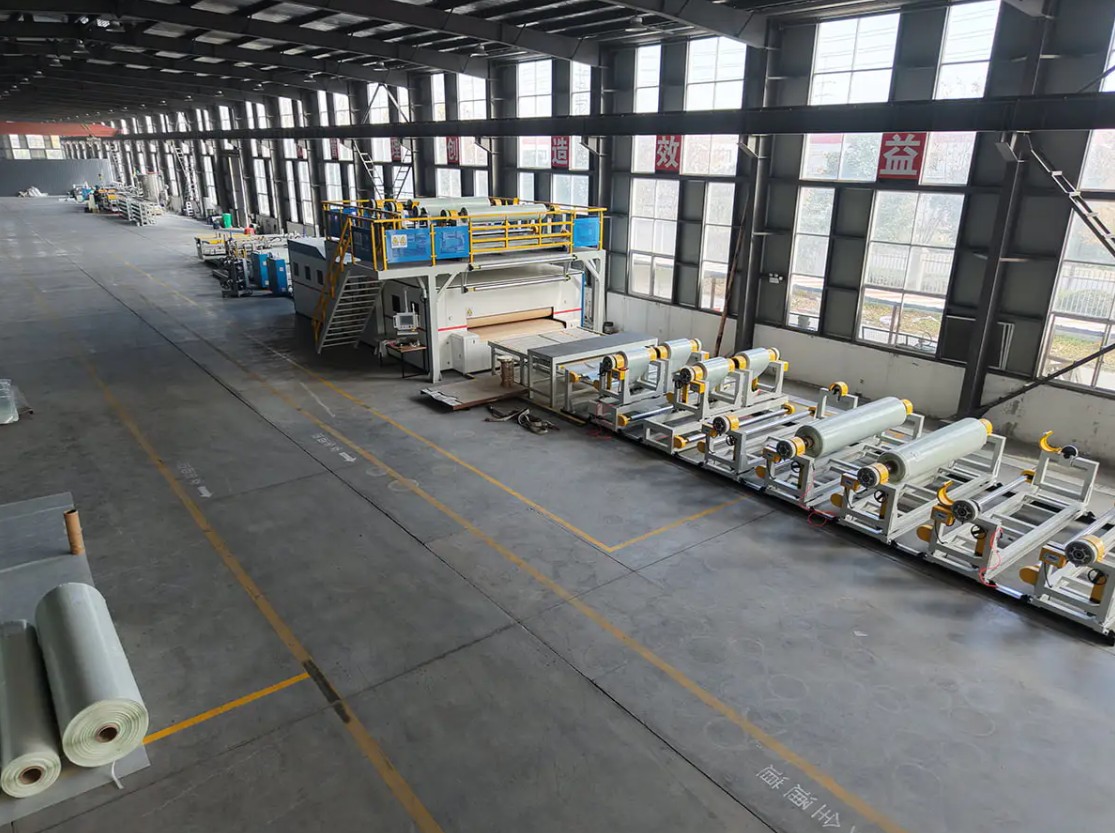
Výroba dosiek SPC kombinuje extrudér s kalandrom a laminovacou sekciou. Riadenie hrúbky začína pri matrici, ale končí pri medzere medzi valcami a tieto dve veci sa musia spolu zladiť. Zmeny hustoty, hĺbka razenia a teplota laminácie sú zvyčajnými zdrojmi sťažností kupujúcich podláh, takže užitočná automatizácia je typ, ktorý udržuje medzeru medzi rolami a teplotu laminátora pod kontrolou v uzavretej slučke namiesto na ručnom kolese. Kupujúci, ktorí plánujú novú linku, si môžu v tomto prehľade výrobnej linky na výrobu laminátových panelov z PVC prezrieť základnú postupnosť procesu predtým, ako sa dohodnú na rozsahu kontroly.
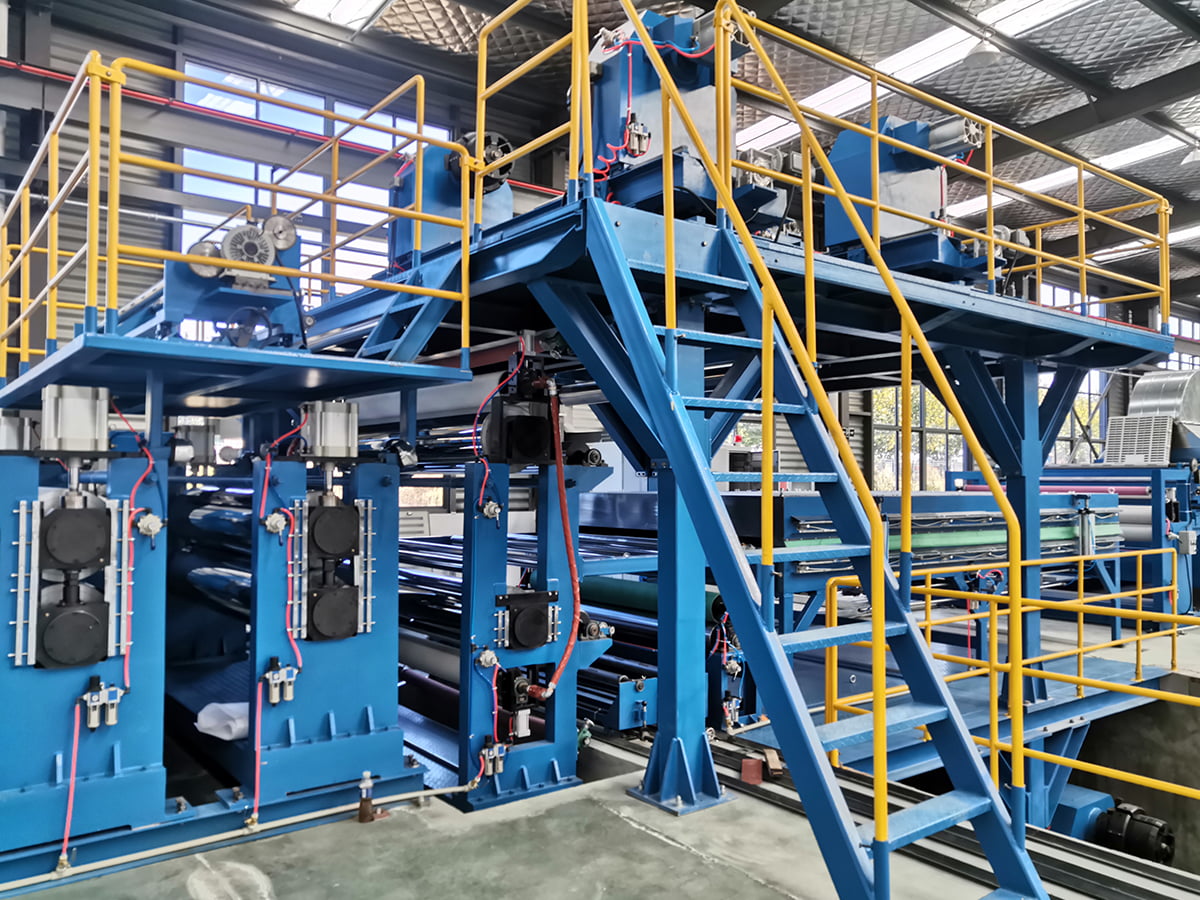
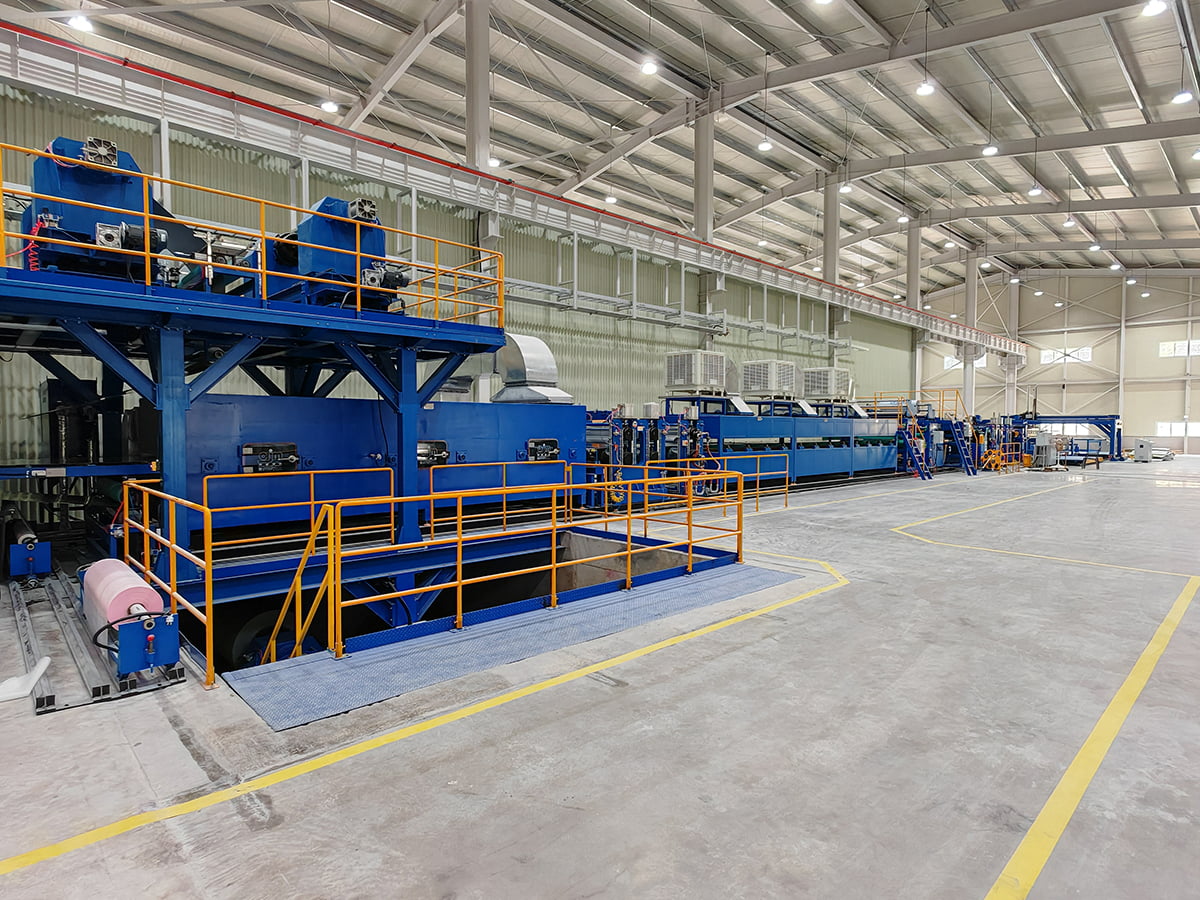
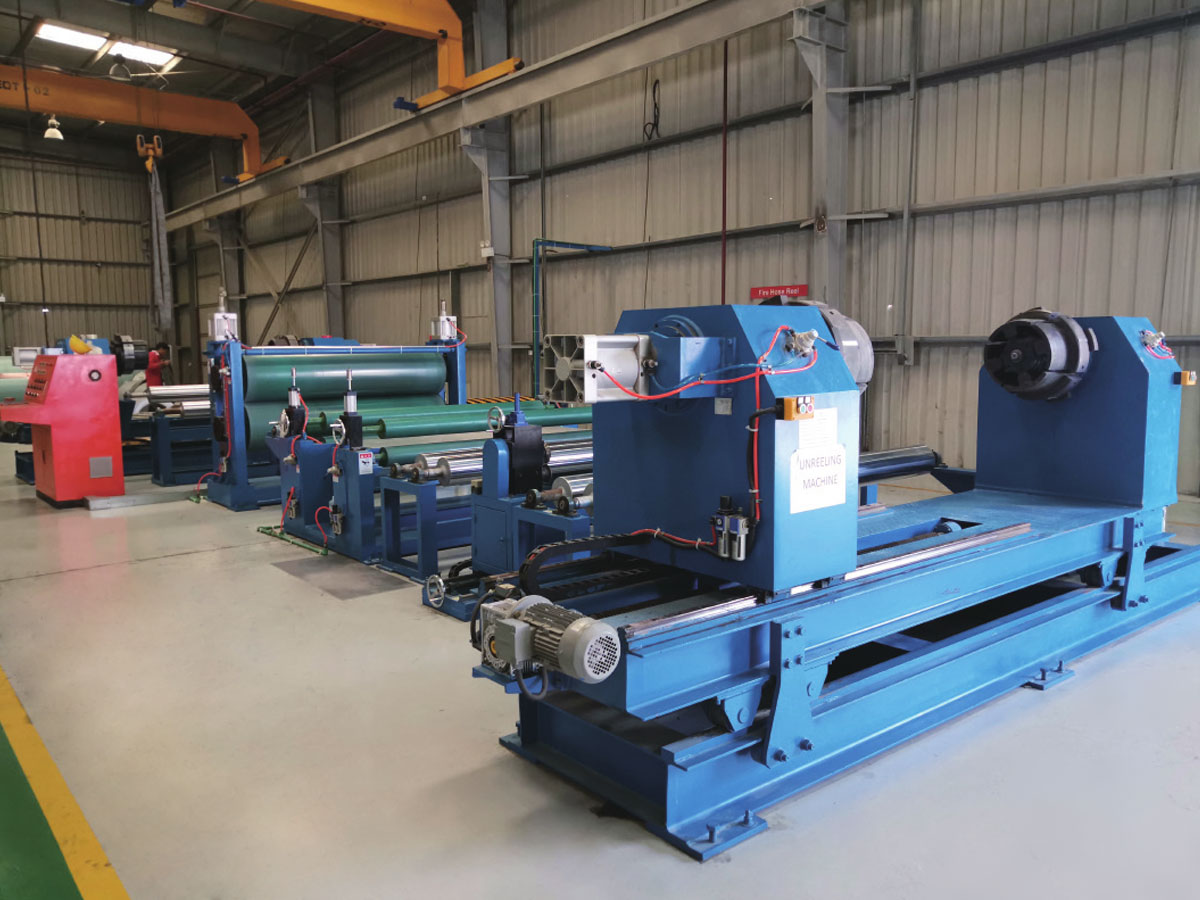
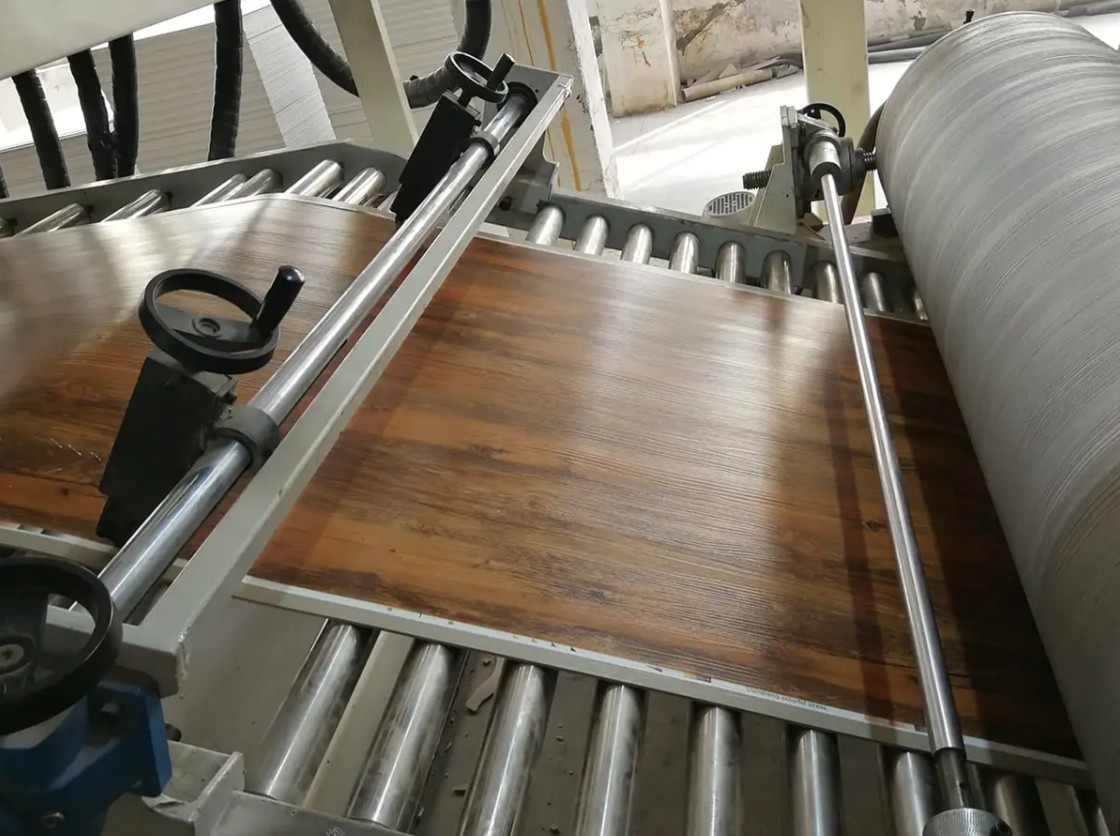
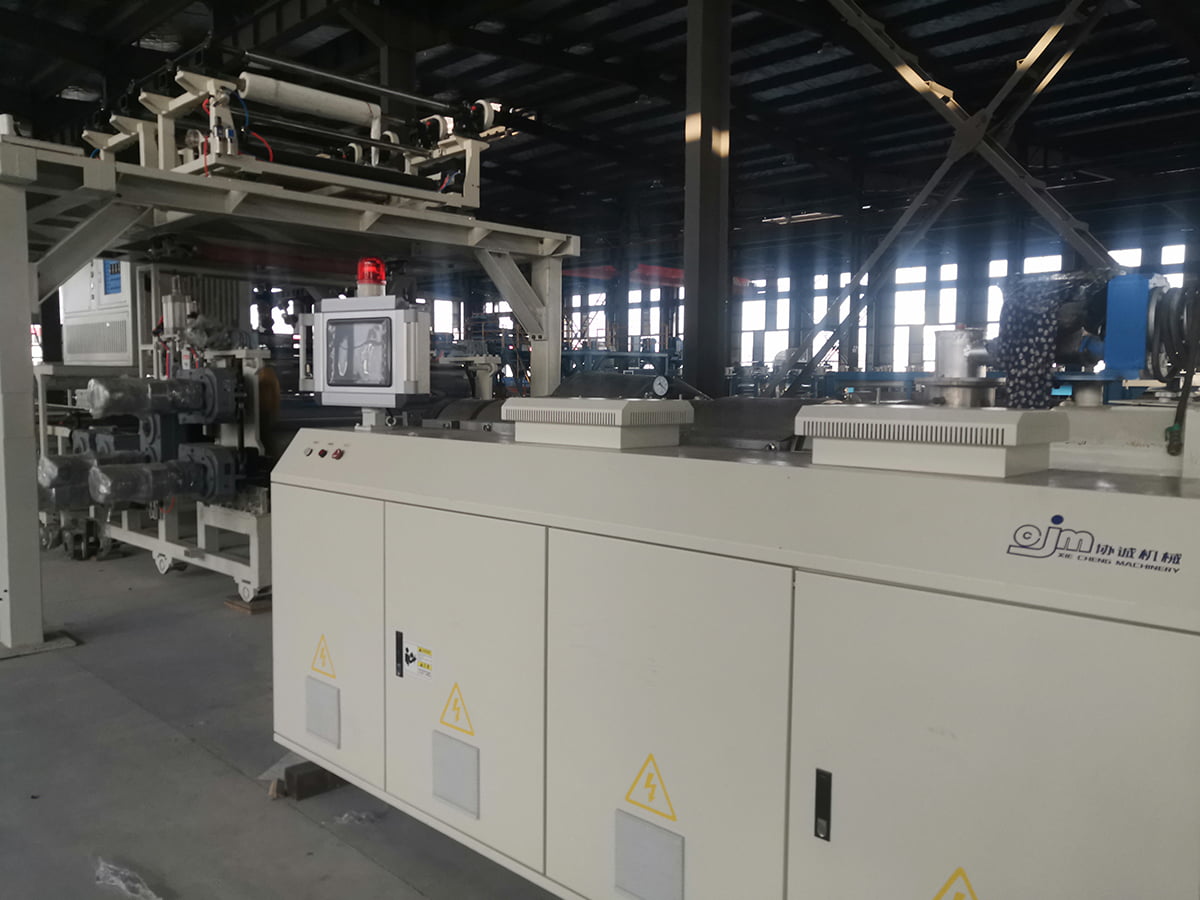 OEM výrobná linka PVC/WPC/SPC podláh Prezrite si túto OEM podlahovú radu SPC pre integrovanú extrúziu, kalandrovanie, laminovanie a razenie s presnosťou základnej hrúbky ±0,1 mm a riadením PLC/HMI. Zobraziť produkt →
Linky na poťahovanie PVC a PU kože
Nanášacie a embosovacie linky žijú alebo odumierajú podľa hmotnosti povlaku a teploty valca. Poťahovacia hlava, ktorá sa mení o niekoľko gramov na meter štvorcový, vytvára viditeľné rozdiely v odtieňoch po razení a uvoľnené napätie papiera, ktoré sa posúva, spôsobuje chybu v registri. Hmotnosť povlaku v uzavretej slučke, teplota raziaceho valca a viaczónová kontrola napätia sú tri položky, na ktorých sa oplatí trvať.
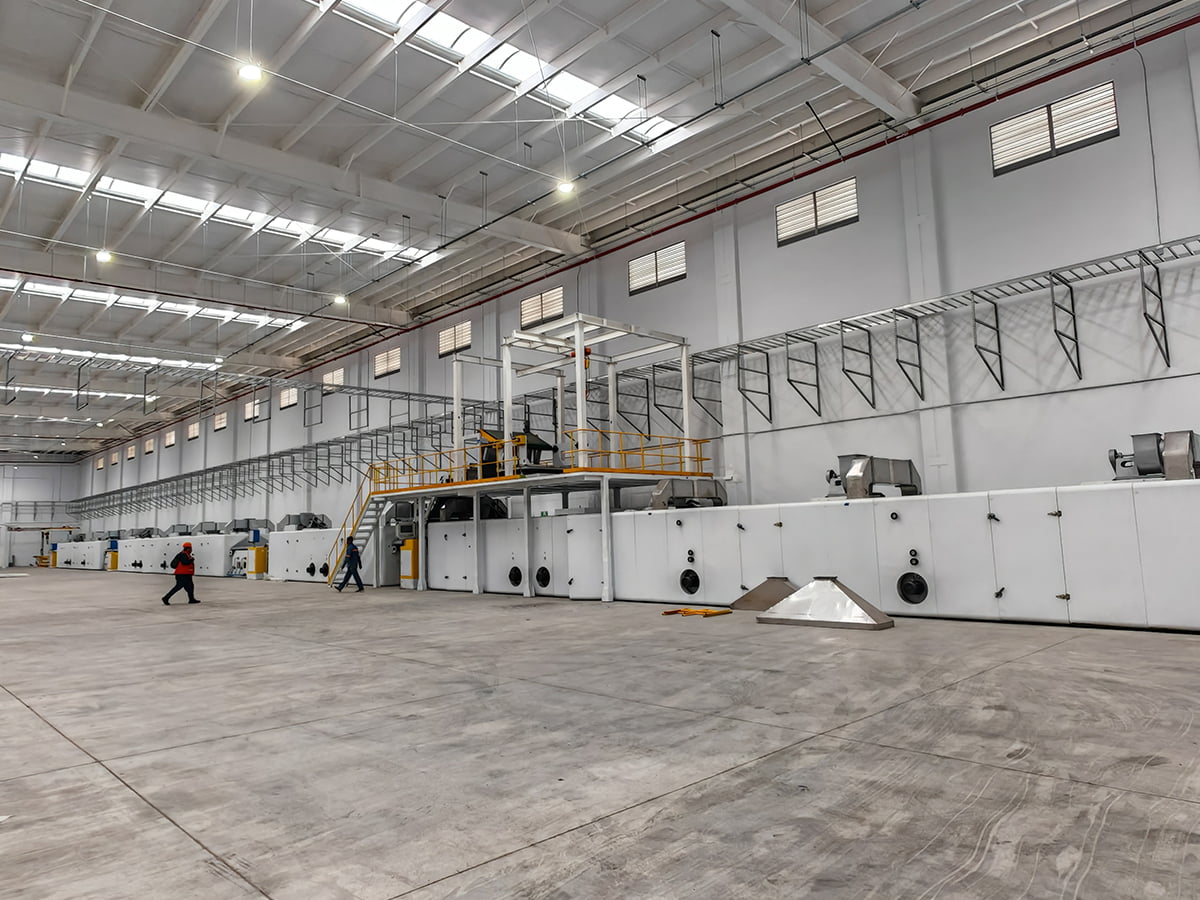 OEM linka na razenie a poťahovanie PVC/PU kože Pozrite si túto OEM PVC / PU koženú vrstvu a embosovaciu linku; hmotnosť povlaku, teplota raziaceho valca a viaczónová kontrola napätia sú kľúčové pre konzistentný výkon. Zobraziť produkt →
Kovový kompozitný panel a linky na poťahovanie cievok
Tieto linky sa skôr laminujú ako vytláčajú, ale architektúra riadenia je rovnaká: teplota laminovacieho kotúča, napätie lepiacej fólie, rýchlosť linky a synchronizácia vzletu. Pretože výstupom je často protipožiarny panel, na sledovateľnosti záleží rovnako ako na tolerancii. Zaznamenaný záznam teploty, rýchlosti a napätia na cievku je často rozdielom medzi úspešným a neúspešným zákazníckym auditom.
Čo napísať do kúpnej zmluvy
Väčšina sporov o automatizáciu pochádza zo špecifikácie, ktorá menovala značku ovládača a nič iné. Tieto položky sa oplatí definovať písomne pred zadaním objednávky:
- Riadené veličiny a snímače: ktoré slučky sú uzavreté, s akým typom snímača, rozsah a presnosť.
- Tolerancie prijateľnosti: hrúbka, hmotnosť povlaku alebo napínací pás, ktorý musí vlasec držať počas svedka, pri uvedenej rýchlosti a materiáli.
- Ukážkový materiál a trvanie: koľko metrov, koľko hodín, s akou sekvenciou spustenia a výmeny.
- Správa receptov: koľko produktov je možné uložiť, kto môže upravovať parametre a či sa zaznamenávajú zmeny.
- Dátový výstup: formát výrobných záznamov a či je možné ich exportovať na zákaznícky audit.
- Otvorenosť ovládača: či je odovzdaný program, HMI obrazovky a zoznam náhradných dielov a či je povolená integrácia tretích strán.
- Vzdialený prístup a servisné podmienky vrátane časov odozvy a náhradných dielov dodávaných s linkou.
Integračné chyby, ktoré stoja mesiace
- Automatizácia extrudéra, ale ponechanie manuálneho odťahu, takže uzavretá slučka bojuje s nekontrolovanou sekciou po prúde.
- Dimenzovanie meradla pre počiatočný rozsah namiesto prevádzkového rozsahu, čo obmedzuje rozlíšenie presne vtedy, keď je potrebné.
- Ignorovanie mechanického stavu: opotrebovaná skrutka alebo uvoľnená hnacia reťaz sa nedá opraviť pomocou lepšieho softvéru.
- Výber ovládača, ktorý tím miestnej údržby nemôže obsluhovať, alebo akceptovanie uzamknutého programu bez dokumentácie.
- Uvedenie do prevádzky len na jednej triede produktu a potom zistenie, že ďalšia trieda potrebuje kontrolný rozsah, ktorý senzory nedokážu pokryť.
Automatizácia nekončí v riadiacej skrini
Bez ohľadu na riadiaci balík, linka zostáva produktívna len vtedy, ak mechanická stránka, náhradné diely a procesné znalosti zostanú k dispozícii, čo je miesto, kde na výbere dodávateľa záleží rovnako ako na hardvéri. Inteligentné zariadenie JiangSu XieCheng vyrába kompozitné a náterové linky zo svojej základne v zóne hospodárskeho rozvoja Jinhu, Huai'an, Jiangsu. Jeho sortiment siaha od zariadení na kovové kompozitné panely A2 a B1 a liniek na nanášanie kovových cievok až po linky CFRT, SPC podláh a PVC/PU kože, plus neštandardné vybavenie pre procesy, ktoré štandardné stroje nedokážu pokryť. Skupina, ktorá za ňou stojí, prevádzkuje provinčné výskumné centrum inžinierskych technológií pre ohňovzdorné hliníkové kompozitné panely triedy A2 a ich výrobné zariadenia a jej výrobná linka na výrobu hliníkových kompozitných panelov A2 bola uznaná ako prvý súbor hlavných zariadení na úrovni provincií. Spoločnosť tiež dodáva ohňovzdorné cievky s jadrom A2, hliníkové cievky s povlakom a polymérové lepiace fólie, čo je dôležité, keď nová linka potrebuje vhodné suroviny namiesto hľadania metódou pokus-omyl.
Po dodaní je podpora rozdelená medzi vzdialenú diagnostiku, servis na mieste a dodávku náhradných dielov. Pred špecifikáciou linky sa oplatí poslať špecifikáciu produktu, cieľovú rýchlosť a požadované tolerančné pásmo dodávateľovi zariadenia a požiadať o rozsah kontroly, ktorý im zodpovedá, pretože táto konverzácia zvyčajne odhalí viac ako ktorákoľvek brožúra. Môžete to spustiť prostredníctvom našej kontaktnej stránky.