Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Pojem "kompozity 3A" sa objavuje v mnohých kontextoch. Architektom a staviteľom pripomína spoločnosť, ktorá stojí za niektorými z najpoužívanejších značiek hliníkových kompozitných panelov na svete. Pre výrobcu však tento názov vyvoláva praktickejšiu otázku: čo je potrebné na výrobu kompozitných panelov, ktoré spĺňajú rovnaké horľavé hodnoty, tolerancie rovinnosti a kvalitu povrchu, vďaka ktorým sú kompozity 3A referenčným bodom fasádneho inžinierstva? Odpoveď spočíva menej v samotnej materiálovej vede a viac v kontinuálnej výrobnej technológii, ktorá premieňa hliníkové cievky a ohňovzdorné materiály jadra na hotový lepený panel. Výber správnej výrobnej linky kompozitných panelov kde je táto otázka zodpovedaná v praxi.
Význam 3A kompozitov vo výrobe panelov
Pred diskusiou o výrobe pomáha definovať benchmark. Kompozity 3A ako skupina produktov zahŕňajú hliníkové kompozitné panely s polyetylénovými, nehorľavými a minerálmi plnenými jadrami A2; tuhé penové a balzové jadrové materiály pre sendvičové konštrukcie; a tlačiteľné hárky používané pri označovaní a grafickom zobrazovaní. Pre každého, kto vyrába panely komerčne, je najdôležitejší z nich protipožiarny hliníkový kompozitný panel. Výkon takéhoto panelu je daný tromi premennými: obsahom minerálov v jadre, adhéznou silou medzi hliníkovými plášťami a jadrom a toleranciou hrúbky po dĺžke panelu. O všetkých troch premenných rozhoduje výrobná linka, nie samotné suroviny.
Tento graf porovnáva podiel minerálneho plniva v troch bežných typoch jadra. Štandardné polyetylénové jadro obsahuje približne 30 percent minerálneho plniva, čo mu dodáva nízku hmotnosť a dobrú tvarovateľnosť, ale zlé správanie pri požiari. Nehorľavé jadro B1 zvyšuje podiel minerálov na približne 65 percent použitím hydroxidu hlinitého a iných nehorľavých plnív. Jadro A2 musí obsahovať najmenej 90 percent minerálov, aby prešlo testom nehorľavosti definovaným európskymi triedami požiarnej bezpečnosti. V praxi je cieľom mnohých výrobcov panelov jadro s 92-percentným obsahom minerálov, ako je tu uvedené. Skok zo 65 na 92 percent mení nielen chémiu, ale aj spôsob, akým materiál jadra prúdi, stláča a spája v rámci kontinuálnej výrobnej linky. To je dôvod, prečo linka s podporou A2 nemôže byť jednoducho tá istá linka B1 s rôznym materiálom; Konštrukcia stroja, profil ohrevu a tlak valcov musia byť prispôsobené.
Hodnotenie požiarnosti A2: Nová základná línia
Klasifikácia A2 je dôležitá, pretože fasády výškových budov a verejné budovy v Európe, na Strednom východe a čoraz častejšie aj v Ázii teraz špecifikujú panely s hodnotením A2. Jadro musí obsahovať minimálne 90 percent minerálneho materiálu a obmedzené organické zložky, takže panel neprispieva k požiaru. Tento trend má praktické dôsledky na nákup vybavenia. Výrobca, ktorý si kúpi linku schopnú produkovať iba jadrá PE alebo B1, bude vylúčený z najrýchlejšie rastúceho segmentu trhu kompozitných panelov. Každý väčší projekt fasády predbežne kvalifikuje panel požiadavkou o osvedčenie o požiarnej skúške. Ak vaša výrobná linka nedokáže dodať materiál A2 s konzistentným obsahom minerálov, žiadny certifikát nepomôže.
O čom vlastne rozhoduje výrobná linka
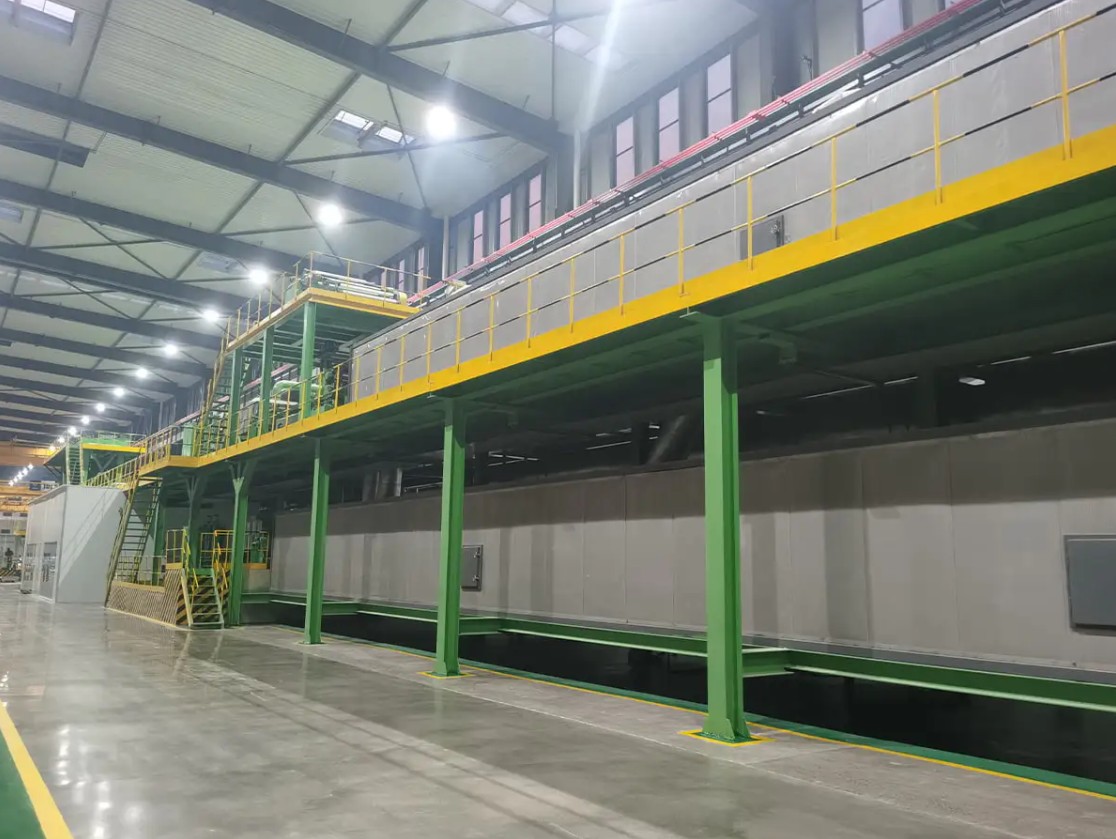
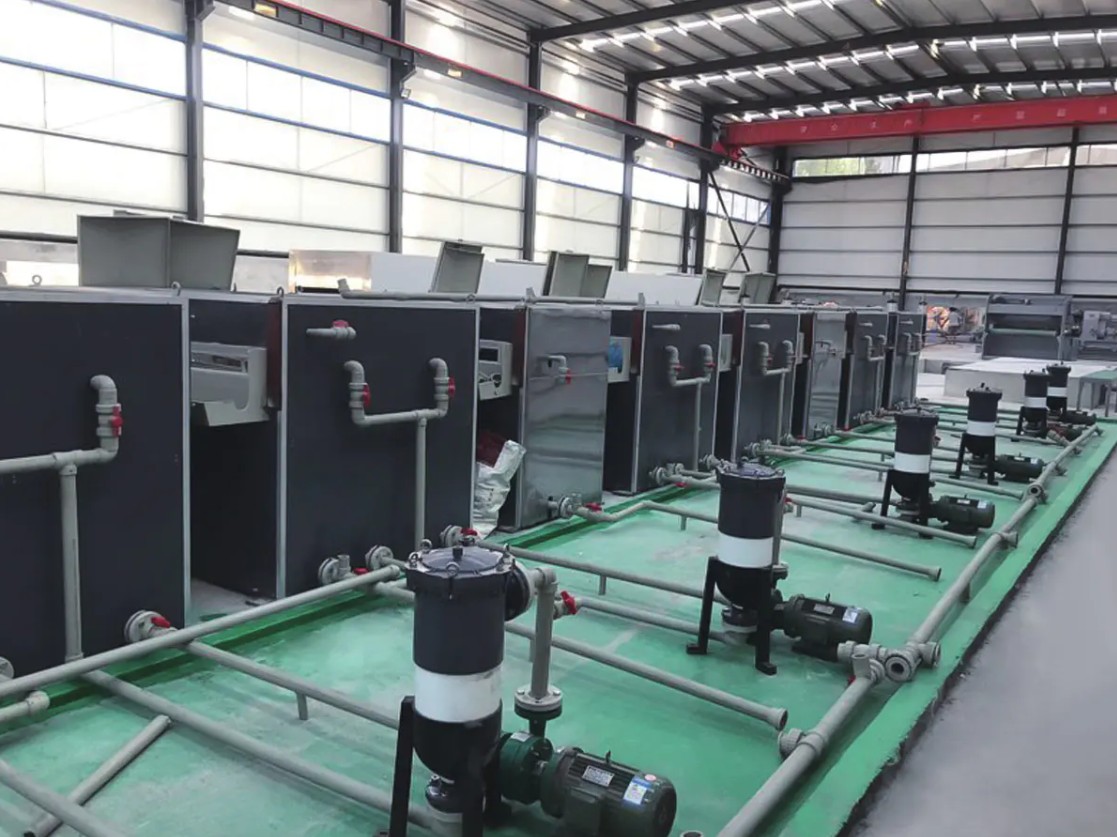
Kontinuálna linka na výrobu kovových kompozitných panelov je rad akumulátorov, vykurovacích tunelov, valcovacích laminovacích staníc, pásových lisov, chladiacich sekcií a strihacích alebo prevíjacích staníc. Každá stanica prispieva ku konečnej kvalite panelu. Vrstva jadra sa najskôr zloží zo živice, plnív a prísad a vytlačí sa v kontrolovanej hrúbke. Hliníková cievka je vyčistená a vopred upravená, aby sa lepidlo mohlo chemicky spojiť s vrstvou oxidu. Potom zostava vstupuje do pásového lisu, kde teplo aktivuje lepidlo a tlak spája vrstvy dohromady bez zachytenia vzduchu. Ak tlak nie je rovnomerný po celej šírke, panel vyvinie okrajovú vlnitosť alebo vankúšový efekt, ktorý poruší toleranciu rovinnosti na pracovisku. Ak sú vzduchové bubliny zachytené, panel sa môže z výroby javiť ako plochý, ale pri vystavení teplu na fasáde môže praskať. Všetky tieto riziká rieši vo fáze výberu zariadenia, nie operátor panelu.
Čiarový graf ukazuje podiel hliníkových kompozitných panelov s hodnotením A2 na globálnom trhu AKT od roku 2020 do roku 2026. Trendová línia začína na úrovni 28 percent v roku 2020 a každým rokom stúpa, pričom v roku 2026 dosiahne odhadom 67 percent. Tento rast je spôsobený sprísňovaním stavebných predpisov v sektoroch citlivých na požiar. V roku 2022 niekoľko európskych miest zvýšilo minimálnu požiarnu triedu pre fasádne materiály na budovách nad určitú výšku. V roku 2024 nasledovali krajiny v oblasti Perzského zálivu s podobnými požiadavkami. Výsledkom je jasný signál pre výrobcov panelov: kapacita na výrobu formátu A2 už nie je voliteľná. Dodávatelia, ktorí prešli na linky s podporou formátu A2 pred rokom 2024, už získali späť časť svojich investícií, zatiaľ čo tí, ktorí počkajú, budú čeliť preplnenému trhu a nižším maržiam.
Ďalším faktorom, ktorý ovplyvňuje kvalitu povrchu panela, je zdroj predfarbenej hliníkovej cievky. Výrobcovia panelov, ktorí si dodávajú povrchovú úpravu zvitkov, môžu presne zosúladiť farby, skrátiť dodacie lehoty a získať dodatočnú maržu z predaja predfarbených zvitkov.
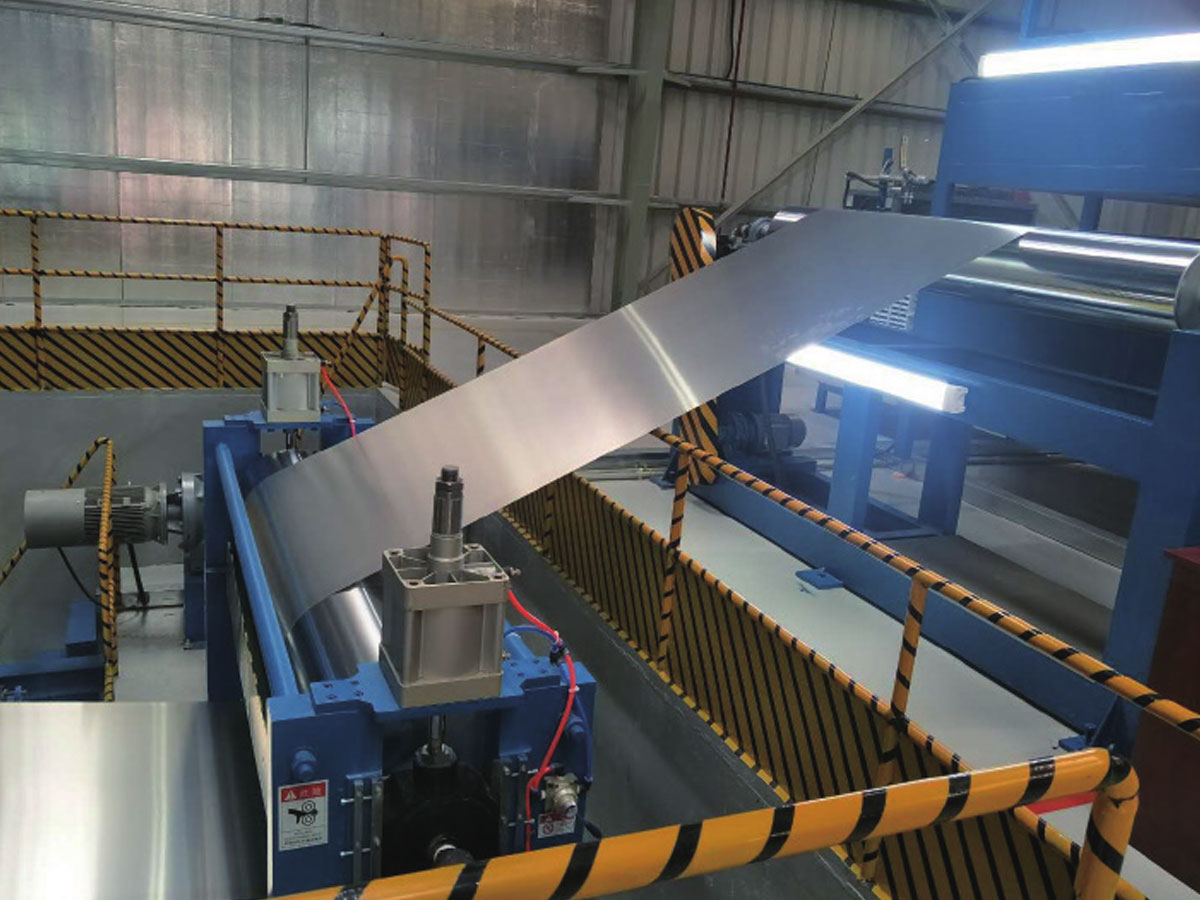 Farebná lakovacia linka pre vopred natretú hliníkovú cievku Táto linka integruje predúpravu, automatické striekanie a vytvrdzovanie na výrobu odolných potiahnutých zvitkov. Podporuje vlastnú povrchovú úpravu cievok, čo umožňuje presné prispôsobenie farieb a kratšie dodacie lehoty pre výrobcov panelov. Zobraziť produkt →
Porovnanie konfigurácií troch riadkov
Na trhu dominujú tri bežné konfigurácie. Výber závisí od stratégie požiarnej odolnosti, cieľového výstupného objemu a rozsahu produktov, ktoré chce výrobca ponúkať.
| Konfigurácia linky | Max požiarna trieda | Denný výstup | Čas zmeny jadra | Relatívna investícia |
|---|---|---|---|---|
| Obojsmerná linka A2/B1 | A2 | 3000 panelov | 40 min | Vysoká |
| Cievka A2 | A2 | 4 800 panelov | 90 min | Veľmi vysoká |
| Linka PE/B1 FR | B1 | 3 600 panelov | 10 min | Stredná |
Prvou je linka na výrobu obojsmerných kovových kompozitných panelov A2/B1. Umožňuje výrobcovi striedať produkty A2 a B1 prepínaním jadrového krmiva a úpravou procesných teplôt. Toto je preferovaná konfigurácia pre výrobcov, ktorí slúžia ako na trhu s fasádami, tak na trhu s interiérovými dekoráciami, pretože udržiava zariadenie obsadené, aj keď je dopyt po A2 nízky.
 A2/B1 Dvojúčelová linka na výrobu kovových kompozitných panelov Táto linka prepína medzi ohňovzdornými jadrami A2 a PE/B1 na jednej platforme a slúži na fasády aj interiéry. Zlepšuje využitie zariadení a návratnosť investícií pre výrobcov, ktorí potrebujú flexibilitu. Zobraziť produkt →
Druhou je linka na výrobu zvitkov A2, ktorá vyrába kompozitný materiál A2 vo forme kontinuálnych zvitkov. Táto architektúra zvyčajne beží pri vyššej rýchlosti a nižších nákladoch na prácu na meter štvorcový, pretože lepenie a chladenie sa vykonáva v jednom kontinuálnom prechode. Formát zvitkov tiež umožňuje následné procesy, ako je rezanie a zaslepovanie, aby prebiehali bez manipulácie s panelom, takže celkové výrobné náklady na hotový panel sú často najnižšie z týchto troch.
 Linka na výrobu cievok A2 pre kontinuálnu výrobu AKT Táto kontinuálna zvitková linka vyrába kompozitný materiál A2 vyššou rýchlosťou a nižšími mzdovými nákladmi na meter štvorcový. Umožňuje následné rezanie a rezanie bez manipulácie s panelom, čo často prináša najnižšie celkové výrobné náklady. Zobraziť produkt →
Tretím je PE alebo B1 FR ACP kompozitný vlasec. Zvláda štandardné PE jadrá a jadrá spomaľujúce horenie, ale nedokáže vyrobiť materiál A2. Jeho úloha na trhu sa postupne zmenšuje so sprísňovaním stavebných predpisov, no zostáva užitočným vstupným bodom pre výrobcov zameraných na interiérové panely, značenie a dekoratívne obklady, kde sú požiarne požiadavky menej prísne.
Stĺpcový graf porovnáva denný výstup panela pre tri konfigurácie riadkov. Obojsmerná linka A2/B1 produkuje približne 3 000 štandardných panelov za deň pri prevádzke v režime A2, zatiaľ čo cievková linka A2 dosahuje približne 4 800 panelov za deň vďaka nepretržitej prevádzke z kotúča na kotúč. Rad PE/B1 FR sa nachádza medzi tým s 3 600 panelmi za deň, pretože jeho jednoduchší proces umožňuje rýchlejšiu výmenu valcov, ale má nižšie tepelné zaťaženie. Tieto čísla predstavujú rádové hodnoty pre typickú 300 metrov dlhú panelovú líniu; skutočný výkon závisí od hrúbky panelu, hustoty jadra a stupňa automatizácie. Pre investora je dôležité, že cievková linka A2, hoci je drahšia, poskytuje približne o 60 percent vyšší výkon za deň ako linka základnej úrovne. Kapitálové náklady na panel majú preto tendenciu byť nižšie pre cievkové vedenie, aj keď nákupná cena je vyššia.
Ako hodnotiť dodávateľa výrobnej linky
Keď porovnávate dodávateľov, mali by ste sa pozerať nad rámec základnej ceny a venovať pozornosť štyrom oblastiam. Tieto oblasti určujú, či bude zariadenie fungovať na inzerovanú kapacitu a či panely prejdú požadovanými požiarnymi testami.
- Presnosť dávkovania jadra a miešania. Jadro A2 potrebuje podiel minerálneho plniva nad 90 percent. Opýtajte sa, aké vážiace podávače a kontinuálne miešačky linka používa a ako často sú kalibrované.
- Regulácia teploty laminovania. Lepidlo medzi hliníkom a jadrom sa aktivuje v úzkom teplotnom okne. Ak linka používa iba ohrev zapnutý/vypnutý, pevnosť spoja sa bude meniť pozdĺž dĺžky panelu.
- Systém napínania a sledovania webu. Keď sa naraz odvinú dve hliníkové cievky, šnúra potrebuje kontrolu napätia v rozmedzí 1 percenta, aby sa predišlo pokrčeniu a skĺznutiu.
- Štruktúra po predaji. Kontinuálna výrobná linka je vysokohodnotný majetok, ktorý beží v troch zmenách. Dodávateľ by mal mať zdokumentovanú servisnú sieť, inventár náhradných dielov a možnosť diaľkovej diagnostiky.
Radarová tabuľka porovnáva tri konfigurácie riadkov v piatich dimenziách: schopnosť požiarnej odolnosti, výrobný výkon, flexibilita materiálu, kapitálové náklady a prevádzkové náklady. Rad cievok A2 dosahuje najvyšší výkon a schopnosť požiarnej odolnosti, ale prináša najvyššie investičné náklady a najnižšiu flexibilitu pre rýchle zmeny medzi typmi produktov. Obojsmerná linka A2/B1 ponúka rovnomernú rovnováhu medzi požiarnou odolnosťou a flexibilitou, hoci výstup je o niečo nižší ako pri špecializovanej cievkovej linke. Rad PE/B1 FR zostáva atraktívny z hľadiska kapitálových a prevádzkových nákladov, ale jeho nízka požiarna odolnosť ho diskvalifikuje v stavebných projektoch s prísnymi požiarnymi požiadavkami. Pre väčšinu výrobcov plánujúcich novú kapacitu je obojsmerná linka A2/B1 najracionálnejším východiskovým bodom, pretože poskytuje kapacitu A2 bez vylúčenia trhu B1. Výrobcovia, ktorí už majú vyspelú zákaznícku základňu B1 a chcú sa rozšíriť, môžu považovať rad cievok A2 za lepšiu cestu upgradu.
Zrátané a podčiarknuté
„3A kompozity“ nie sú len názvom značky; je to skratka pre úroveň kvality a požiarnej bezpečnosti, ktorú trh očakáva od hliníkových kompozitných panelov. Výber správnej výrobnej linky je spôsob, akým výrobca pretaví toto očakávanie do komerčného produktu. Začnite so stratégiou požiarnej odolnosti, potom nechajte, aby o architektúre rozhodovali požiadavky na výstup, dostupnosť surovín a podlahová plocha. Porozprávajte sa s výrobcom linky, ktorý už dodal zariadenie s podporou formátu A2, a vyžiadajte si referencie vo vašej oblasti použitia. Keďže dopyt po A2 v roku 2026 stále rastie, oddialenie rozhodnutia znamená výrobu panelov, ktoré budú zamietnuté presne z projektov, ktoré platia najlepšie marže. Ak chcete porovnať svoje možnosti s konkrétnym sortimentom produktov, kontaktujte priamo výrobcu a prediskutujte svoje zamýšľané základné materiály a ročnú produkciu.