
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Zvitok hliníka natretý po rezaní a tvarovaní takmer vždy stojí viac na meter štvorcový ako ten istý zvitok natretý, kým je stále zvitok na súvislej linke. Táto ekonomická skutočnosť vysvetľuje, prečo vopred natretý hliník dodáva väčšinu trhu s obkladmi, strešnými krytinami, nápismi a hliníkovými kompozitnými panelmi.
Kvalita potiahnutej hliníkovej cievky je stanovená na troch miestach: ako čistý je pásik, keď dosiahne nanášaciu hlavu, ako presne táto hlava dávkuje film a ako rovnomerne pec dodáva vytvrdzovanie. Farba, lesk a životnosť vyplývajú z týchto troch, nie zo samotnej značky farby.
Ako funguje nepretržité poťahovanie hliníkovej cievky
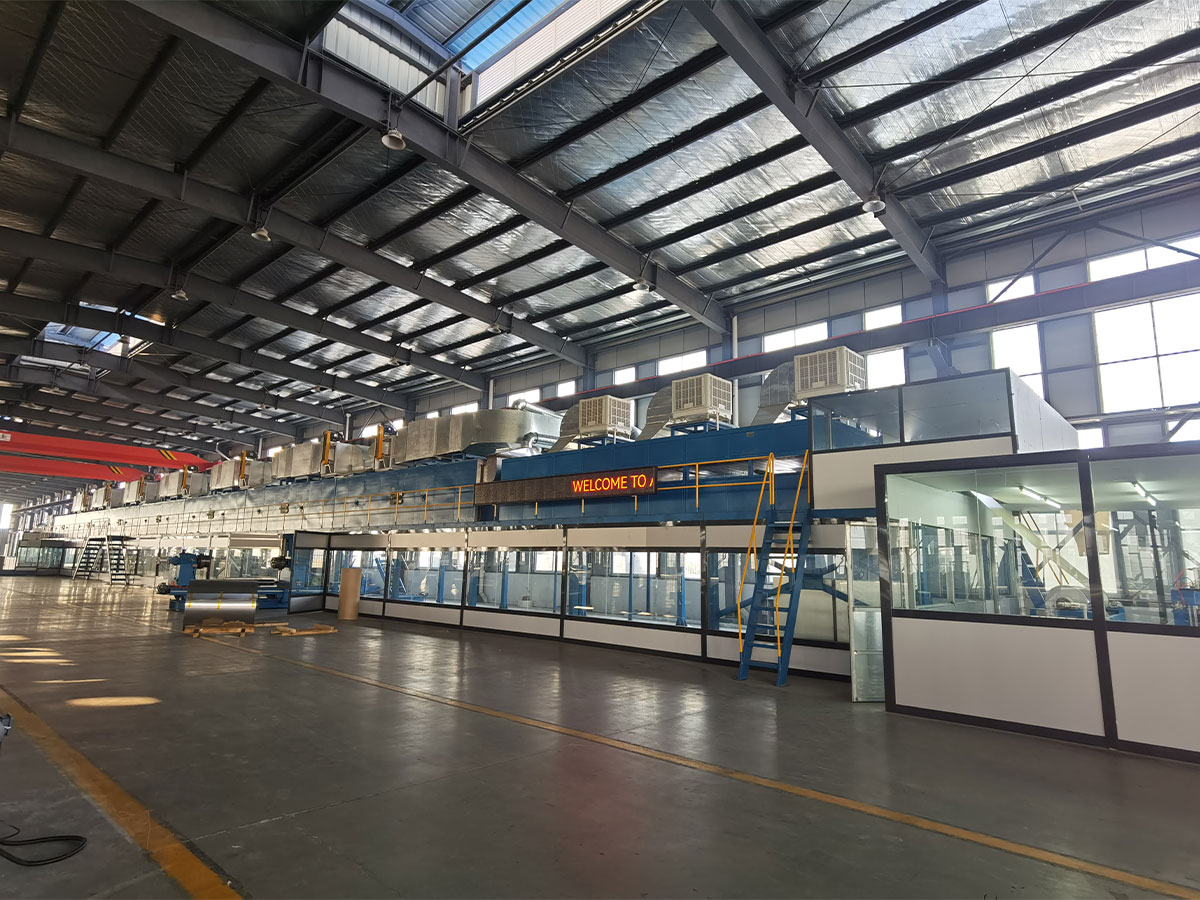
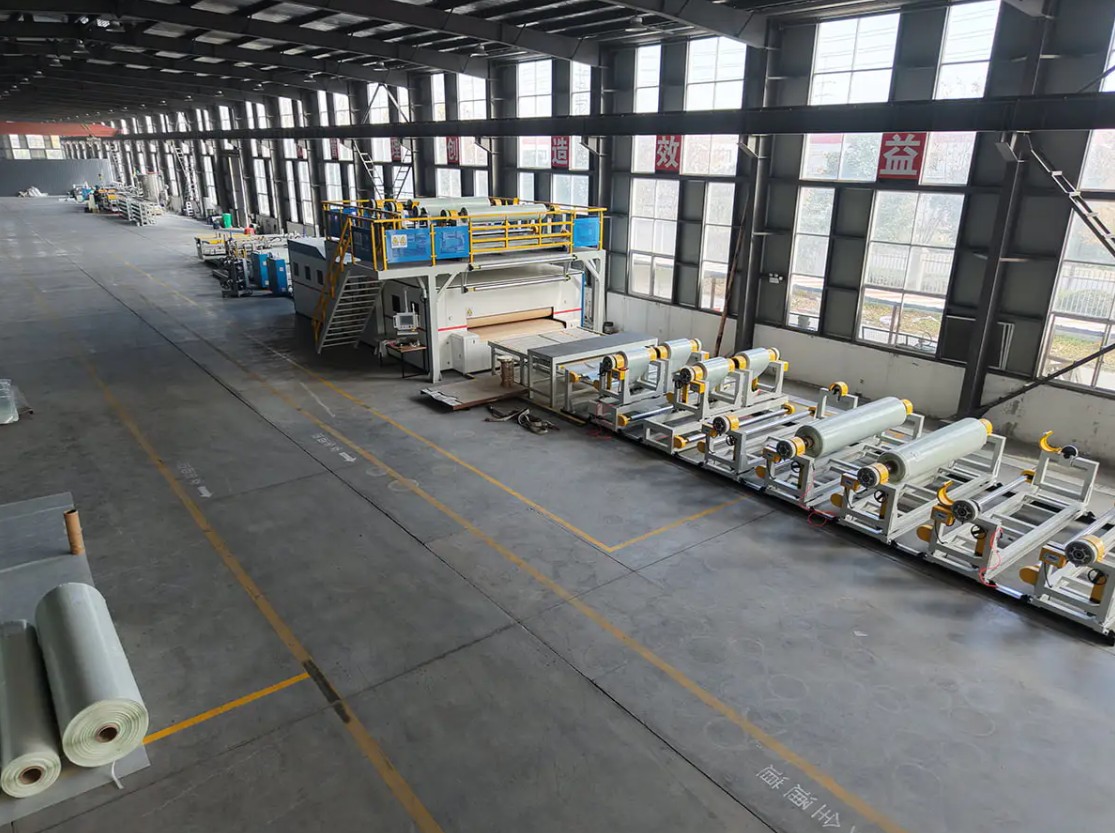
Coil povlak je kontinuálny, automatizovaný proces, ktorý nanáša organický povlak na kovový pás predtým, ako je pás rezaný alebo tvarovaný. Hliník prichádza ako zvitok, je odvinutý, vyčistený, chemicky predbežne upravený, potiahnutý, vytvrdený, ochladený a previnutý ako vopred natretý zvitok. Pretože sa pás počas rovnomerného chodu nezastaví, hrúbka filmu, vytvrdzovanie a vzhľad sú dané parametrami stroja a nie pocitom operátora. Architektonické linky bežne bežia rýchlosťou 20 až 60 metrov za minútu, so šírkami pásu 600 až 1600 milimetrov a celkovou hrúbkou suchého filmu 20 až 27 mikrometrov vrátane základného náteru.
- Odvíjanie a šitie: koniec bežiacej cievky je spojený s hlavou nasledujúcej cievky a šev musí prechádzať cez líniu bez značkovacích valčekov.
- Akumulácia: vstupný akumulátor ukladá pás, takže poťahovacia hlava a pec pokračujú v chode pri výmene cievky.
- Čistenie a predúprava: alkalické čistenie, oplachovanie, chemický konverzný náter a sušenie v sušiarni. Táto fáza rozhoduje o adhézii viac ako ktorákoľvek iná.
- Základný a vrchný náter: valčekom sa nanáša základný náter, odvetrávacia časť odstráni rozpúšťadlo, potom nasleduje vrchný náter.
- Vytvrdzovanie: viaczónová pec privedie kov, nielen vzduch, na najvyššiu teplotu kovu, ktorú chémia potrebuje.
- Kalenie a prevíjanie: ochladzovaním sa pás zníži na manipulačnú teplotu a hotová cievka sa navíja pod kontrolovaným ťahom.
O väčšine výsledkov priľnavosti rozhoduje príprava prúžkov
Neúplné čistenie zastaví rovnomerné vytváranie konverzného povlaku a porucha sa neskôr prejaví ako strata povlaku pozdĺž ohybu alebo reznej hrany. Čistiaci úsek preto musí byť dostatočne dlhý na rýchlosť linky, ktorú skutočne prevádzkujete, a valce mokrých úsekov potrebujú plán čistenia, pretože zaschnuté chemické zvyšky sa prenášajú priamo na pás ako pruhy.
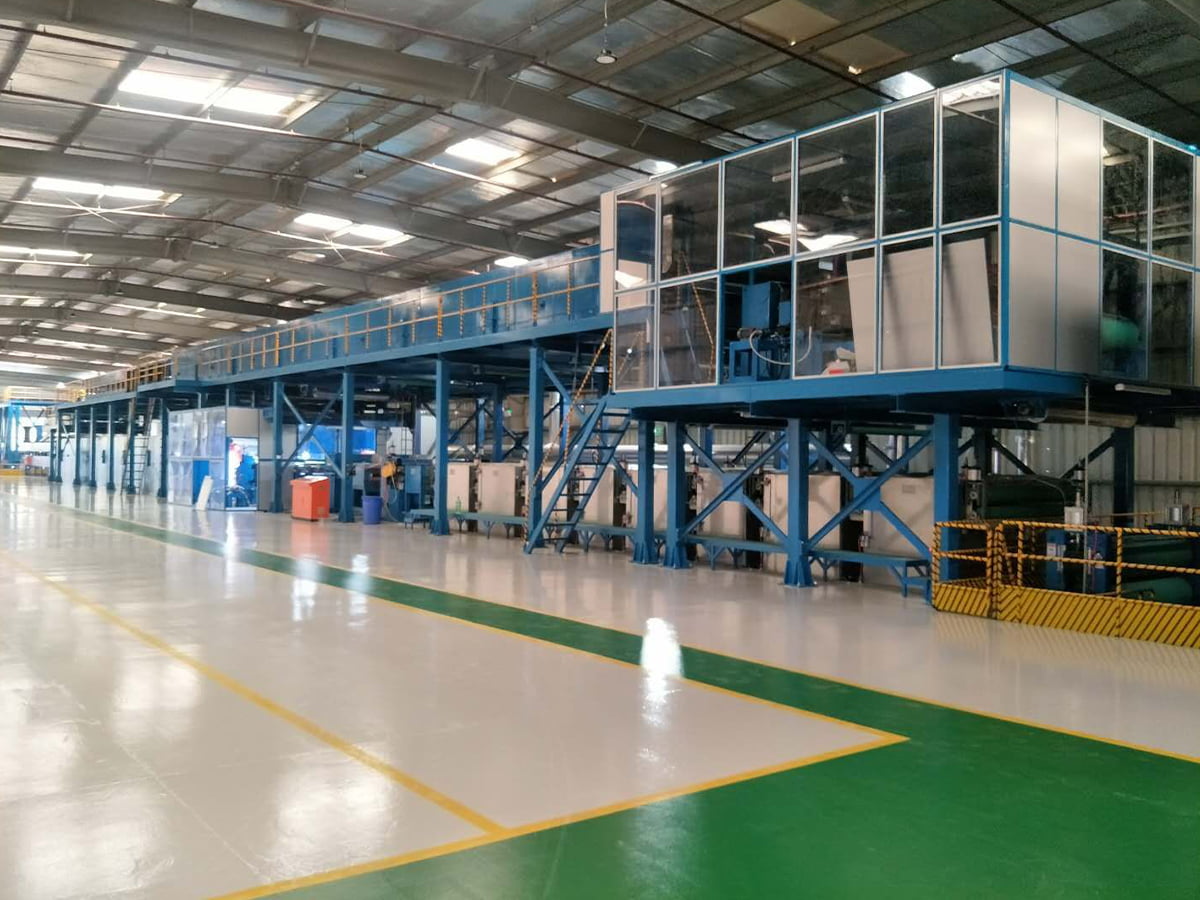
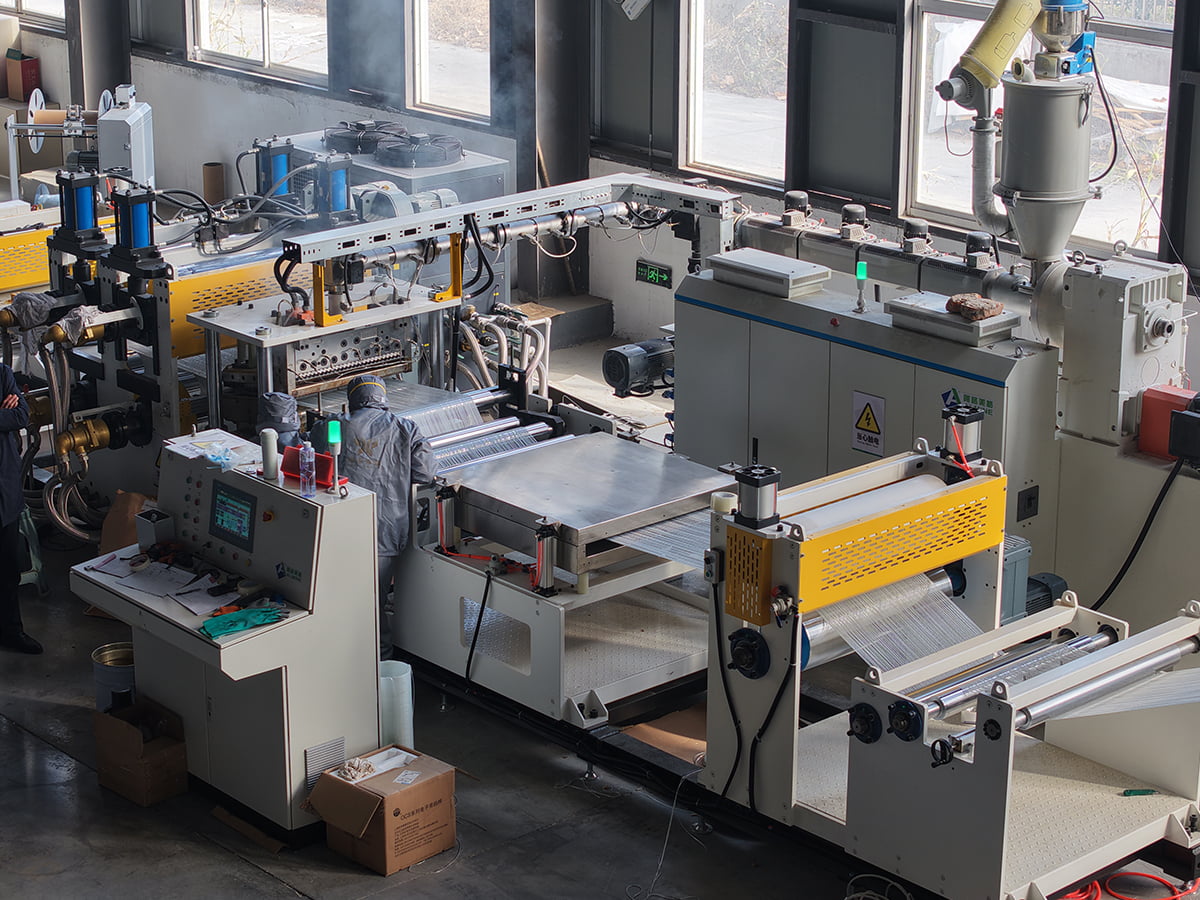
 Linka na predúpravu Čistota kovových povrchov a kvalita chemických konverzných náterov priamo určujú odolnosť proti korózii, priľnavosť farby a kvalitu finálneho produktu... Zobraziť produkt →
Nanášacie hlavy, kontrola a vytvrdzovanie filmu
Linky používajú trojvalcové alebo štvorvalcové hlavy. Údržba s tromi kotúčmi je jednoduchšia, zatiaľ čo štyri kotúče ovládajú veľmi tenké filmy jemnejšie a sú vhodné pre linky, ktoré sa tiež tlačia. Hrúbka filmu je nastavená pomerom rýchlosti medzi aplikátorom a pásom, takže stabilná rýchlosť a stabilné napätie sú na prvom mieste. Nedostatočné vytvrdzovanie stojí ďalej odolnosť voči rozpúšťadlám a flexibilitu, zatiaľ čo nadmerné vytvrdzovanie stojí za farbu a ťažnosť. Kontrolnou premennou je maximálna teplota kovu, meraná na páse, typicky okolo 230 až 249 stupňov Celzia pre PVDF a 216 až 232 stupňov Celzia pre polyester. Pred nastavením rúry si overte okno u dodávateľa náteru.
Náterové systémy a kde sa každý hodí
Žiadna jednotlivá vrstva nepokrýva každú expozíciu. Voľba závisí od prostredia, ktorému bude hotový výrobok čeliť, od formovania cievky a od toho, ako dlho musí farba a lesk držať.
| Náterový systém | Typický úplne suchý film | Liečebné okno | Najlepšie sa hodí | Hlavné obmedzenie |
|---|---|---|---|---|
| Polyester | 18 až 25 mikrometrov | 216 až 232 °C | Interiérové panely, značenie, ľahké obklady | Kriedovanie a vyblednutie vonku |
| Polyester modifikovaný silikónom | 20 až 25 mikrometrov | 220 až 235 °C | Strešná krytina a obklady stien v miernom podnebí | Slabšia odolnosť voči rozpúšťadlám ako PVDF |
| PVDF | 23 až 27 mikrometrov | 230 až 249 °C | Vonkajšie fasády, pobrežné a priemyselné expozície | Vyššie náklady, úzke vytvrdzovacie okno |
| Polyuretán | 20 až 25 mikrometrov | 210 až 230 °C | Laminovanie fólie a prémiové povrchové úpravy interiéru | Citlivosť na vlhkosť pri skladovaní |
| Epoxidový základný náter | 5 až 7 mikrometrov | Nastavte podľa vrchného náteru | Základná vrstva priľnavosti a korózie | Kriedy, ak sa nechajú nepotiahnuté |
Nasledujú dve pravidlá. PVDF vrchný náter na tenkom alebo nerovnomernom základnom nátere stále zlyhá na reznej hrane, pretože korózia začína na odkrytom kove. A náter vytvrdený v spodnej časti okna môže prejsť vizuálnou kontrolou a ešte v ten istý deň neprejde testom oteru rozpúšťadlom alebo ohybom.
Testy, ktoré uvoľňujú potiahnutú cievku
Testovanie vydania je rýchle, deštruktívne a špecifické. Vzorky pochádzajú z hlavy, stredu a konca každej cievky, pretože šarža, ktorá vyzerá správne, môže stále zlyhať v jednom z nasledujúcich.
- Hrúbka suchého filmu , odčítajte na prúžku pomocou magnetického alebo vírivého meradla s toleranciou približne plus alebo mínus 2 mikrometre.
- T-ohyb adhézia , kde je kupón ohnutý späť na seba a vytiahnutá páska, aby sa skontrolovala strata povlaku; vonkajšie výrobky zvyčajne musia prejsť 1T alebo 2T.
- MEK dvojité trenie , ktoré označujú skôr úroveň vytvrdzovania než dlhodobú chemickú výkonnosť.
- Spätný dopad , čo potvrdzuje, že povlak prežije náhlu deformáciu, nielen pomalý ohyb.
- Lesk pri 60 stupňoch a farebný rozdiel , merané oproti schválenej vzorke, pričom delta E sa zvyčajne udržiava na hodnote približne 1,0 alebo viac pre panely, ktoré budú sedieť vedľa seba.
- Soľný sprej alebo vystavenie vlhkosti , bežne 1000 hodín, ktoré sa používajú skôr na kvalifikáciu ako na každú dávku.
Tieto kontroly sú lacné a opakovateľné, ale nenahrádzajú externé údaje o poveternostných podmienkach a nikdy by nemali uvoľňovať náter vytvrdnutý mimo zverejneného okna.
Určenie lakovacej linky: čísla, na ktorých záleží
Líniové nákupy zvyčajne začínajú cenou a končia detailmi, ktoré rozhodujú o výnose. Tieto položky sa oplatí opraviť písomne pred podpisom zmluvy.
- Rozsah šírky a hrúbky pásu , vrátane najužšej šírky, ktorú skutočne spustíte, pretože valčekové korunky sa na okrajoch rozsahu správajú inak.
- Rýchlosť linky a čas výmeny cievky , keďže kapacita akumulátora určuje, ako dlho vedie linka medzi cievkami.
- Konfigurácia poťahovacej hlavy , trojvalcový alebo štvorvalcový a koľko hláv je namontovaných na základný náter, vrchný náter a akýkoľvek podkladový náter.
- Zónovanie pece a špičková kontrola teploty kovu vrátane schopnosti udržať okno vytvrdzovania pri najnižšej aj najvyššej rýchlosti linky.
- Dĺžka úseku predúpravy a chémia , prispôsobené rýchlosti linky, takže čas kontaktu sa neskráti.
- Vyrovnávanie napätia a kontrola napätia pásu , ktoré ovplyvňujú rovinnosť, rovnomernosť povlaku a odlupujú sa od švu.
- Doba zmeny farby a podpora náhradných dielov , čísla, ktoré sa zriedka vyskytujú v cenovej ponuke, ale objavujú sa pri každej zmene.
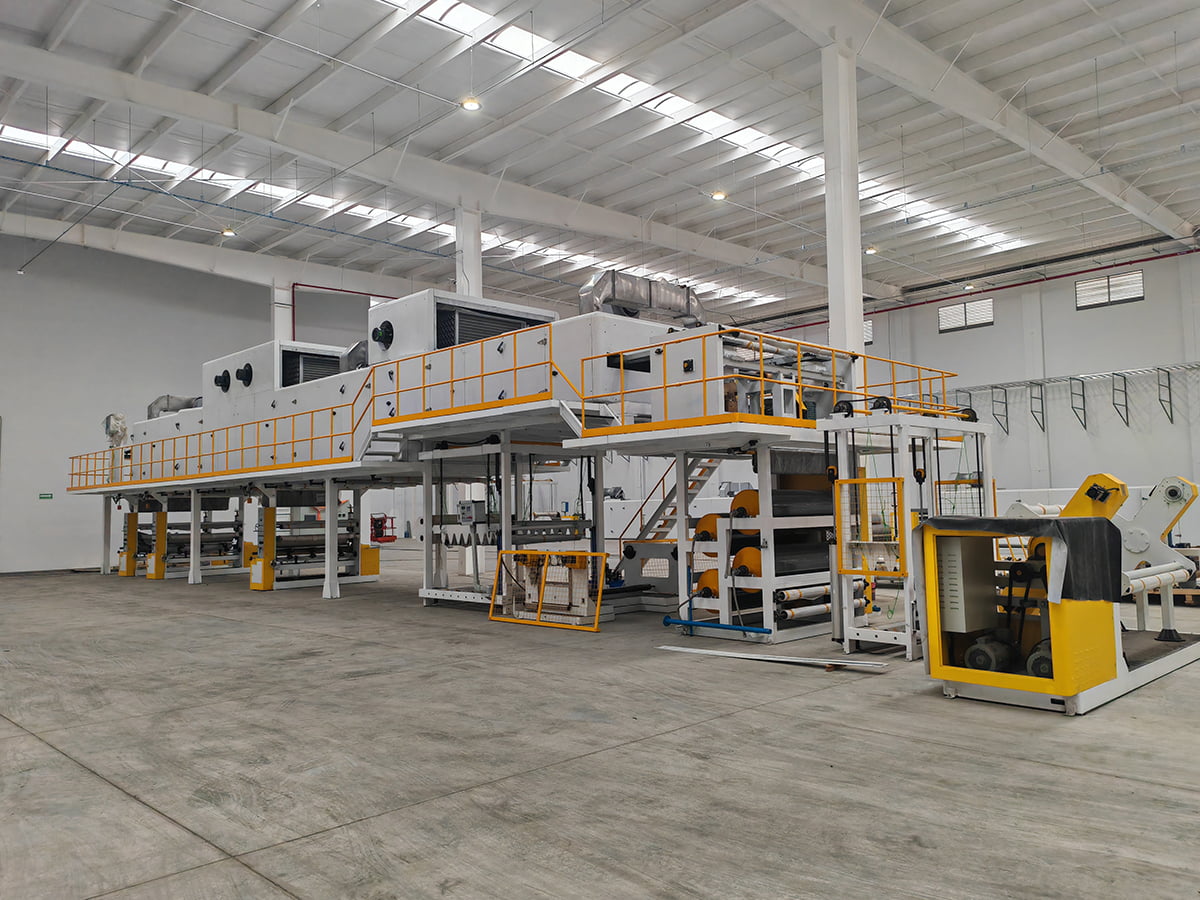
 Farebná lakovacia linka Prostredníctvom automatizovaných a inteligentných procesov poskytuje výrobná linka náterov esteticky príjemné, odolné a funkčné povrchové nátery pre širokú škálu ... Zobraziť produkt →
Kupujúci by sa mali tiež opýtať, ako linka zvláda zmenu z jednej chémie náteru na inú a či rovnaké zariadenie môže vykonávať tlač alebo lamináciu filmu, pretože tieto možnosti menia zmes produktov počas životnosti stroja. Menovitá rýchlosť sama o sebe rozhoduje veľmi málo, a preto výrobné výhody linky na nanášanie kovových cievok sa lepšie posudzujú na základe ročnej produkcie a straty pri prechode na euro ako podľa údajov v brožúre.
Poruchy, príčiny a prvé opravy
Väčšina problémov s náterom sa opakuje a väčšina sa týka čistoty pásu, dávkovania filmu alebo vytvrdzovania.
| Defekt | Pravdepodobná príčina | Prvá oprava |
|---|---|---|
| Povlak sa nadvihne pozdĺž reznej hrany | Tenký základný náter na okraji alebo neúplná predbežná úprava | Skontrolujte základný film a kontaktný čas čistenia |
| Pruhy prebiehajúce v smere cievky | Znečistený valec alebo zaschnuté zvyšky chemikálií | Vyčistite náter a valčeky na mokré časti |
| Vzhľad pomarančovej kôry | Zadržiavanie rozpúšťadla alebo nerovnomerné rozdelenie filmu | Upravte zónu odbleskovania a rýchlosti valca |
| Farebný posun cez dávku | Špičková zmena teploty kovu medzi cievkami | Zaznamenajte teplotu pásika na cievku a znova skontrolujte okno vytvrdzovania |
| Tvorba pľuzgierov po vytvrdnutí | Vlhkosť na páse alebo nedostatočné vytvrdenie | Skontrolujte sušiareň a opláchnite |
| Slabá priľnavosť ohybu | Vytvrdenie alebo základný náter mimo rozsahu hrúbky | Znížte maximálnu teplotu kovu a skontrolujte základný film |
Výber dodávateľa lakovacej linky
Dvaja dodávatelia môžu uviesť rovnakú rýchlosť linky a šírku pásu a napriek tomu dodať veľmi odlišné vybavenie, takže stojí za to opýtať sa, čo vyrába staviteľ okrem lakovacej linky. Dodávateľ, ktorý poskytuje aj použité materiály, rozumie tomu, ako sa zariadenie správa vo výrobe, nielen tomu, ako je nakreslené.
JiangSu XieCheng Intelligent Equipment Co., Ltd. so sídlom v zóne ekonomického rozvoja Jinhu v Huai'an, Jiangsu, stavia linky na nanášanie a tlačenie kovových cievok, linky na čistenie predúpravy, linky na laminovanie PUR a fólie a kombinované linky na nanášanie valcovaním a striekaním. Jej strojárske pozadie siaha až do roku 2004, kedy predchádzajúca spoločnosť začala vyrábať stroje na laminovanie hliníkových kompozitných panelov a linky na farebné lakovanie. Teraz pôsobí ako 100%-ná dcérska spoločnosť v oblasti strojárstva spoločnosti Jiangsu Aludeco New Materials a dodáva tiež cievku s ohnivým jadrom A2, vopred potiahnutú hliníkovú cievku a polymérny spojovací film, takže jej inžinieri vidia potiahnutú cievku z oboch strán stroja.
V rámci širšej skupiny ALMINE je prevádzka uznávaná ako provinčné výskumné centrum inžinierskych technológií pre požiarne hliníkové kompozitné panely a výrobné zariadenia triedy A2 a má kreditný rating kvality AA. Jeho rad hliníkových kompozitných panelov triedy A2 bol označený za prvú sadu hlavných zariadení a kľúčových komponentov Jiangsu. Širší sortiment zahŕňa rady kovových kompozitných panelov, rady podláh SPC, linky na poťahovanie PVC a PU kože, linky kompozitov CFRT a neštandardné prispôsobené vybavenie, ktoré je po dodaní podporované vzdialenou podporou, servisom na mieste a náhradnými dielmi.
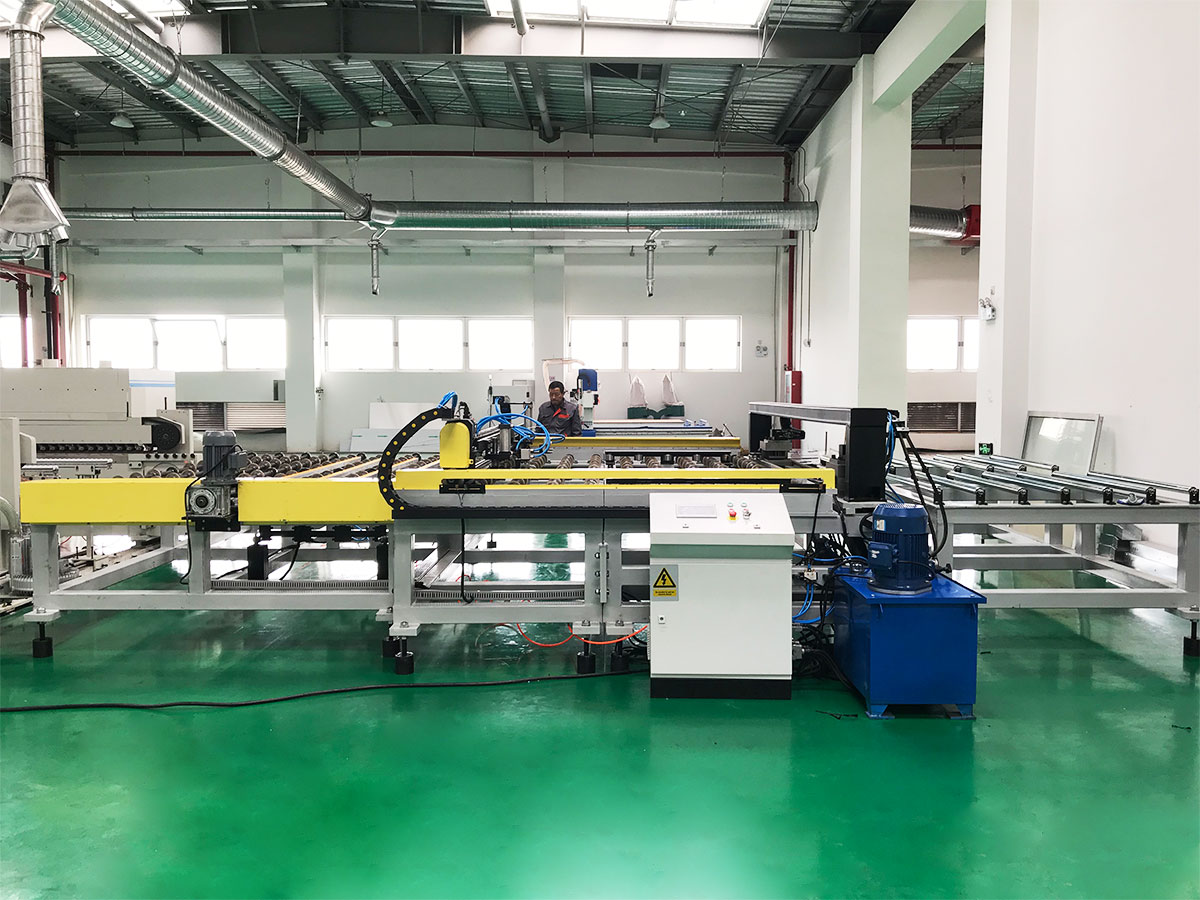
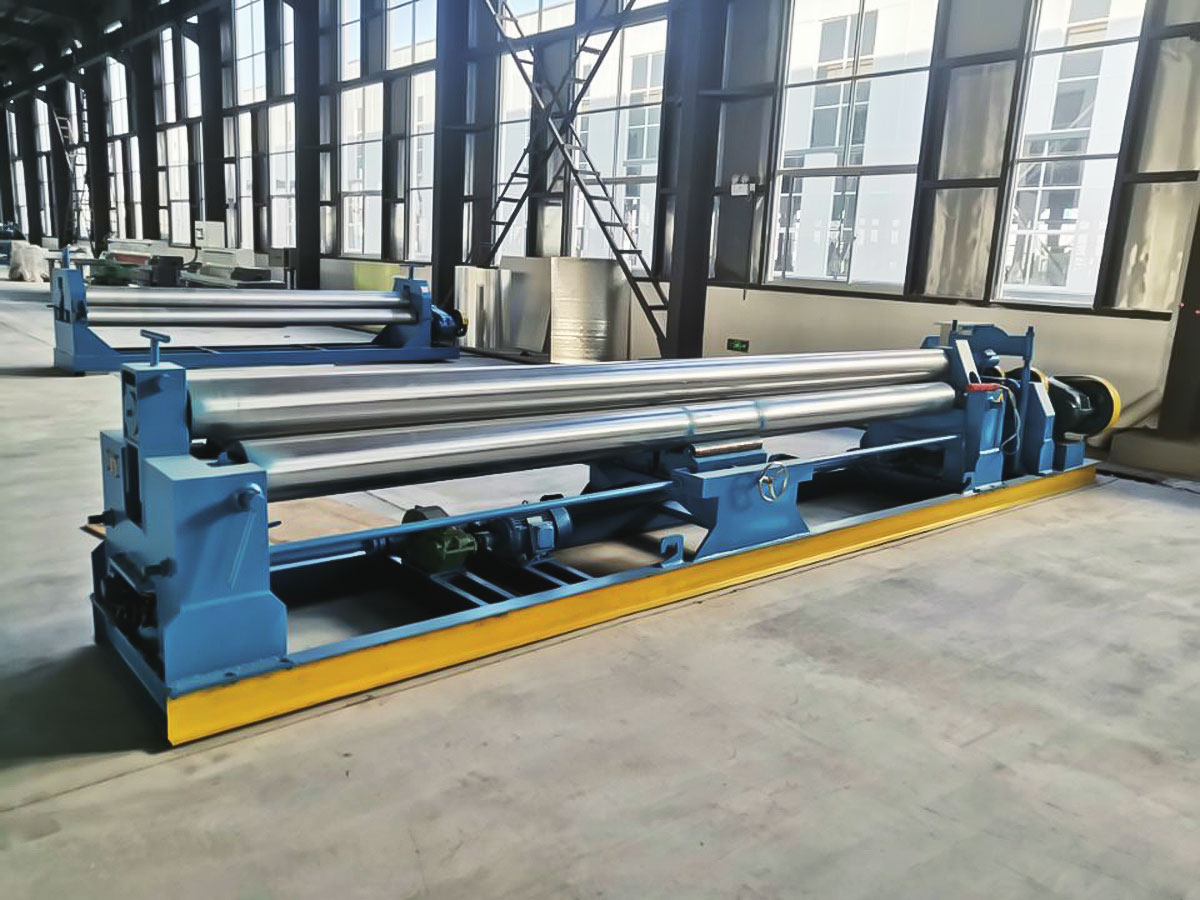
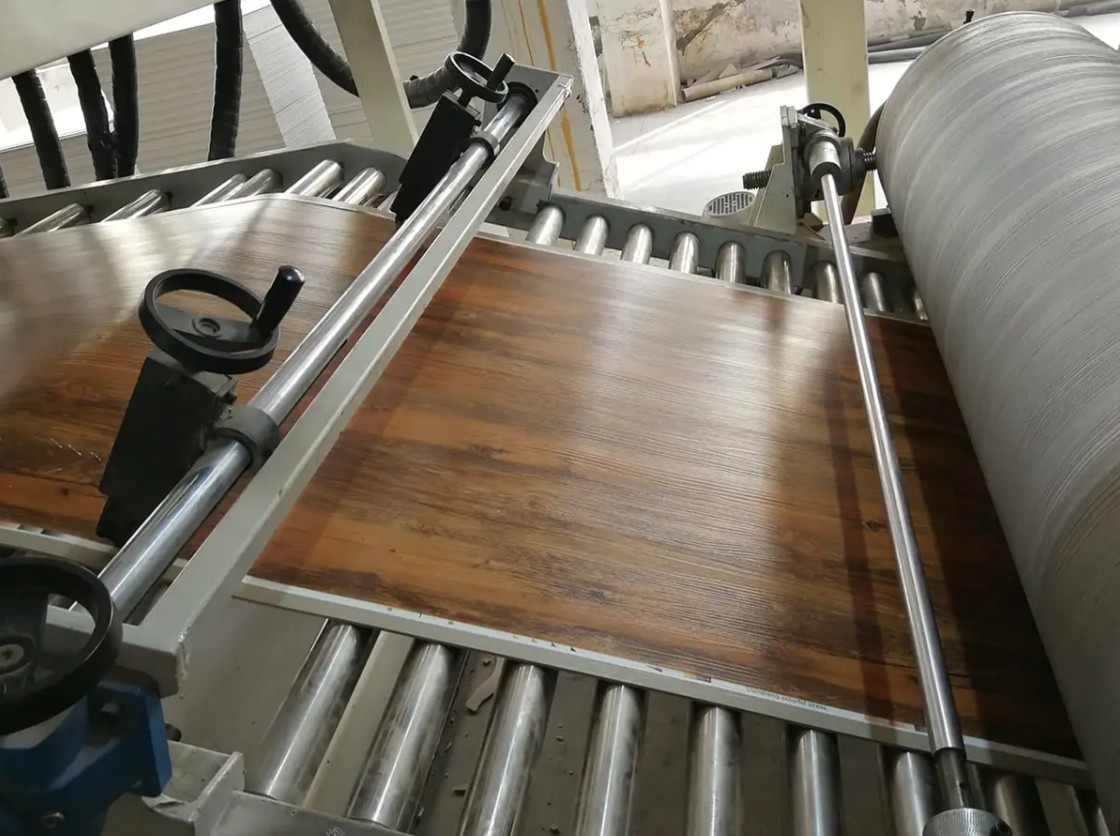
 Linka na lakovanie a tlač zvitkov hliníka / ocele Príslušenstvo k zariadeniam Zobraziť produkt →
Pri porovnávaní ponúk umiestnite zoznam špecifikácií vyššie vedľa uvedeného zariadenia a opýtajte sa, ako sa v továrni pred odoslaním overuje maximálna teplota kovu a tolerancia filmu. Tento rozhovor zvyčajne oddeľuje serióznych staviteľov od katalógových predajcov. Inžiniersky tím je dostupný cez kontaktná stránka prediskutovať šírku pásu, chémiu povlaku a cieľový výstup pre konkrétny projekt.
Nanášanie hliníkovej cievky odmeňuje rovnakú disciplínu v každom závode: nepretržitú prevádzku pred tvarovaním s prísnou kontrolou čistoty pásu, dávkovaním filmu a vytvrdzovaním. Linka kúpená len na základe ceny má tendenciu vykazovať svoje slabé stránky v čase prechodu, reklamácií farieb a korózii hrán o dva alebo tri roky neskôr.
Uveďte správne tieto tri premenné a zvyšok nasleduje. Farba drží, ohyby prežijú, hrany rezu vydržia a cievka opustí líniu, kým sa dostane na fasádu tak, ako sľubovala špecifikácia.