
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Keď sa uvádza linka na nanášanie kovových zvitkov, väčšina kupujúcich porovnáva rýchlosť linky. Je to tiež číslo, ktoré najmenej rozhoduje o tom, či sa investícia vráti. Linka s rýchlosťou 60 metrov za minútu, ktorá udrží hrúbku povlaku v rozmedzí plus alebo mínus 2 mikróny po celej šírke pásu, zarobí rýchlejšiu linku, ktorá sa na okrajoch posunie o 8 mikrónov, pretože predáva viac použiteľnej cievky a menej sa šrotuje.
Ziskovosť sa nachádza ďalej v špecifikácii, v príprave substrátu, metóde nanášania, špičkovej teplote kovu, kontrole napätia a čase zmeny. Tento článok vysvetľuje, ako sa spája zariadenie na nanášanie plochých kovových a kompozitných substrátov, ako priradiť metódu k produktu a ktoré kontroly oddeľujú spoľahlivú linku od drahej lekcie.
Čo pokrýva poťahovacie zariadenie
Pri priemyselnom spracovaní kovov sa pod poťahovacím zariadením rozumejú stroje, ktoré nanášajú, vytvrdzujú alebo laminujú funkčnú alebo dekoratívnu vrstvu na pohyblivý substrát. Pre výrobcov zvitkov a panelov táto skupina bežne zahŕňa:
- Valčekové lakovacie a tlačové jednotky, ktoré nanášajú základný náter, vrchný náter, zadný náter alebo tlačené vzory na hliníkové a oceľové zvitky.
- Stanice na nanášanie striekaním, ktoré sa používajú tam, kde je potrebná ťažšia alebo rovnomernejšia zostava, ako môže poskytnúť jeden prechod valcom.
- PUR a fóliové laminovacie jednotky, ktoré lepia ochrannú alebo dekoratívnu fóliu na cievku polyuretánovým lepidlom.
- Predprípravné a čistiace linky, ktoré podklad pred náterom odmastia, opláchnu a pasivujú.
- Súvisiace dokončovacie zariadenia, ako sú raziace stroje, linky na opätovné valcovanie zvitkov a tri valcové vyrovnávacie stroje.
Rovnaká fráza sa používa aj pre nádoby na poťahovanie farmaceutických tabliet a poťahovače s fluidným lôžkom. Ide o samostatnú rodinu zariadení s rôznymi materiálmi, požiadavkami na čisté priestory a pravidlami validácie, na ktoré sa tu nič nevzťahuje.
Prispôsobenie metódy náteru produktu
Väčšina argumentov týkajúcich sa špecifikácie sa týka jednej otázky: nanášanie valčekom, striekanie alebo laminovanie. Odpoveď závisí od hrúbky suchého filmu, ktorú musíte držať, štandardu vzhľadu, ktorý audituje váš zákazník, a od toho, aká časť zvitku bude následne ohnutá, zložená alebo prerazená.
| Metóda | Typický suchý film | Najlepšie sa hodí na | Hlavné obmedzenie |
|---|---|---|---|
| Priame nanášanie valčekom | 5 až 20 mikrónov | Základné a tenké vrchné nátery pri vysokej rýchlosti linky | Defekty filmu priamo sledujú defekty povrchu valca |
| Reverzný valčekový náter | 10 až 25 mikrónov | Hladké vrchné nátery, kde je dôležitý vzhľad | Vyžaduje tesnú kontrolu viskozity a tlaku v štrbine |
| Náter v spreji | 20 až 60 mikrónov | Ťažšie zostavy, dvojzložkové systémy, krátke jazdy | Prestrekovanie, extrakcia kabíny a strata materiálu |
| Kombinovaný valček a sprej | Variabilné | Linky, ktoré musia prechádzať tenkými aj ťažkými vrstvami | Vyššie kapitálové náklady a dlhší prechod |
| PUR a laminácia fólie | Lepidlo 3 až 12 gramov na meter štvorcový | Ochranná fólia, dekoratívna fólia, spojovacie vrstvy | Regulácia vlhkosti a tlak v štrbine určujú bubliny |
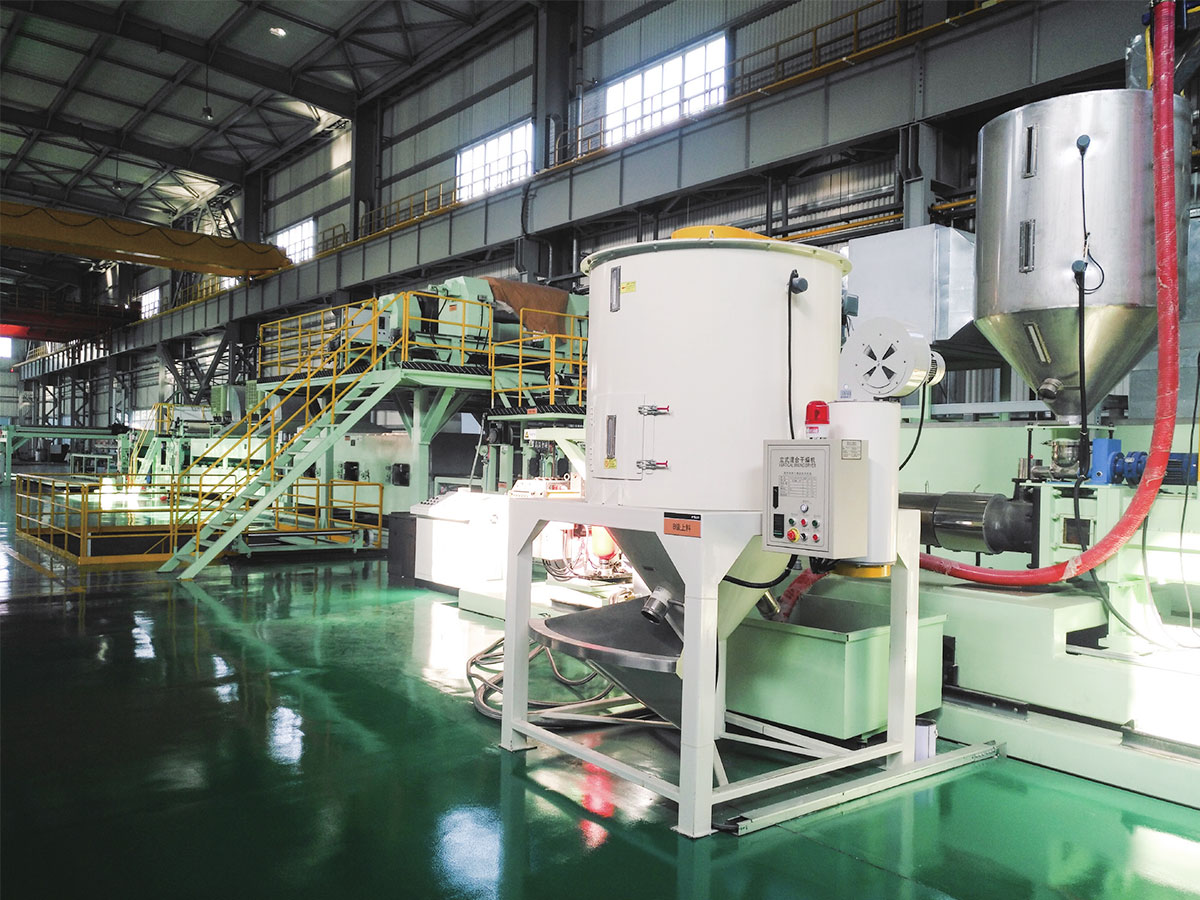
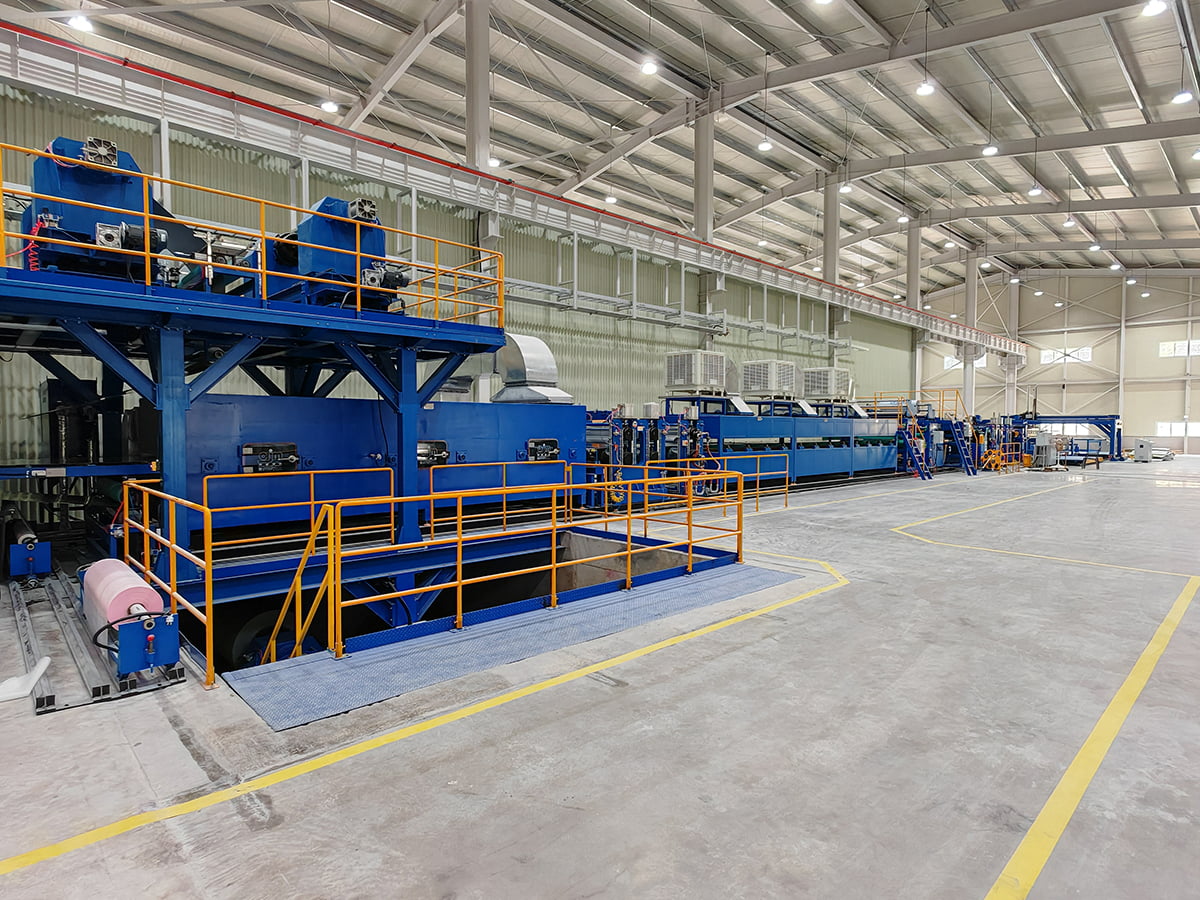
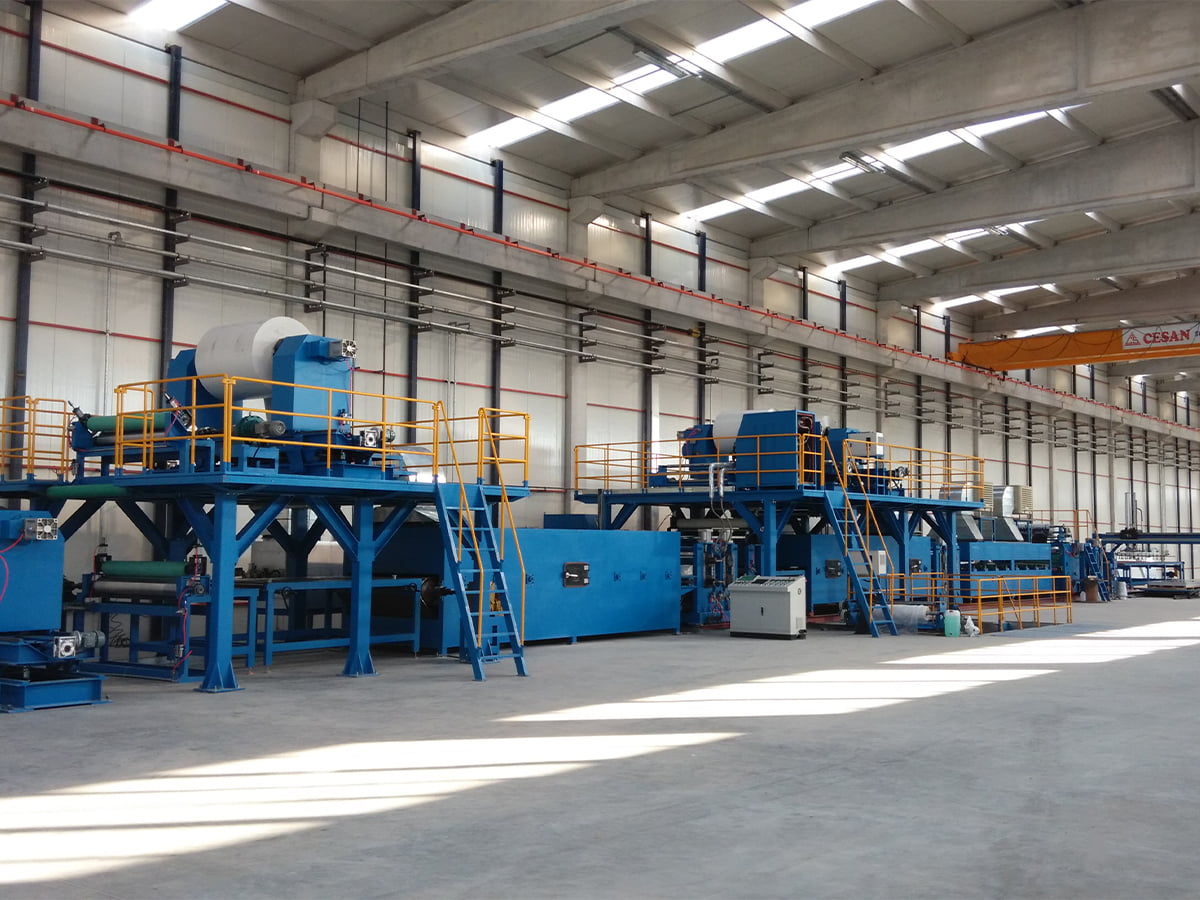
 Farebná lakovacia linka Prostredníctvom automatizovaných a inteligentných procesov poskytuje výrobná linka náterov esteticky príjemné, odolné a funkčné povrchové nátery pre širokú škálu ... Zobraziť produkt →
Farebná lakovacia linka, ktorá spája nanášanie valčekom s viaczónovou vytvrdzovacou pecou, je štandardným ťahúňom pre vopred potiahnutý hliníkový a oceľový zvitok. Tam, kde jedna linka musí pokrývať tenký základný náter aj ťažší vrchný náter, kombinovaná konfigurácia valca a nástreku odstraňuje potrebu dvoch strojov za cenu pomalšej výmeny a starostlivejšej manipulácie s kvapalinou.
Príprava a vytvrdzovanie podkladu Nastavte strop
Poruchy adhézie zriedka začínajú na poťahovacej hlave. Začínajú na povrchu pásu, kde mlynský olej, oxid alebo zvyšková valcovacia emulzia prežije štádium čistenia a usadí sa medzi kovom a základným náterom. Linka na predúpravu by mala zahŕňať alkalické odmasťovanie, dvojstupňové oplachovanie, krok konverzie alebo pasivácie prispôsobený živicovému systému a sušič, ktorý nechá pás úplne suchý bez bleskovej hrdzavenia.
Vytvrdzovanie je druhým stropom. Hodnoty nastavenia pece v stupňoch Celzia sú menej dôležité ako maximálna teplota kovu, ktorú pásik dosiahne, a čas, počas ktorého zostane nad prahom aktivácie živice. Po vytvrdnutí poskytuje slabú priľnavosť a slabú odolnosť voči rozpúšťadlám. Nadmerné vytvrdnutie spôsobuje, že film je krehký, takže pri malých polomeroch ohybu praskne. Požiadajte o okno maximálnej teploty kovu pre hrúbku substrátu, pretože 0,3 mm hliníková cievka a 1,2 mm oceľová cievka nedosiahnu rovnakú teplotu pri rovnakej rýchlosti linky.
Špecifikačné čísla, ktoré rozhodujú o návratnosti
Pred porovnávaním cien si stanovte čísla, ktoré definujú prácu. Tieto hodnoty patria do dopytu a neskôr do zmluvy:
- Rozsah šírky a hrúbky substrátu vrátane najtenšej meracej čiary musí bežať bez vrások.
- Tolerancia hrúbky povlaku po šírke a pozdĺž cievky, uvedená skôr ako nameraná hodnota než ako cieľová hodnota.
- Rýchlosť linky pri menovitej hrúbke, nie maximálna rýchlosť, ktorú môže pohon dosiahnuť.
- Rozsah maximálnej teploty kovu a doba zotrvania v každej zóne rúry.
- Rozsah napätia pavučiny a spôsob ovládania použitý na jej udržanie.
- Hmotnosť cievky, vnútorný priemer a čas výmeny medzi výrobkami.
- Metóda akceptačnej skúšky, frekvencia odberu vzoriek a kto platí za neúspešný pokus.
Cenová ponuka, ktorá vynecháva metódu tolerancie a akceptácie, nie je porovnateľná s cenovou ponukou, ktorá ich uvádza, akokoľvek sú súčty na papieri podobné.
Kde sa náter hodí v závode na výrobu kompozitných panelov
Nanášacie zariadenie zriedka stojí samostatne. V závode na výrobu hliníkových kompozitných panelov vyrába poťahovacia linka vopred potiahnutý zvitok, ktorý sa neskôr v štádiu laminácie stretáva s adhéznym filmom a jadrom. Obidva procesy musia súhlasiť s povrchovou energiou, chémiou základného náteru a hrúbkou filmu, pretože náter, ktorý prejde testom pásky sám o sebe, sa môže po nalepení na ohňovzdorné jadro a ohnutí do fasádneho panelu ešte stále delaminovať.
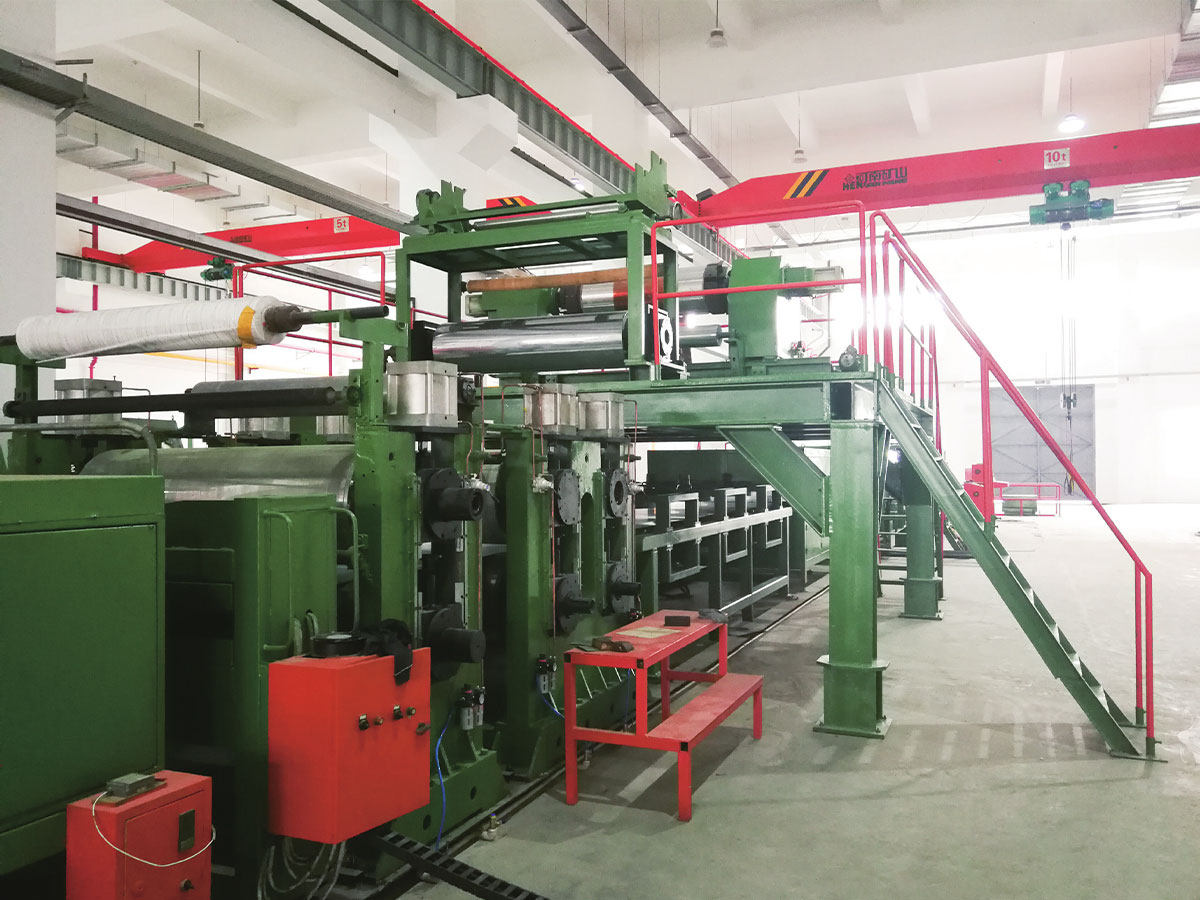
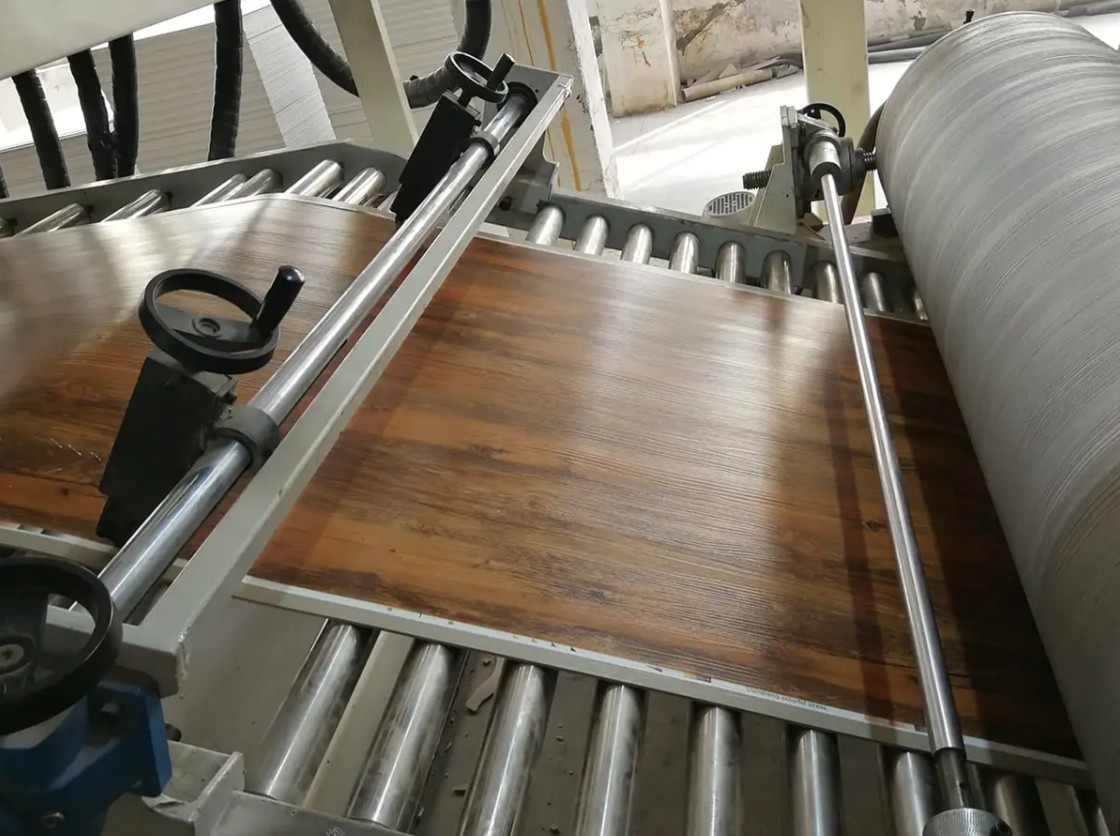
 Línia PUR povlak a film Laminute PUR lakovacia a laminovacia linka sa primárne používa na vysokopevnostnú lamináciu rôznych funkčných fólií (ako sú dekoratívne fólie, ochranné fólie a funkčné... Zobraziť produkt →
Pri výrobe ohňovzdorných hliníkových kompozitných panelov A2 a B1 sa fáza poťahovania a fáza kompozitu zvyčajne špecifikujú spoločne. Typ jadra, lepiaca fólia a náterový systém tvoria reťaz a najslabší článok určuje požiarnu účinnosť, ktorú môže správa o skúške podporiť.
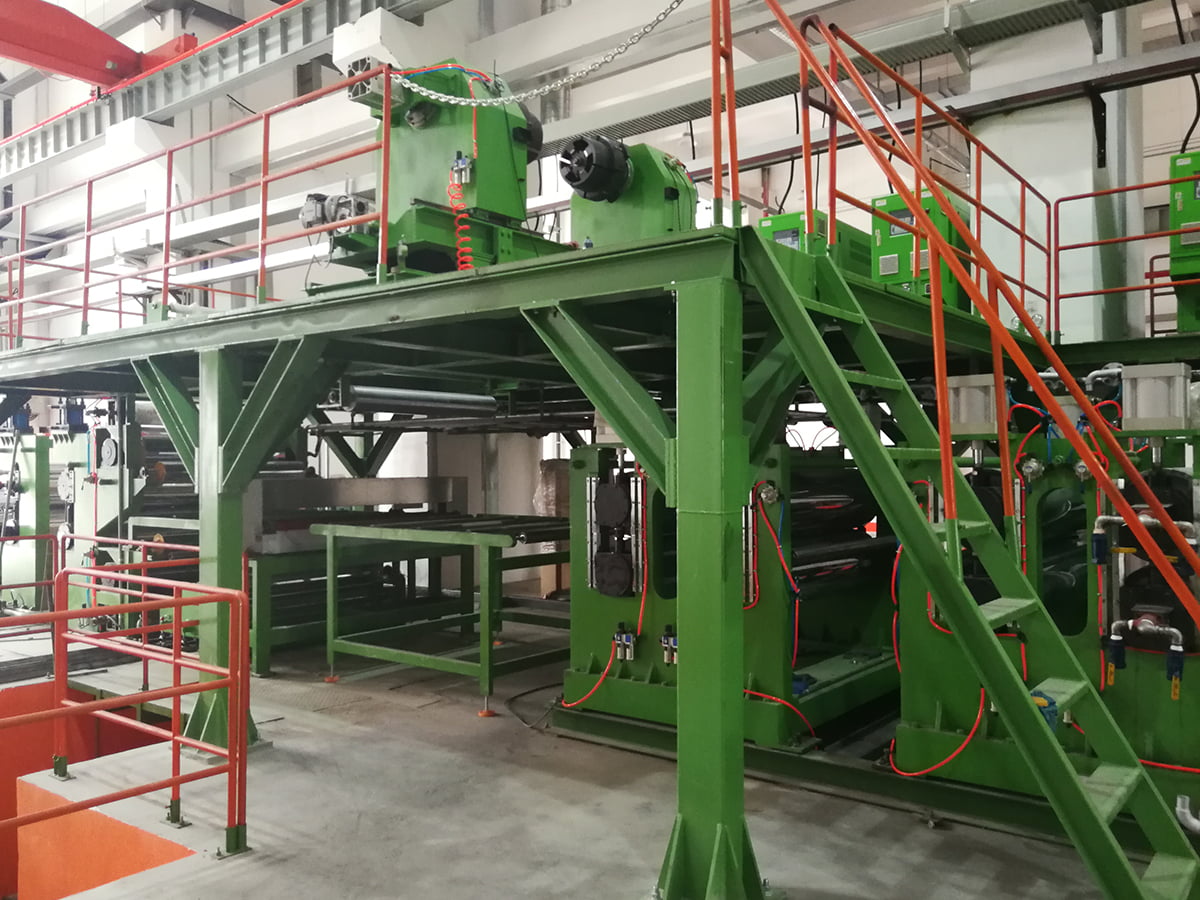
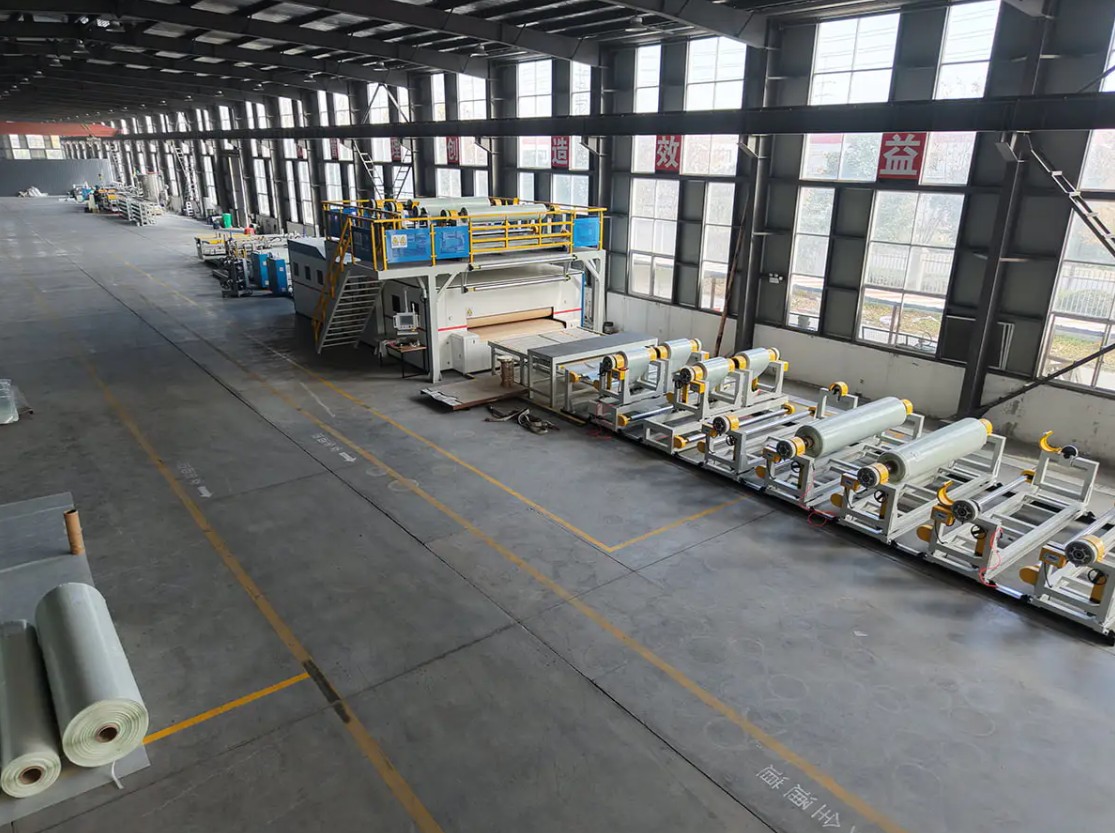
 Linka na výrobu kovových kompozitných panelov A2 V roku 2012 sme nezávisle vyvinuli výrobnú linku kovových kompozitných panelov A2, druhú generáciu kontinuálnej laminovacej linky špeciálne navrhnutej na výrobu Cl... Zobraziť produkt →
Závody, ktoré tiež vyrábajú podlahy SPC, PVC a PU kožu alebo termoplastické kompozity vystužené nekonečnými vláknami, čelia rovnakej logike s rôznymi substrátmi. Poťahovacia alebo laminovacia jednotka, napínacia sekcia a následné embosovacie zariadenie musia byť skonštruované ako jedna linka a nie zostavené zo samostatných ponúk.
Kontroly obstarávania predtým, ako sa zaviažete
Tieto kontroly stoja niekoľko týždňov a zvyčajne ušetria oveľa viac, ako stoja:
- Spustite svoj vlastný substrát vo svojom vlastnom rozsahu hrúbok na referenčnej línii staviteľa alebo v partnerskom závode.
- Opýtajte sa, ktoré parametre sú garantované a ako sa každý z nich meria počas preberania.
- Potvrďte zoznam náhradných dielov vrátane intervalov prebrúsenia valcov a tesnení čerpadla.
- Skontrolujte tvrdosť valca a povrchovú úpravu, pretože mäkký valec stráca svoju korunu v priebehu mesiacov na abrazívnych podkladoch.
- Potvrďte zaťaženie podlahy, požiadavky na základy a prípojky, ktoré musíte poskytnúť.
- Po odovzdaní dohodnite inštaláciu, uvedenie do prevádzky, zaškolenie obsluhy a zabezpečenie podpory.
Bežné body zlyhania a ako sa im vyhnúť
- Posun hrúbky okraja: zvyčajne koruna valca, tlak v štrbine alebo viskozita povlaku, nie čerpadlo. Zmerajte celú šírku, nie stred.
- Pomarančová kôra a slabý prietok: skontrolujte rovnováhu rozpúšťadla, teplotu náteru a sklon v prvej zóne pece.
- Strata priľnavosti po ohýbaní: zvyčajne problém nevytvrdnutia alebo nadmerného vytvrdnutia v kombinácii so zvyškami po predbežnej úprave.
- Šmuhy a škrabance: opotrebované vodiace valčeky, nesprávne napnutie pásu alebo zaschnutý povlak nazbieraný na valci.
- Bubliny pod laminovanou fóliou: vlhkosť v podklade, nadmerná hmotnosť lepiacej vrstvy alebo nestabilný tlak v štrbine.
Zaznamenávanie hmotnosti povlaku, špičkovej teploty kovu a napätia pre každú cievku je najlacnejším diagnostickým nástrojom, ktorý si závod môže ponechať. Keď sa objaví chyba, protokol zvyčajne ukazuje, ktorý parameter sa presunul ako prvý.
Výber staviteľa, ktorý rozumie celej línii
Náterové zariadenie je systém, nie katalógový artikel. Predúprava, aplikácia, vytvrdzovanie, napätie a následná manipulácia musia byť dimenzované na rovnaký podklad a rovnaký výrobný cieľ. Staviteľ, ktorý dodáva aj linky kompozitných panelov, jednotky na laminovanie fólií, raziace stroje a nivelačné zariadenia, sa používa na riešenie rozhraní medzi nimi, čo je miesto, kde vzniká väčšina oneskorení pri uvádzaní do prevádzky. Pomáha tiež, keď ten istý dodávateľ môže vykonať skúšku vášho materiálu a upraviť špecifikáciu pred rezaním ocele.
Výrobné výhody linky na nanášanie kovových cievok ukazovať v počte nabitia a šrotu, nie v brožúre o stroji, preto namiesto inštalovanej kapacity žiadajte nameraný výkon za smenu.
Poťahovacia linka sa posudzuje podľa zvitkov, ktoré opúšťajú závod, nie podľa rýchlosti vytlačenej v návrhu. Pred diskusiou o cene opravte rozsah substrátu, toleranciu hrúbky povlaku, okno maximálnej teploty kovu a spôsob prijatia. Porovnajte citácie na tomto základe a rozdiely, na ktorých záleží, sa stanú viditeľnými.
Ak plánujete nový náter, lamináciu alebo linku kompozitných panelov a chcete, aby sa špecifikácia porovnala s vaším vlastným materiálom, pošlite technickému tímu podrobnosti o substráte a cieľový výstup a požiadajte o konfiguráciu linky s toleranciami zapísanými v